У артыкуле разгледзім аперацыі па разборцы і рамонце галоўкі блока цыліндраў рухавіка.
Разборка галоўкі цыліндраў
Прамываем галоўку цыліндраў і ўстанаўліваем на варштат або прыстасаванне для разборкі.
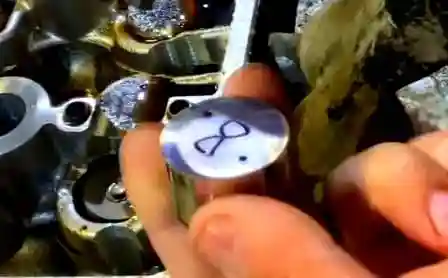
Вымаем з галоўкі цыліндраў штурхальнікі клапанаў і маркіруем іх становішча адносна галоўкі цыліндраў.
З дапамогай прыстасавання сціскаем спружыны клапанаў і вымаем пінцэтам сухары.
Выпрэсоўваем маслаадбіўныя каўпачкі з дапамогай спецыяльных клюшчаў або інерцыйнага здымальніка.
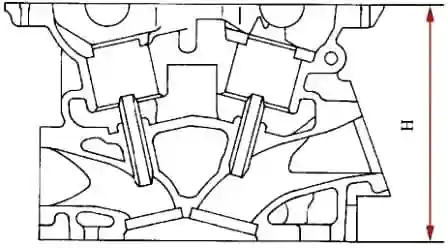
Правяраем вышыню галоўкі цыліндраў.
Вышыня H (малюнак) галоўкі цыліндраў павінна быць 125 мм.
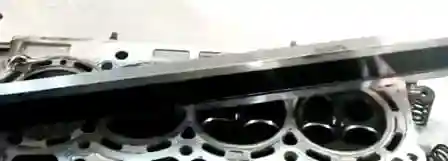
З дапамогай паверачнай лінейкі і набору шчупаў правяраем плоскаснасць паверхні галоўкі цыліндраў, якая спалучаецца з блокам цыліндраў.
Максімальна дапушчальная няплоскаснасць спалучальнай паверхні галоўкі цыліндраў — 0,1 мм.
Правяраем дыяметр опор пад размеркавальныя валы, для гэтага:
- устанаўліваем на галоўку цыліндраў цэнтравальныя ўтулкі, вечкі падшыпнікаў размеркавальных валаў;
- зацягваем балты мацавання вечак момантам 9,0–11,0 Н·м (0,9–1,1 кгс·м).
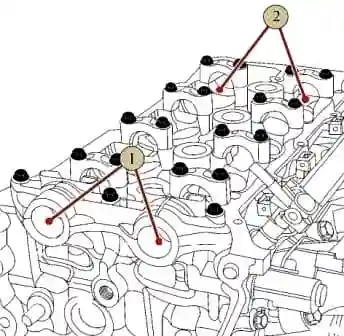
Нутрамерам НИ 18-50-1 замяраем адтуліны для кожнай вечкі.
Дыяметр адтулін для першай вечкі 1 (малюнак) павінен быць 28,000–28,021 мм; для адтулін 2 астатніх вечак — 25,000–25,021 мм.
Пасля гэтага адкручваем балты мацавання і здымаем вечкі падшыпнікаў размеркавальных валаў і цэнтравальныя ўтулкі.
Правяраем дыяметр адтулін накіравальных утулак клапанаў.
Максімальна дапушчальны дыяметр не павінен быць больш за 5,03 мм.
Правяраем дыяметр гнёздаў пад штурхальнікі ў галоўцы цыліндраў.
Дыяметр гнёздаў павінен быць 30,000–30,021 мм.
Правяраем вонкавы дыяметр штурхальнікаў клапанаў.
Дыяметр штурхальнікаў павінен быць у межах 29,977–29,987 мм.
На паверхні штурхальнікаў не павінна быць слядоў зносу і расколін пакрыцця.
Правяраем клапаны
Не дапускаецца аднабаковы знос стрыжня клапана па працоўнай паверхні.
Візуальна вызначаем знос і стан талерак клапанаў. Не дапускаюцца шчарбіны, расколіны і аднабаковы знос.
Вызначаем знос торца стрыжня клапана; пры неабходнасці можна прашліфаваць торец.
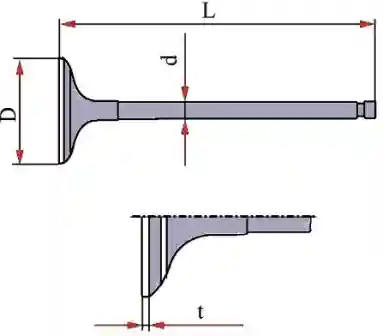
Дапушчальныя памеры клапанаў — па малюнку і згодна з табліцай.
Дапушчальныя памеры клапанаў
| Параметр | Упускны клапан | Выпускны клапан |
|---|---|---|
| Дыяметр талеркі клапана D, мм | 31,6±0,15 | 25,3±0,15 |
| Дыяметр стрыжня клапана d, мм | 4,965–4,980 | 4,955–4,970 |
| Даўжыня клапана L, мм | 101,48 | 102,24 |
| Вышыня цыліндрычнай часткі талеркі клапана t, мм | 1,00 | 1,00 |
Правяраем спружыны клапанаў
Даўжыня спружыны ў свабодным стане — 42,26 мм.
Даўжыня спружыны пад нагрузкай 145±9 Н (14,5±0,9 кгс) — 34,4 мм.
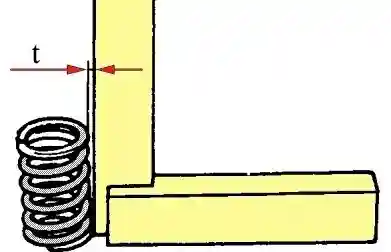
Адхіленне «t» (малюнак) спружыны ад перпендыкулярнасці не павінна быць больш за 1,6 мм.
Правяраем сёдлы клапанаў і прыціраем клапаны.
Пасля гэтага прамываем і прадзімаем усе адтуліны і дэталі ГБЦ.
Збіраем галоўку цыліндраў
Устанаўліваем у галоўку цыліндраў упускныя і выпускныя клапаны.
Для гэтага ўстанаўліваем галоўку цыліндраў на прыстасаванне 67.7823-9567 для расухарывання і засухарывання клапанаў.
Змазваем маторным маслам стрыжні клапанаў.
Запрэсоўваем з дапамогай апраўкі 67.7853-9732 маслаадбіўныя каўпачкі да ўпору ў апорную паверхню галоўкі цыліндраў.
Устанаўліваем у галоўку цыліндраў апорныя шайбы спружын.
Устанаўліваем спружыны клапанаў і талеркі спружын.
Змазваем маторным маслам вонкавыя паверхні штурхальнікаў і ўстанаўліваем штурхальнікі ў галоўку цыліндраў згодна з маркіроўкай.
З дапамогай шпількавёрта закручваем у галоўку цыліндраў новыя шпількі мацавання выпускнога калектара, кароткай часткай у цела галоўкі.
Здымаем галоўку цыліндраў з прыстасавання.
Устаноўка галоўкі блока цыліндраў
Запрэсоўваем у блок цыліндраў дзве цэнтравальныя ўтулкі галоўкі цыліндраў (калі яны не ўсталяваны).
Выступанне ўтулкі над прывалачнай плоскасцю блока цыліндраў — 6–8 мм.
Наносім на паверхню блока цыліндраў з боку прывада ГРМ дзве кропкі герметыка, як паказана на малюнку.
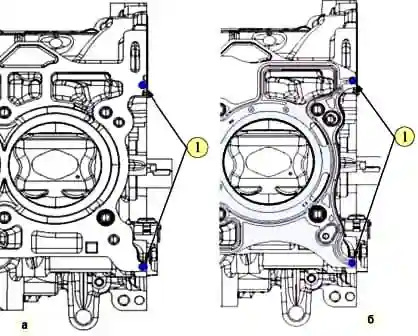
Устанаўліваем на блок цыліндраў новую пракладку галоўкі цыліндраў і наносім на пракладку з боку прывада ГРМ дзве кропкі герметыка, як паказана на малюнку.
Прымяняем герметык сіліконавы TB1217L, норма расходу — 1 грам.
Закручваем у каленчаты вал болт мацавання шківа каленчатага вала і ўстанаўліваем поршні ў сярэдзіне ходу.
Устанаўліваем на блок цыліндраў галоўку цыліндраў, шайбы балтоў мацавання галоўкі цыліндраў, новыя балты мацавання.
Закручваем і зацягваем балты мацавання галоўкі цыліндраў.
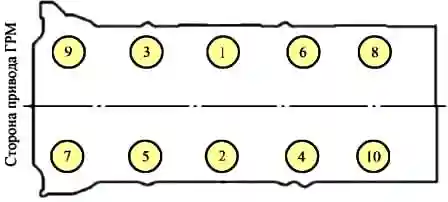
Зацяжку балтоў мацавання галоўкі цыліндраў выконваць у парадку, паказаным на малюнку, у наступнай паслядоўнасці (галоўка зменная 11, варотак, падаўжальнік, ключ момантны, галоўка вымярэння вугла павароту):
- зацягнуць балты момантам зацяжкі 35,0–44,0 Н·м (3,5–4,4 кгс·м);
- давярнуць балты на вугал 60°–65°;
- адвярнуць усе балты;
- зацягнуць балты момантам зацяжкі 35,0–44,0 Н·м (3,5–4,4 кгс·м);
- давярнуць балты на вугал 75°–80°.


