本文探討引擎汽缸頭的分解與維修作業。
汽缸頭的分解
清洗汽缸頭,並將其放置於工作檯或分解夾具上。
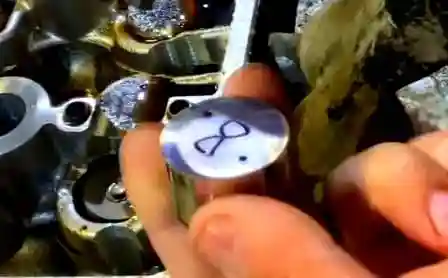
從汽缸頭中取出氣門挺柱,並標示其相對於汽缸頭的位置。
使用夾具壓縮氣門彈簧,並用鑷子取出氣門鎖片。
使用專用鉗或慣性拔取器壓出氣門油封。
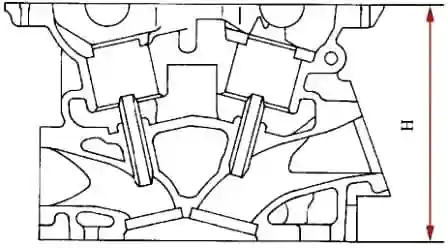
檢查汽缸頭高度。
汽缸頭高度 H(見圖)應為 125 mm。
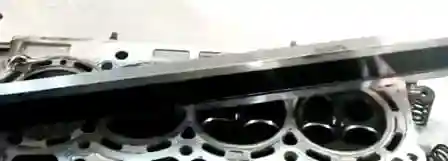
使用檢驗直尺與厚薄規組檢查汽缸頭與汽缸體接合面的平面度。
汽缸頭接合面的最大容許不平度為 0.1 mm。
檢查凸輪軸支承孔徑,操作如下:
- 在汽缸頭上安裝定位套與凸輪軸軸承蓋;
- 以 9.0–11.0 N·m(0.9–1.1 kgf·m)的扭矩鎖緊軸承蓋固定螺栓。
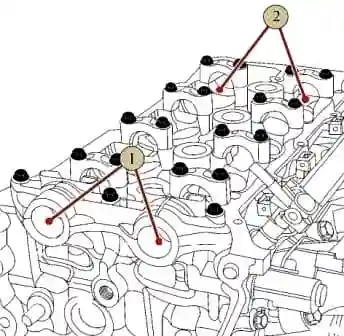
使用 НИ 18-50-1 內徑規量測各軸承蓋的孔。
第一軸承蓋 1(見圖)的孔徑應為 28.000–28.021 mm;其餘軸承蓋 2 的孔徑應為 25.000–25.021 mm。
之後旋鬆固定螺栓,取下凸輪軸軸承蓋與定位套。
檢查氣門導管孔徑。
最大容許孔徑不得大於 5.03 mm。
檢查汽缸頭挺柱座孔徑。
座孔徑應為 30.000–30.021 mm。
檢查氣門挺柱外徑。
挺柱直徑應在 29.977–29.987 mm 之間。
挺柱表面不得有磨損痕跡及塗層裂紋。
檢查氣門
不允許氣門桿工作面出現單側磨損。
目視檢查氣門頭的磨損與狀態。不允許崩缺、裂紋與單側磨損。
檢查氣門桿端面的磨損,必要時可研磨端面。
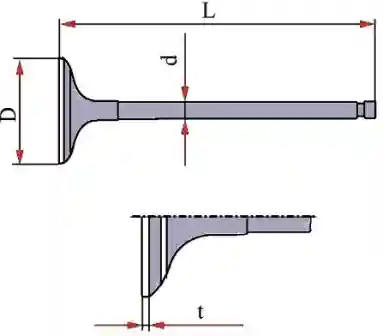
氣門容許尺寸見圖與下表。
氣門容許尺寸
| 參數 | 進氣門 | 排氣門 |
|---|---|---|
| 氣門頭直徑 D,mm | 31.6±0.15 | 25.3±0.15 |
| 氣門桿直徑 d,mm | 4.965–4.980 | 4.955–4.970 |
| 氣門長度 L,mm | 101.48 | 102.24 |
| 氣門頭圓柱部分高度 t,mm | 1.00 | 1.00 |
檢查氣門彈簧
自由狀態下彈簧長度 — 42.26 mm。
在 145±9 N(14.5±0.9 kgf)負荷下彈簧長度 — 34.4 mm。
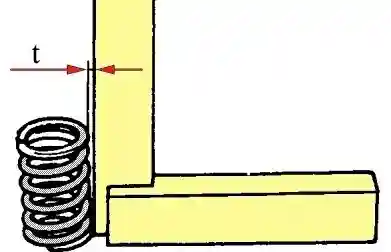
彈簧偏離垂直度的「t」值(見圖)不得超過 1.6 mm。
檢查氣門座並研磨氣門。
之後清洗並吹淨汽缸頭的所有孔道與零件。
組裝汽缸頭
將進氣門與排氣門裝入汽缸頭。
為此,將汽缸頭安裝於 67.7823-9567 夾具上,用於拆裝氣門鎖片。
在氣門桿上塗抹機油。
使用 67.7853-9732 沖頭將氣門油封壓入,直到抵住汽缸頭支承面。
將彈簧支承墊圈裝入汽缸頭。
安裝氣門彈簧與彈簧座。
在挺柱外表面塗抹機油,並依標示將挺柱裝入汽缸頭。
使用螺栓擰入器將新的排氣歧管固定螺栓旋入汽缸頭,短端朝汽缸頭本體。
將汽缸頭從夾具上取下。
汽缸頭的安裝
將兩支汽缸頭定位套壓入汽缸體(若尚未安裝)。
定位套突出汽缸體接合面 — 6–8 mm。
在汽缸體靠正時傳動側的表面塗抹兩點密封膠,如圖所示。
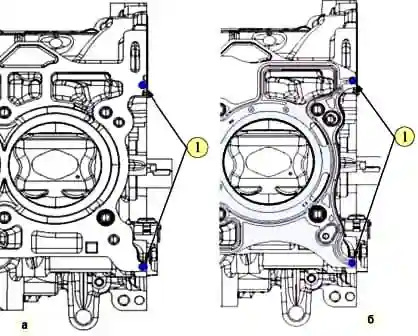
在汽缸體上安裝新的汽缸頭墊片,並在墊片靠正時傳動側塗抹兩點密封膠,如圖所示。
使用 TB1217L 矽膠密封膠,用量 — 1 克。
將曲軸皮帶輪固定螺栓旋入曲軸,並將活塞置於行程中點。
在汽缸體上安裝汽缸頭、汽缸頭固定螺栓墊圈及新的固定螺栓。
旋入並鎖緊汽缸頭固定螺栓。
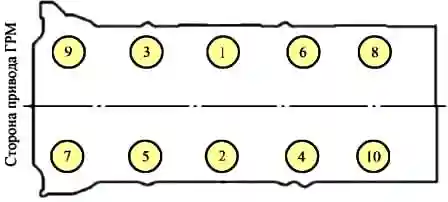
汽缸頭固定螺栓的鎖緊須依圖示順序,按下列步驟進行(11 號套筒、扳桿、延長桿、扭力扳手、角度規):
- 以 35.0–44.0 N·m(3.5–4.4 kgf·m)扭矩鎖緊螺栓;
- 再旋轉 60°–65°;
- 鬆開所有螺栓;
- 以 35.0–44.0 N·m(3.5–4.4 kgf·m)扭矩鎖緊螺栓;
- 再旋轉 75°–80°。


