
Пасля таго як падгатавалі вузлы і дэталі для зборкі блока цыліндраў, прыступаем да зборкі.
Зборка шатуна з поршнем разгледжана ў артыкуле — «Зборка поршня».
Дэфектацыя блока і каленчатага вала была разгледжана ў артыкуле — «Падгатоўка блока і каленчатага вала».
Усталяванне фарсунак ахаладжэння поршняў
Новыя фарсункі трэба акуратна запрэсаваць у адтуліны блока цыліндраў. Дадзеная аперацыя ўскладняецца тым, што фарсункі малыя, а доступ да пасадачных адтулін ускладнены, таму мы рэкамендуем выкарыстоўваць прыстасаванні.
Усталюйце на блок цыліндраў пласціну (2) прыстасавання Mot1494, не зацягваючы два балты мацавання (1) (гл. мал. 1 і 2).
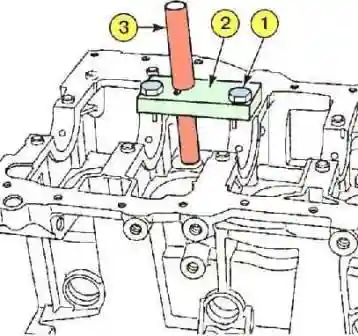
Пры ўсталяванні фарсунак цыліндраў 1 і 3 выкарыстоўваецца левая адтуліна апоры (1), малюнак 1.
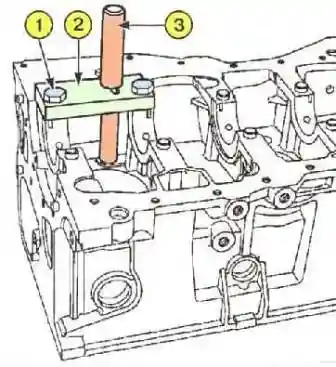
Пры ўсталяванні фарсунак цыліндраў 2 і 4 — правая адтуліна (малюнак 2). Усё астатняе праводзіцца аналагічна.
Усталюйце кандуктар (3) у пласціну (2). Для цэнтроўкі пласціны канец кандуктара павінен увайсці ў адтуліну пад фарсунку.
- Зацягніце два балты мацавання (1).
- Выміце кандуктар (3).
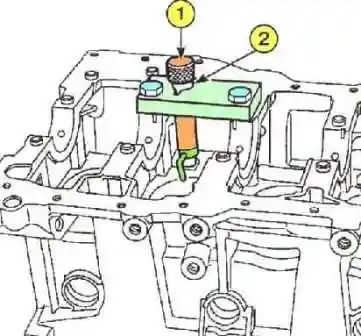
Усталюйце апраўку (1) замест кандуктара (гл. мал. 3). Устаўце фарсунку ў апраўку.
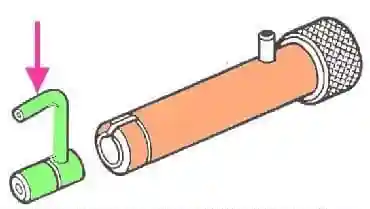
Заўвага. Звярніце ўвагу на кірунак усталявання фарсункі: наканечнік фарсункі павінен быць накіраваны да цэнтра цыліндра (гл. па стрэлцы, мал. 4).
Некалькі разоў ударыце малатком па апраўцы да судакранання бурціка (гл. 2, мал. 3) апраўкі з апору.
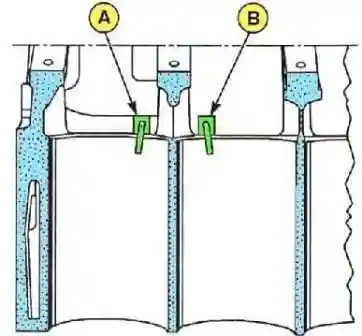
Праверце, ці правільна арыентаваны фарсункі ахаладжэння днішчаў поршняў. Метка «А» адпавядае фарсункам цыліндраў 2 і 4, а метка «В» адпавядае фарсункам цыліндраў 1 і 3 (гл. мал. 5).
Укладышы падшыпнікаў каленчатага вала
Не рэкамендуецца паўторнае выкарыстанне ўкладышаў падшыпнікаў каленчатага вала. Пры працы ў мягкі пласт укладышаў укарэньваюцца цвёрдыя часціцы зносу; такія ўкладышы ў далейшым паскараюць знос шыек каленчатага вала.
Падбор карэнных укладышаў
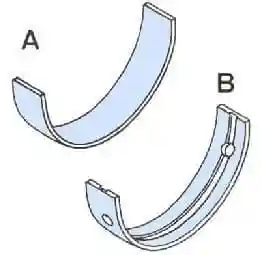
Рухавік аснашчаны ўкладышамі (гл. мал. 6) без арыентавальных элементаў (без накіравальнага «вусіка»). Укладышы ўстанаўліваюцца з дапамогай прыстасавання Mot1493-01.
Памеры ўкладышаў карэнных падшыпнікаў

Усталяванне ўкладышаў
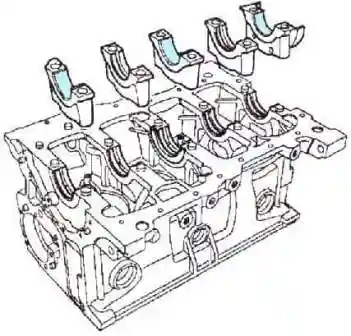
- Усталюйце ва ўсе пасцелі блока цыліндраў укладышы з канаўкамі (гл. мал. 7).
- Усталюйце ўкладышы з канаўкамі ў крышкі карэнных падшыпнікаў 2 і 4, а ўкладышы без канавак — у крышкі карэнных падшыпнікаў 1, 3 і 5.
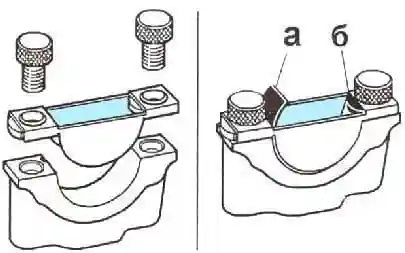
На заводзе для ўсталявання ўкладышаў карэнных падшыпнікаў выкарыстоўваюць накіравальнае прыстасаванне (гл. мал. 8). Укладыш ставяць у прыстасаванне і падаюць унутр да ўпору пярэдняй краю ўкладыша ў выступ прыстасавання.
Праверка зазору ў карэнных падшыпніках
Пры праверцы зазору ні ў якім разе не паварочвайце каленчаты вал.
- Выдаліце рэшткі масла з карэнных шыек і апор блока цыліндраў.
- Усталюйце каленчаты вал і ўпорныя паўколцы каленчатага вала на 3-й апоры (канаўкамі да шчок каленчатага вала).
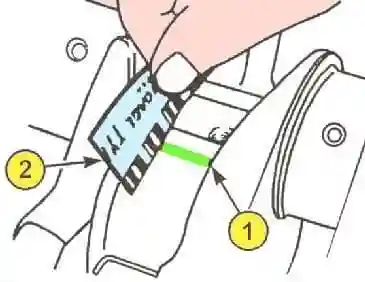
- Адрэжце некалькі кавалкаў калібраванай пластыкавай праводкі ад матка (гл. 1, мал. 9).
- Пакладзіце праводку па восі карэнных шыек каленчатага вала (па-за зонай адтулін для змазкі апор).
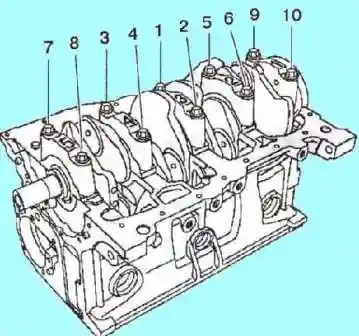
- Усталюйце на штатныя месцы крышкі карэнных падшыпнікаў каленчатага вала (гл. мал. 10).
- Штатна зацягніце балты крышак карэнных падшыпнікаў каленчатага вала ў паказаным парадку.
Пры гэтым пластыкавая праводка будзе раздушана — яна зойме ўвесь зазор паміж укладышам і шыйкай каленчатага вала.
- Зніміце крышкі карэнных падшыпнікаў і выміце каленчаты вал з пасцелі.
- Па шырыні сплюшчанай калібраванай праводкі з дапамогай штатнага шаблона вызначце зазор паміж укладышамі і карэннымі шыйкамі (2) (гл. мал. 10).
- Праверце велічыню зазору, якая павінна складаць 0,027—0,054 мм.
- Ачысціце каленчаты вал і ўкладышы карэнных падшыпнікаў ад рэшткаў калібраванай праводкі.
Праверка восевага зазору каленчатага вала
- Змажце маторным маслам укладышы карэнных падшыпнікаў каленчатага вала. Змазваецца толькі паверхня, накіраваная да шыйкі вала.
- Усталюйце каленчаты вал.
- Праверце наяўнасць упорных паўколцаў на 3-й апоры (канаўкі паўколцаў павінны быць накіраваны да шчок каленчатага вала).
Пасадачныя паверхні апоры блока цыліндраў і крышкі карэннага падшыпніка № 1 павінны быць чыстымі, сухімі, без слядоў масла. Лішак герметыка будзе выдушаны пры зацяжцы дэталяў. Пападанне кропель застылага герметыка ў масла або ахаладжальную вадкасць можа закупорыць некаторыя вузлы і агрэгаты (рухавік, радыятар і г. д.).
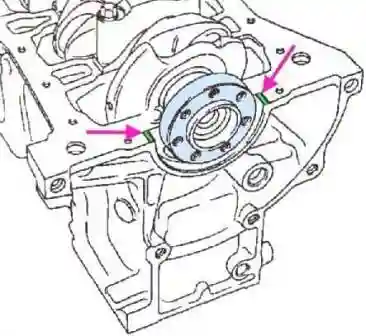
- Нанясіце састаў RHODORSEAL 5661 палоскамі шырынёй 1 мм (гл. па стрэлцы, мал. 11).
- Усталюйце крышкі карэнных падшыпнікаў каленчатага вала, устанавіўшы крышку № 1 з боку махавіка (гл. мал. 10).
- Зацягніце балты крышак карэнных падшыпнікаў каленчатага вала ў паказаным парадку.
- Праверце восевае перамяшчэнне каленчатага вала, якое павінна складаць:
- новыя паўколцы: 0,045—0,252 мм;
- старыя паўколцы: 0,045—0,852 мм.
- Праверце лёгкасць вярчэння каленчатага вала.
Усталяванне ўкладышаў шатунных падшыпнікаў
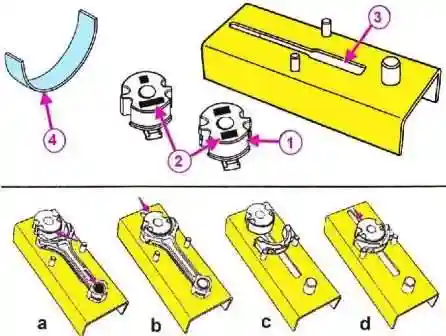
Рухавік аснашчаны гладкімі ўкладышамі без накіравальных вусікаў (гл. 4, мал. 12). Укладышы ўстанаўліваюцца з дапамогай прыстасавання Mot1492.
- Выберыце апраўку (1) у адпаведнасці з мадэллю рухавіка (мадэль рухавіка гл. меткі (2)).
- Усталюйце апраўку ў паз корпуса (3).
- Усталюйце шатун на прыстасаванне Mot1492.
- Надзеньце верхнюю галоўку шатуна на апорны штыфт і прыцісніце шатун па стрэлцы (а).
- Усталюйце ўкладыш на апраўку.
- Падайце апраўку з укладышам у ніжнюю галоўку шатуна (b).
- Выміце апраўку з галоўкі шатуна і паўтарыце аперацыі з астатнімі шатунамі.
- Усталюйце крышку шатуна на штыфты корпуса.
- Усталюйце шатунны ўкладыш на апраўку (с).
- Падайце апраўку з укладышам у крышку шатуна (d).
- Выміце апраўку з крышкі шатуна і аналагічна сабярыце астатнія крышкі шатуноў.
Зборка шатуноў з поршнямі і ўсталяванне кольцаў разгледжана ў артыкуле — «Зборка ШПГ».
Моманты зацяжкі крепежных злучэнняў
| Вузел | Момант зацяжкі, Н·м |
|---|---|
| Балты мацавання крышак карэнных падшыпнікаў каленчатага вала | 20 + 62°±4° |
| Балты мацавання крышак шатуноў | 20 + 40°±6° |
| Балты мацавання крышкі вадзянога насоса | 15 |
| Балты мацавання вадзянога насоса | 17 |
| Балты мацавання шківа вадзянога насоса | 20 |
| Балт мацавання абыходнага роліка | 50 |
| Балты масласупакаяльніка і маслянага насоса | 24 |
| Балты мацавання паддона картара | 14 |
| Датчык узроўню масла | 16–24 |
| Ніпель маслянага фільтра (без ахаладжальніка) | 10–20 |
| Ніпель маслянага фільтра (з ахаладжальнікам) | 55–60 |
| Датчык дэтанацыі | 20 |
| Датчык ціску масла | 30 |
| Масляны фільтр | 10–14 |
| Балты мацавання трубаправода падводу ахаладжальнай вадкасці | 9 |
| Балты мацавання звычайнага махавіка | 50–55 |
| Балты мацавання двайнога дэмпфіруючага махавіка | 18–22 + 50°±6° |
| Балты М6 мацавання кажуха счаплення | 15±10 % |
| Балты М7 мацавання кажуха счаплення | 20±10 % |
| Балты М8 мацавання кажуха счаплення | 25±10 % |
Працяг артыкула па зборцы блока цыліндраў К4М — у наступным артыкуле.


