
Nachdem die Baugruppen und Teile für den Zusammenbau des Zylinderblocks vorbereitet wurden, beginnen wir mit dem Zusammenbau.
Der Zusammenbau des Pleuels mit dem Kolben ist im Artikel — „Kolbenmontage“ — beschrieben.
Die Prüfung des Blocks und der Kurbelwelle wurde im Artikel — „Vorbereitung des Blocks und der Kurbelwelle“ — behandelt.
Montage der Kolbenkühlventile
Die neuen Ventile müssen sorgfältig in die Bohrungen des Zylinderblocks eingepresst werden. Dieser Vorgang wird dadurch erschwert, dass die Ventile klein und die Aufnahmebohrungen schwer zugänglich sind; daher empfehlen wir die Verwendung von Vorrichtungen.
Setzen Sie auf den Zylinderblock die Platte (2) der Vorrichtung Mot1494 auf, ohne die beiden Befestigungsschrauben (1) anzuziehen (siehe Abb. 1 und 2).
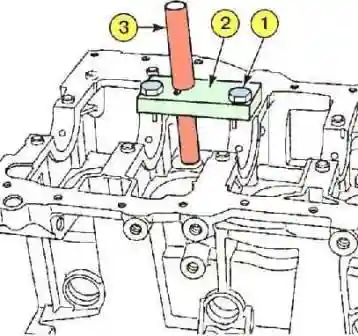
Bei der Montage der Ventile der Zylinder 1 und 3 wird die linke Bohrung des Trägers (1) verwendet, Abbildung 1.
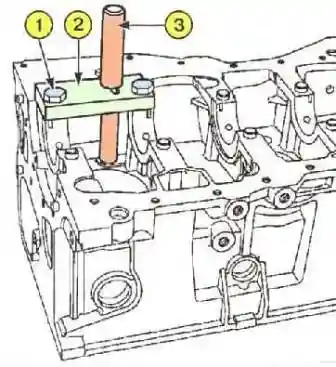
Bei der Montage der Ventile der Zylinder 2 und 4 — rechte Bohrung (Abbildung 2). Alles Übrige erfolgt analog.
Setzen Sie die Bohrbuchse (3) in die Platte (2) ein. Zur Zentrierung der Platte muss das Ende der Bohrbuchse in die Bohrung für das Ventil eintreten.
- Ziehen Sie die beiden Befestigungsschrauben (1) an.
- Entnehmen Sie die Bohrbuchse (3).
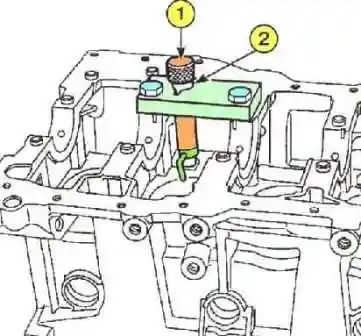
Setzen Sie den Dorn (1) anstelle der Bohrbuchse ein (siehe Abb. 3). Setzen Sie das Ventil in den Dorn ein.
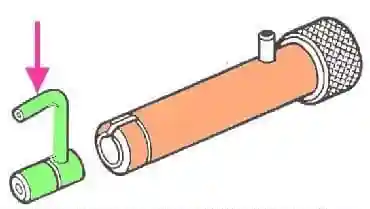
Hinweis. Beachten Sie die Einbaurichtung des Ventils: Die Ventilspitze muss zur Zylindermitte hin weisen (siehe Pfeil, Abb. 4).
Schlagen Sie mehrmals mit dem Hammer auf den Dorn, bis der Bund (siehe 2, Abb. 3) des Dorns am Träger anliegt.
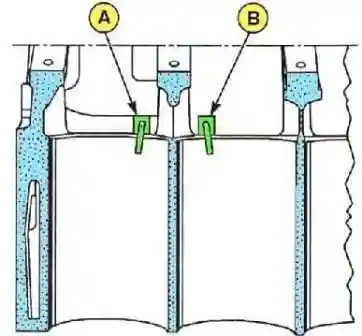
Prüfen Sie, ob die Kolbenkühlventile richtig ausgerichtet sind. Die Markierung „А“ entspricht den Ventilen der Zylinder 2 und 4, und die Markierung „В“ entspricht den Ventilen der Zylinder 1 und 3 (siehe Abb. 5).
Lagerschalen der Kurbelwellenlager
Die Wiederverwendung der Lagerschalen der Kurbelwellenlager wird nicht empfohlen. Im Betrieb dringen harte Verschleißpartikel in die weiche Schicht der Lagerschalen ein; solche Lagerschalen beschleunigen anschließend den Verschleiß der Kurbelwellenzapfen.
Auswahl der Hauptlagerschalen
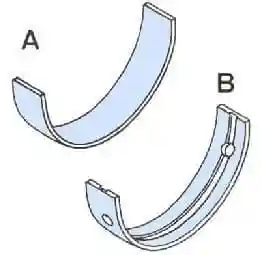
Der Motor ist mit Lagerschalen (siehe Abb. 6) ohne Orientierelemente (ohne Führungsnase) ausgestattet. Die Lagerschalen werden mit der Vorrichtung Mot1493-01 montiert.
Abmessungen der Hauptlagerschalen

Montage der Lagerschalen
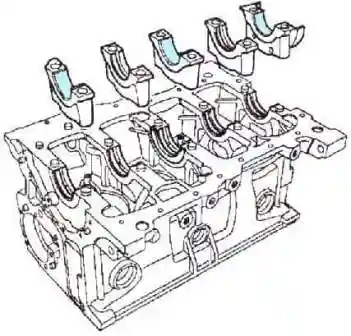
- Setzen Sie in alle Lagerstellen des Zylinderblocks Lagerschalen mit Nuten ein (siehe Abb. 7).
- Setzen Sie Lagerschalen mit Nuten in die Deckel der Hauptlager 2 und 4 und Lagerschalen ohne Nuten — in die Deckel der Hauptlager 1, 3 und 5 ein.
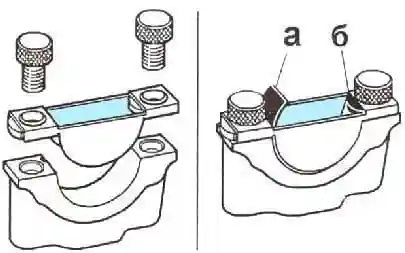
Im Werk wird zur Montage der Hauptlagerschalen eine Führungsvorrichtung verwendet (siehe Abb. 8). Die Lagerschale wird in die Vorrichtung eingelegt und nach innen geschoben, bis die Vorderkante der Lagerschale am Vorsprung der Vorrichtung anliegt.
Prüfung des Spiels in den Hauptlagern
Bei der Spielprüfung darf die Kurbelwelle auf keinen Fall gedreht werden.
- Entfernen Sie Ölreste von den Hauptzapfen und den Lagerstellen des Zylinderblocks.
- Setzen Sie die Kurbelwelle und die Anlaufhalbringe der Kurbelwelle am 3. Lager (Nuten zu den Wangen der Kurbelwelle) ein.
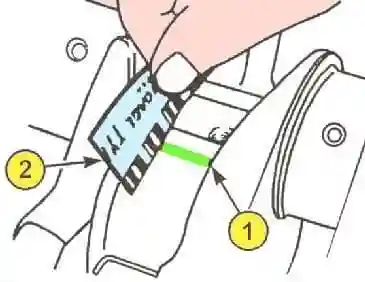
- Schneiden Sie mehrere Stücke kalibrierten Kunststoffdrahts vom Ring ab (siehe 1, Abb. 9).
- Legen Sie den Draht entlang der Achse der Hauptzapfen der Kurbelwelle (außerhalb des Bereichs der Schmierbohrungen der Lagerstellen).
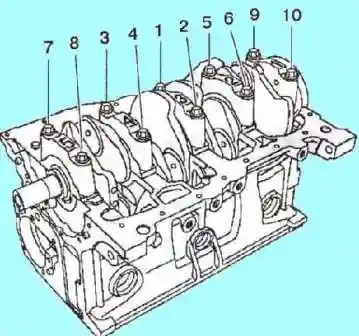
- Setzen Sie die Hauptlagerdeckel der Kurbelwelle an ihre vorgesehenen Plätze (siehe Abb. 10).
- Ziehen Sie die Schrauben der Hauptlagerdeckel der Kurbelwelle in der angegebenen Reihenfolge vorschriftsmäßig an.
Dabei wird der Kunststoffdraht flachgedrückt — er füllt das gesamte Spiel zwischen der Lagerschale und dem Kurbelwellenzapfen aus.
- Nehmen Sie die Hauptlagerdeckel ab und entnehmen Sie die Kurbelwelle aus den Lagerstellen.
- Bestimmen Sie anhand der Breite des flachgedrückten kalibrierten Drahts mit der vorschriftsmäßigen Lehre das Spiel zwischen den Lagerschalen und den Hauptzapfen (2) (siehe Abb. 10).
- Prüfen Sie den Spielwert, der 0,027—0,054 mm betragen muss.
- Reinigen Sie die Kurbelwelle und die Hauptlagerschalen von Resten des kalibrierten Drahts.
Prüfung des Axialspiels der Kurbelwelle
- Schmieren Sie die Hauptlagerschalen der Kurbelwelle mit Motoröl. Geschmiert wird nur die zum Zapfen der Welle gerichtete Oberfläche.
- Setzen Sie die Kurbelwelle ein.
- Prüfen Sie das Vorhandensein der Anlaufhalbringe am 3. Lager (die Nuten der Halbringe müssen zu den Wangen der Kurbelwelle weisen).
Die Anlageflächen der Lagerstelle des Zylinderblocks und des Deckels des Hauptlagers Nr. 1 müssen sauber, trocken und frei von Ölspuren sein. Überschüssiges Dichtmittel wird beim Anziehen der Teile herausgedrückt. Das Eindringen von Tropfen erstarrten Dichtmittels in das Öl oder die Kühlflüssigkeit kann einige Baugruppen und Aggregate (Motor, Kühler usw.) verstopfen.
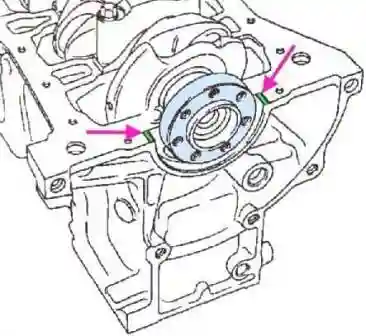
- Tragen Sie das Mittel RHODORSEAL 5661 in Streifen von 1 mm Breite auf (siehe Pfeil, Abb. 11).
- Setzen Sie die Hauptlagerdeckel der Kurbelwelle ein und montieren Sie dabei den Deckel Nr. 1 auf der Schwungradseite (siehe Abb. 10).
- Ziehen Sie die Schrauben der Hauptlagerdeckel der Kurbelwelle in der angegebenen Reihenfolge an.
- Prüfen Sie die Axialverschiebung der Kurbelwelle, die betragen muss:
- neue Halbringe: 0,045—0,252 mm;
- alte Halbringe: 0,045—0,852 mm.
- Prüfen Sie die Leichtgängigkeit der Kurbelwelle.
Montage der Pleuellagerschalen
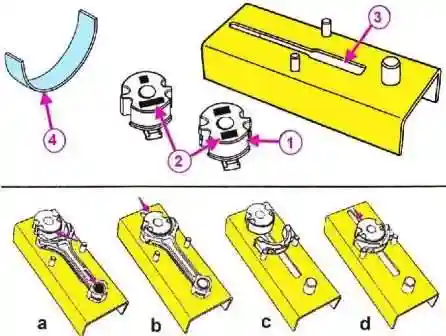
Der Motor ist mit glatten Lagerschalen ohne Führungsnasen ausgestattet (siehe 4, Abb. 12). Die Lagerschalen werden mit der Vorrichtung Mot1492 montiert.
- Wählen Sie den Dorn (1) entsprechend dem Motormodell (Motormodell siehe Markierungen (2)).
- Setzen Sie den Dorn in die Nut des Gehäuses (3) ein.
- Setzen Sie das Pleuel auf die Vorrichtung Mot1492.
- Stecken Sie das obere Pleuelauge auf den Stützstift und drücken Sie das Pleuel gemäß Pfeil (а) an.
- Setzen Sie die Lagerschale auf den Dorn.
- Führen Sie den Dorn mit der Lagerschale in das untere Pleuelauge ein (b).
- Entnehmen Sie den Dorn aus dem Pleuelauge und wiederholen Sie die Vorgänge mit den übrigen Pleueln.
- Setzen Sie den Pleueldeckel auf die Stifte des Gehäuses.
- Setzen Sie die Pleuellagerschale auf den Dorn (с).
- Führen Sie den Dorn mit der Lagerschale in den Pleueldeckel ein (d).
- Entnehmen Sie den Dorn aus dem Pleueldeckel und bauen Sie die übrigen Pleueldeckel analog zusammen.
Der Zusammenbau der Pleuel mit den Kolben und die Montage der Ringe sind im Artikel — „Zusammenbau der Kolben-Pleuel-Gruppe“ — beschrieben.
Anziehdrehmomente der Schraubverbindungen
| Baugruppe | Anziehdrehmoment, N·m |
|---|---|
| Befestigungsschrauben der Hauptlagerdeckel der Kurbelwelle | 20 + 62°±4° |
| Befestigungsschrauben der Pleueldeckel | 20 + 40°±6° |
| Befestigungsschrauben des Wasserpumpendeckels | 15 |
| Befestigungsschrauben der Wasserpumpe | 17 |
| Befestigungsschrauben der Riemenscheibe der Wasserpumpe | 20 |
| Befestigungsschraube der Umlenkrolle | 50 |
| Schrauben des Ölberuhigungsblechs und der Ölpumpe | 24 |
| Befestigungsschrauben der Ölwanne | 14 |
| Ölstandssensor | 16–24 |
| Ölfilteranschluss (ohne Kühler) | 10–20 |
| Ölfilteranschluss (mit Kühler) | 55–60 |
| Klopfsensor | 20 |
| Öldrucksensor | 30 |
| Ölfilter | 10–14 |
| Befestigungsschrauben der Kühlmittelzuleitung | 9 |
| Befestigungsschrauben des herkömmlichen Schwungrads | 50–55 |
| Befestigungsschrauben des Zweimassenschwungrads | 18–22 + 50°±6° |
| Schrauben М6 der Kupplungsglocke | 15±10 % |
| Schrauben М7 der Kupplungsglocke | 20±10 % |
| Schrauben М8 der Kupplungsglocke | 25±10 % |
Fortsetzung des Artikels über den Zusammenbau des Zylinderblocks K4M — im nächsten Artikel.


