
Das Zerlegen des Motors haben wir im Artikel „Zerlegen des Motors“ betrachtet. Dort haben wir gesehen, wie die Kurbelwelle abgenommen wird. Nun betrachten wir, wie die Kurbelwelle selbst zerlegt und fehlerdiagnostiziert wird.
Vor dem Zerlegen der Kurbelwelle ist sie mit Benzin zu waschen und zu trocknen.
Die Kurbelwelle begutachten.
Sind Risse oder starke Fressspuren vorhanden, ist die Kurbelwelle nicht instandsetzbar.
Wir zerlegen die Kurbelwelle sowohl zum Austausch als auch zum Ausbohren.
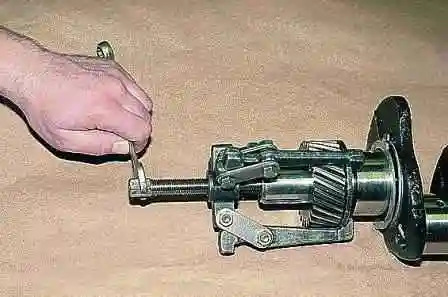
Mit einem dreiamigen Abzieher pressen wir das Antriebsrad zusammen mit der Anlagscheibe ab.
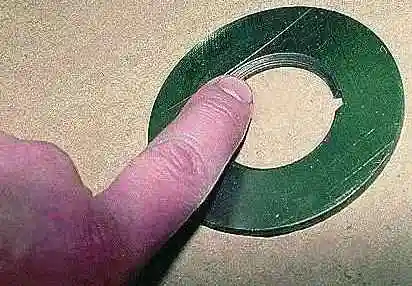
Die Anlagscheibe hat eine Fase; beim Zusammenbau muss die Scheibe mit der Fase zum Gegengewicht der Kurbelwelle hin montiert werden.
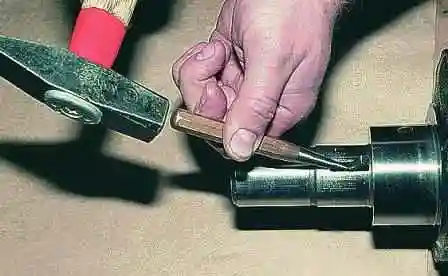
Mit einem dünnen Meißel treiben wir den Passfederkeil des Rades aus.
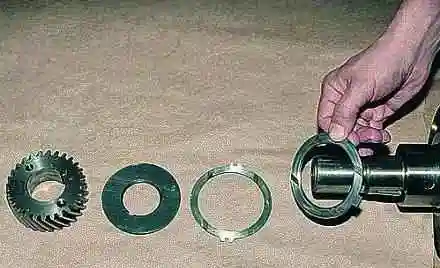
Wir nehmen die Anlagscheiben zur Begrenzung des Axialspiels der Kurbelwelle ab.
Die vordere Scheibe wird von zwei Stiften gegen Verdrehen gehalten.
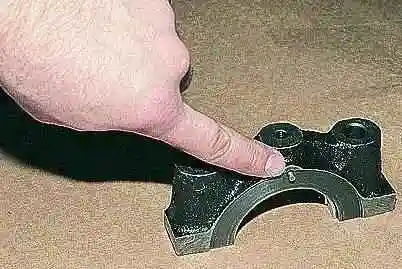
Ein Stift ist im Block montiert, der andere am Deckel des ersten Hauptlagers.
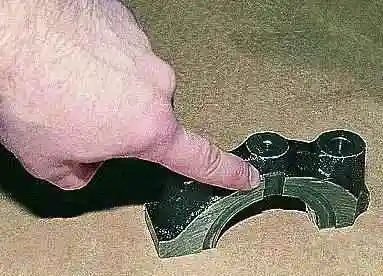
Den rechteckigen Ansatz der hinteren Scheibe setzen wir in die Nut auf der anderen Seite des Deckels des ersten Hauptlagers ein.
Sind an den Haupt- und Pleuelzapfen leichte Riefen, Kratzer, Fressspuren vorhanden oder übersteigt die Ovalität der Zapfen 0,01 mm, müssen die Zapfen auf das Reparaturmaß geschliffen werden.
Nach dem Schleifen sind die Zapfen zu polieren.
Die scharfen Kanten der Fasen der Ölkanäle werden mit einem Schleifkegel abgerundet.
Die Reparaturmaße der Wellenzapfen sind in der Tabelle angegeben.
Nenn- und zulässige Höchstmaße des Motors Mod. 402
| Teilebezeichnung | Nenndurchmesser, mm | Bezeichnung der Paarungsteile | Nenndurchmesser, mm |
|---|---|---|---|
| Kurbelwelle | 64,0−0,02 | Lagerschalen der Hauptlager | 68,5+0,019 − 2 (2,25−0,01) 68,5+0,019 − 2 (2,25−0,017) |
| 1. Reparaturmaß 63,75−0,02 |
1. Maß 68,5+0,019 − 2 (2,375−0,01) 68,5+0,019 − 2 (2,375−0,017) |
||
| 2. Reparaturmaß 63,5−0,02 |
2. Maß 68,5+0,019 − 2 (2,5−0,01) 68,5+0,019 − 2 (2,5−0,017) |
||
| 3. Reparaturmaß 63,25−0,02 |
3. Maß 68,5+0,019 − 2 (2,265−0,01) 68,5+0,019 − 2 (2,265−0,017) |
||
| Kurbelwelle | 58,0−0,02 | Lagerschalen der Pleuellager | 61,5+0,019 − 2 (1,75−0,005) 61,5+0,019 − 2 (1,75−0,012) |
| 1. Reparaturmaß 57,75−0,02 |
1. Maß 61,5+0,019 − 2 (1,875−0,005) 61,5+0,019 − 2 (1,875−0,012) |
||
| 2. Reparaturmaß 57,5−0,02 |
2. Maß 61,5+0,019 − 2 (2,0−0,005) 61,5+0,019 − 2 (2,0−0,012) |
||
| 3. Reparaturmaß 57,25−0,02 |
3. Reparaturmaß 61,5+0,019 − 2 (2,125−0,005) 61,5+0,019 − 2 (2,125−0,012) |
||
| Lager des Vorderendes der Getriebe-Eingangswelle | 40,0−0,011 | Kurbelwelle | 40,0−0,012 40,0−0,028 |
| Schwungrad | 122,0+0,04 | Kurbelwelle | 122,0−0,028 |
| Schwungrad | 320,0+0,64 320,0+0,54 |
Zahnkranz | 320,0+0,15 |
| Kurbelwelle | 38,0+0,05 Länge des ersten Hauptzapfens |
Lagerstuhl des 1. Hauptlagers und Anlagscheiben | 33,0−0,05 + 2,5−0,05 + 2,35 ± 0,025 Breite des Lagerstuhls + Dicke der Scheiben |
| Kurbelwelle | 38,0+0,02 38,0+0,003 |
Riemenscheibennabe | 38,0+0,007 38,0−0,02 |
| Kurbelwellen-Riemenscheibe | 57,0+0,06 | Riemenscheibennabe | 57,0−0,06 |
| Kurbelwelle | 40,0+0,027 40,0+0,009 |
Kurbelwellenzahnrad | 40,0+0,027 |
| Kurbelwelle | 40,0+0,027 40,0+0,009 |
Anlagscheibe | 40,0+0,25 40,0+0,08 |
Passung der Paarungsteile der Kurbelwelle
| Teilebezeichnung | Spiel, mm | Übermaß, mm | ||
|---|---|---|---|---|
| min | max | min | max | |
| Kurbelwelle (Nennmaß) | 0,02 | 0,073 | — | — |
| 1. Reparaturmaß | 0,02 | 0,073 | — | — |
| 2. Reparaturmaß | 0,02 | 0,073 | — | — |
| 3. Reparaturmaß | 0,02 | 0,073 | — | — |
| Kurbelwelle (Pleuel) | 0,01 | 0,063 | — | — |
| 1. Reparaturmaß (Pleuel) | 0,01 | 0,063 | — | — |
| 2. Reparaturmaß (Pleuel) | 0,01 | 0,063 | — | — |
| 3. Reparaturmaß (Pleuel) | 0,01 | 0,063 | — | — |
| Lager des Vorderendes der Eingangswelle | — | — | 0,001 | 0,028 |
| Schwungrad (am Zapfen) | 0 | 0,068 | — | — |
| Schwungrad (am Zahnkranz) | — | — | 0,39 | 0,64 |
| Kurbelwelle (axial) | 0,125 | 0,325 | — | — |
| Kurbelwelle (Riemenscheibennabe) | — | 0,04 | — | 0,004 |
| Kurbelwellen-Riemenscheibe | 0 | 0,12 | — | — |
| Kurbelwelle (Zahnrad) | — | 0,018 | — | 0,027 |
| Kurbelwelle (Anlagscheibe) | 0,053 | 0,241 | — | — |
Nach dem Ausbohren drehen wir die Verschlussstopfen der Kurbelwellenkanäle heraus.
Wir spülen die Kanäle mit Dieselkraftstoff oder Kerosin und blasen sie mit Druckluft aus.
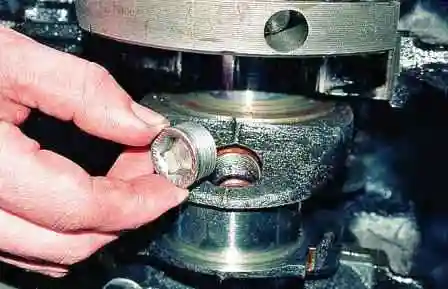
Wir drehen die Stopfen ein und ziehen sie mit 38–42 N·m (3,8–4,2 kgf·m) an.
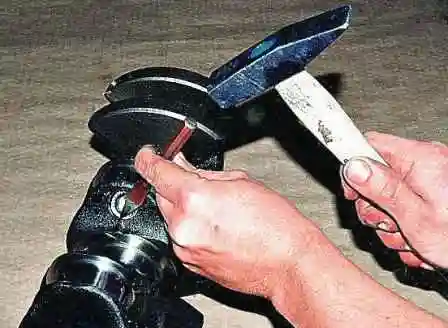
Mit dem Körner ver-körnen wir die Ränder der Stopfen.
Nach dem Schleifen der Kurbelwellenzapfen sind Lagerschalen der Haupt- und Pleuellager des entsprechenden Reparaturmaßes zu montieren.
Die Lagerschalen der Hauptlager begutachten.
Sind Riefen, Fressspuren, Kratzer, Ablösungen, Einschlüsse harter Partikel usw. vorhanden, sind die Lagerschalen zu ersetzen.
Das Schwungrad begutachten.
Sind die Zähne des Schwungradkranzes beschädigt oder Fressspuren, Kratzer usw. auf der an die Mitnehmerscheibe der Kupplung anliegenden Fläche vorhanden, ist das Schwungrad zu ersetzen.
Sind am Schwungrad Risse vorhanden, ist es ebenfalls zu ersetzen.
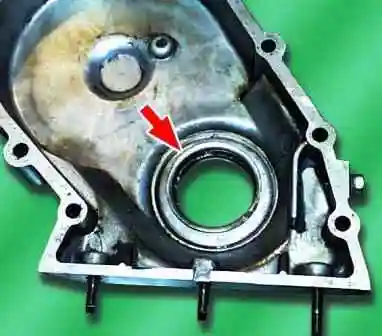
Den Kurbelwellen-Wellendichtring im Deckel der Nockenwellenräder begutachten.
Ist der Dichtring beschädigt (Risse, Ausrisse, starker Verschleiß der Dichtlippe usw.), ist er mit einem Schraubendreher aus dem Deckel zu nehmen und ein neuer einzupressen.
Bei hoher Fahrleistung wird der Austausch des Dichtrings empfohlen.

Die Stopfbuchse der hinteren Abdichtung der Kurbelwelle im Lagerstuhl des Hauptlagers und im Halter ersetzen.
Die alte Stopfbuchse entfernen und eine neue von etwa 120 mm Länge einlegen.
Die Enden der Stopfbuchse so abschneiden, dass sie 0,5–1,0 mm über die Ebene des Lagerstuhls und des Halters hinausragt. (Wird nur ausgeführt, wenn der Motor eine Stopfbuchse hat; ist ein Dichtring vorhanden, entfällt dieser Arbeitsgang — der Dichtring ist zu ersetzen.)
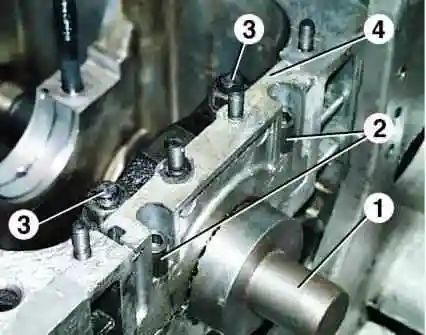
Die Stopfbuchse verpressen: dazu den Dorn 1 in den Lagerstuhl einlegen, den Halter 4 und den Hauptlagerdeckel montieren und die Muttern 3 und Schrauben 2 anziehen.
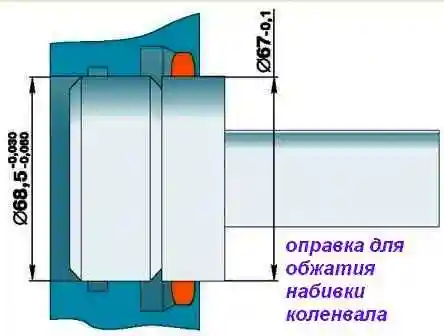
Die Abbildung zeigt die Maße des Dorns zum Verpressen der Kurbelwellen-Stopfbuchse.
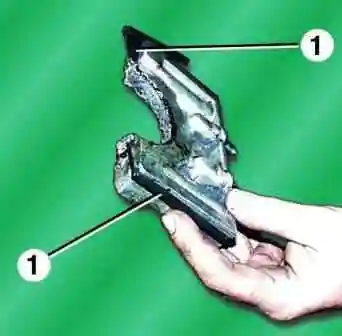
Die Gummidichtungen 1 (Fähnchen) ersetzen.
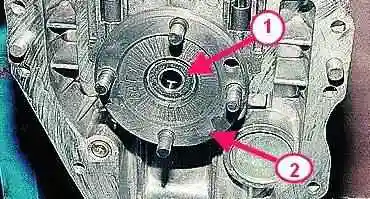
In die Bohrung der Kurbelwelle auf der Schwungradseite ist ein geschlossenes Lager des Vorderendes der Eingangswelle eingepresst.
Das Lager begutachten; bei festgestellten Mängeln (großes Spiel, Klemmen, Beschädigung der Schutzringe usw.) mit einem Abzieher aus der Kurbelwelle auspressen.
Ein neues Lager bündig mit der Unterkante der Fase der Bohrung in der Kurbelwelle einpressen.


