
Біз қозғалтқышты бөлшектеуді «Қозғалтқышты бөлшектеу» мақаласында қарастырдық. Онда иінді білікті қалай шешу керектігін де қарастырдық. Енді иінді біліктің өзін қалай бөлшектеу және ақауларға тексеру керектігін қарастырайық.
Иінді білікті бөлшектемес бұрын оны бензинмен жуып, кептіру керек.
Иінді білікті қарап шығу.
Егер онда жарықтар немесе қатты қырылулар болса, иінді білік жөндеуге жатпайды.
Иінді білікті ауыстыру үшін де, жону үшін де бөлшектейміз.
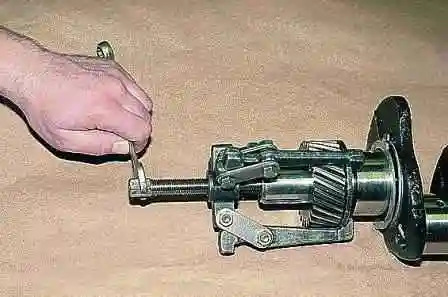
Үш аяқты тартқышпен жетектер тісті дөңгелегін тіреуіш шайбамен бірге сығып шығарамыз.
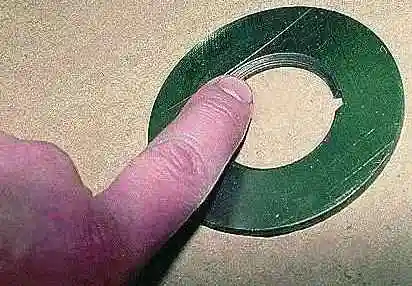
Тіреуіш шайбада фаска бар; жинау кезінде шайба фаскасын иінді біліктің қарсы салмағына қаратып орнату керек.
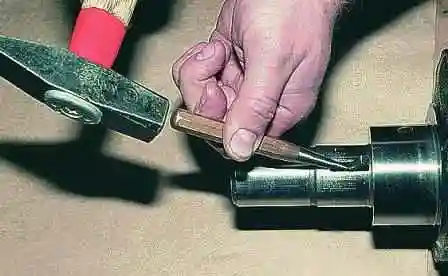
Жіңішке қашаумен тісті дөңгелектің шпонкасын қағып шығарамыз.
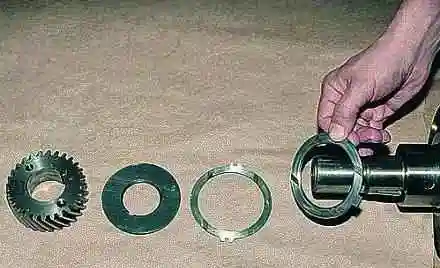
Иінді біліктің осьтік орын ауыстыруын шектейтін тіреуіш шайбаларды шешеміз.
Алдыңғы шайбаны айналудан екі штифт ұстап тұрады.
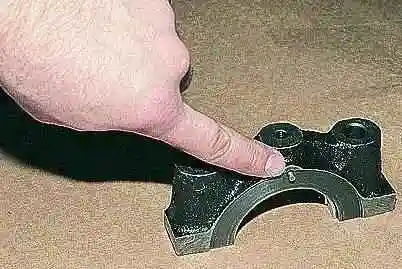
Бір штифт блокқа, екіншісі бірінші негізгі мойынтірек қақпағына орнатылған.
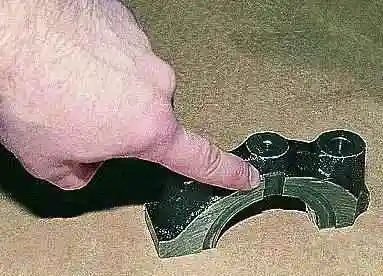
Артқы шайбаның тікбұрышты шығыңқысын бірінші негізгі мойынтірек қақпағының екінші жағындағы ойыққа орнатамыз.
Егер негізгі және шатун мойындарында шамалы сызаттар, тырнақтар, қырылулар болса немесе мойындардың сопақтығы 0,01 мм-ден асса, мойындарды жөндеу өлшеміне дейін тегістеу керек.
Тегістеуден кейін мойындарды міндетті түрде жылтырату керек.
Май арналарының фаскаларының өткір жиектерін абразивті конуспен доғалдау керек.
Білік мойындарының жөндеу өлшемдері кестеде келтірілген.
402 үлгісіндегі қозғалтқыштың номиналдық және шекті рұқсат етілген өлшемдері
| Бөлшек атауы | Номиналдық диаметр, мм | Жанасатын бөлшектер атауы | Номиналдық диаметр, мм |
|---|---|---|---|
| Иінді білік | 64,0−0,02 | Негізгі мойынтірек төсемдері | 68,5+0,019 − 2 (2,25−0,01) 68,5+0,019 − 2 (2,25−0,017) |
| 1-ші жөндеу өлшемі 63,75−0,02 |
1-ші өлшем 68,5+0,019 − 2 (2,375−0,01) 68,5+0,019 − 2 (2,375−0,017) |
||
| 2-ші жөндеу өлшемі 63,5−0,02 |
2-ші өлшем 68,5+0,019 − 2 (2,5−0,01) 68,5+0,019 − 2 (2,5−0,017) |
||
| 3-ші жөндеу өлшемі 63,25−0,02 |
3-ші өлшем 68,5+0,019 − 2 (2,265−0,01) 68,5+0,019 − 2 (2,265−0,017) |
||
| Иінді білік | 58,0−0,02 | Шатун мойынтірек төсемдері | 61,5+0,019 − 2 (1,75−0,005) 61,5+0,019 − 2 (1,75−0,012) |
| 1-ші жөндеу өлшемі 57,75−0,02 |
1-ші өлшем 61,5+0,019 − 2 (1,875−0,005) 61,5+0,019 − 2 (1,875−0,012) |
||
| 2-ші жөндеу өлшемі 57,5−0,02 |
2-ші өлшем 61,5+0,019 − 2 (2,0−0,005) 61,5+0,019 − 2 (2,0−0,012) |
||
| 3-ші жөндеу өлшемі 57,25−0,02 |
3-ші жөндеу өлшемі 61,5+0,019 − 2 (2,125−0,005) 61,5+0,019 − 2 (2,125−0,012) |
||
| Беріліс қорабының бірінші білігінің ұшындағы мойынтірек | 40,0−0,011 | Иінді білік | 40,0−0,012 40,0−0,028 |
| Маховик | 122,0+0,04 | Иінді білік | 122,0−0,028 |
| Маховик | 320,0+0,64 320,0+0,54 |
Тісті шеңбер | 320,0+0,15 |
| Иінді білік | 38,0+0,05 бірінші негізгі мойынның ұзындығы |
1-ші негізгі мойынтірек төсеніші және тіреуіш шайбалар | 33,0−0,05 + 2,5−0,05 + 2,35 ± 0,025 төсеніш ені + шайбалар қалыңдығы |
| Иінді білік | 38,0+0,02 38,0+0,003 |
Шкив күпшегі | 38,0+0,007 38,0−0,02 |
| Иінді білік шкиві | 57,0+0,06 | Шкив күпшегі | 57,0−0,06 |
| Иінді білік | 40,0+0,027 40,0+0,009 |
Иінді білік тісті дөңгелегі | 40,0+0,027 |
| Иінді білік | 40,0+0,027 40,0+0,009 |
Тіреуіш шайба | 40,0+0,25 40,0+0,08 |
Иінді біліктің жанасатын бөлшектерін отырғызу
| Бөлшек атауы | Саңылау, мм | Керілу, мм | ||
|---|---|---|---|---|
| min | max | min | max | |
| Иінді білік (номинал) | 0,02 | 0,073 | — | — |
| 1-ші жөндеу өлшемі | 0,02 | 0,073 | — | — |
| 2-ші жөндеу өлшемі | 0,02 | 0,073 | — | — |
| 3-ші жөндеу өлшемі | 0,02 | 0,073 | — | — |
| Иінді білік (шатун) | 0,01 | 0,063 | — | — |
| 1-ші жөндеу өлшемі (шатун) | 0,01 | 0,063 | — | — |
| 2-ші жөндеу өлшемі (шатун) | 0,01 | 0,063 | — | — |
| 3-ші жөндеу өлшемі (шатун) | 0,01 | 0,063 | — | — |
| Бірінші білік ұшының мойынтірегі | — | — | 0,001 | 0,028 |
| Маховик (мойын бойынша) | 0 | 0,068 | — | — |
| Маховик (шеңбер бойынша) | — | — | 0,39 | 0,64 |
| Иінді білік (осьтік) | 0,125 | 0,325 | — | — |
| Иінді білік (шкив күпшегі) | — | 0,04 | — | 0,004 |
| Иінді білік шкиві | 0 | 0,12 | — | — |
| Иінді білік (тісті дөңгелек) | — | 0,018 | — | 0,027 |
| Иінді білік (тіреуіш шайба) | 0,053 | 0,241 | — | — |
Жонғаннан кейін иінді білік арналарының бітеуіштерін бұрап шығарамыз.
Арналарды дизель отынымен немесе керосинмен жуып, қысылған ауамен үрлейміз.
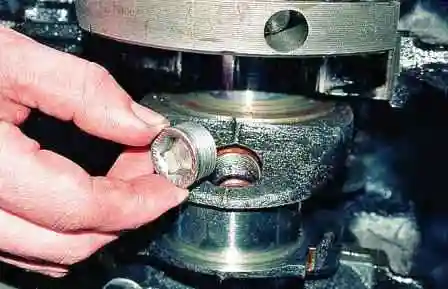
Бітеуіштерді бұрап, 38–42 Н·м (3,8–4,2 кгс·м) моментімен тартамыз.
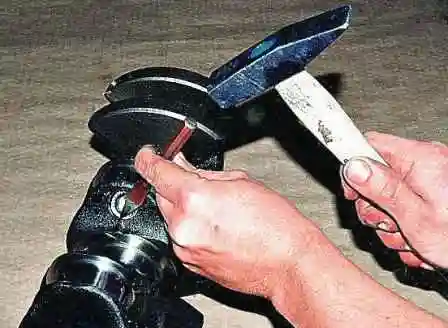
Бородокпен бітеуіштердің шеттерін кернейтеміз.
Иінді білік мойындарын тегістегеннен кейін тиісті жөндеу өлшеміндегі негізгі және шатун мойынтірек төсемдерін орнату керек.
Негізгі мойынтірек төсемдерін қарап шығу.
Егер оларда сызаттар, қырылулар, тырнақтар, қабыршақтану, қатты бөлшектердің кірігуі және т.б. болса, төсемдерді ауыстыру керек.
Маховикті қарап шығу.
Егер маховик шеңберінің тістері зақымдалса, ілінісу дискісіне жанасатын бетінде қырылулар, тырнақтар және т.б. болса, маховикті ауыстыру керек.
Егер маховикте жарықтар болса, оны да ауыстыру керек.
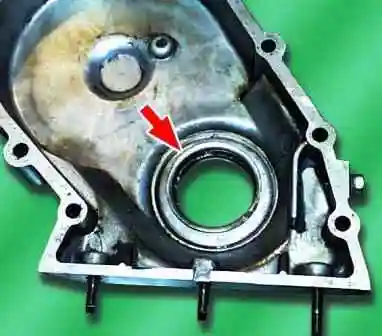
Бөлу жұлдызшаларының қақпағындағы иінді білік сальнигін қарап шығу.
Егер сальник зақымдалса (жыртылулар, үзілулер, жұмыс жиегінің қатты тозуы және т.б.), оны бұрауышпен қақпақтан шығарып, жаңасын преспен басу керек.
Автомобильдің жүрісі үлкен болса, сальникті ауыстыру ұсынылады.

Негізгі мойынтірек төсенішіндегі және ұстағыштағы иінді біліктің артқы тығыздағышының қаптамасын ауыстыру.
Ескі қаптаманы алып тастап, ұзындығы шамамен 120 мм жаңасын салу.
Қаптаманың ұштарын төсеніш пен ұстағыш жазықтығынан 0,5–1,0 мм шығып тұратындай етіп кесу. (Қозғалтқышта қаптама болса орындалады; егер сальник болса — бұл операцияны орындау қажет емес, сальникті ауыстыру керек.)
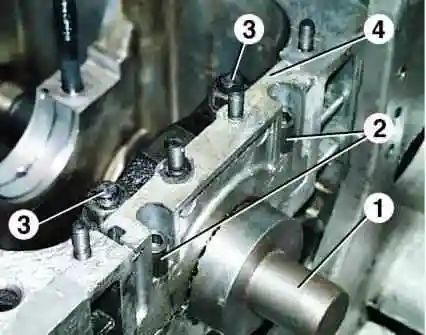
Қаптаманы қысу: ол үшін мойынтірек төсенішіне қондырма 1-ді салып, ұстағыш 4 пен негізгі мойынтірек қақпағын орнатып, сомындар 3 пен бұрандалар 2-ні тарту керек.
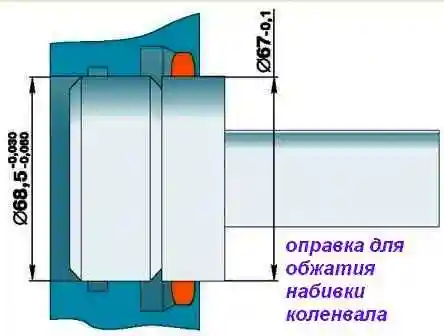
Суретте иінді білік қаптамасын қысуға арналған қондырманың өлшемдері келтірілген.
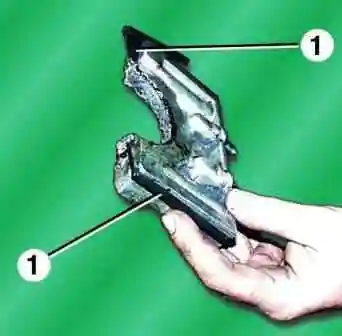
Резеңке тығыздағыштарды 1 (туларды) ауыстыру.
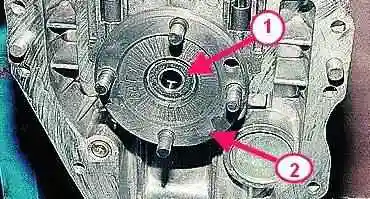
Иінді біліктің маховик жағындағы тесігіне жабық типті бірінші білік ұшының мойынтірегі преспен басылған.
Мойынтіректі қарап шығу; ақаулар (үлкен люфт, қажалу, қорғаныш шеңберлерінің зақымдалуы және т.б.) анықталса, оны тартқыштың көмегімен иінді біліктен сығып шығару керек.
Жаңа мойынтіректі иінді біліктегі тесіктің фаскасының төменгі қырымен бір деңгейде преспен басу керек.


