
Colocamos el bloque de cilindros en el soporte para el desmontaje y montaje de los conjuntos.
Instalamos en el cigüeñal 1 (figura 1) el pasador 4 y el disco centrador de la posición del cigüeñal.
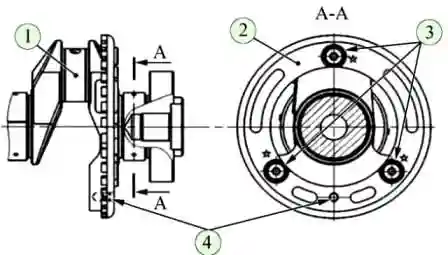
Enroscamos y apretamos los tres tornillos 3 de fijación del disco de posición.
Par de apriete de los tornillos de fijación del disco: 20–24 N·m (2,0–2,4 kgf·m).
Retiramos del cigüeñal el pasador de centraje.
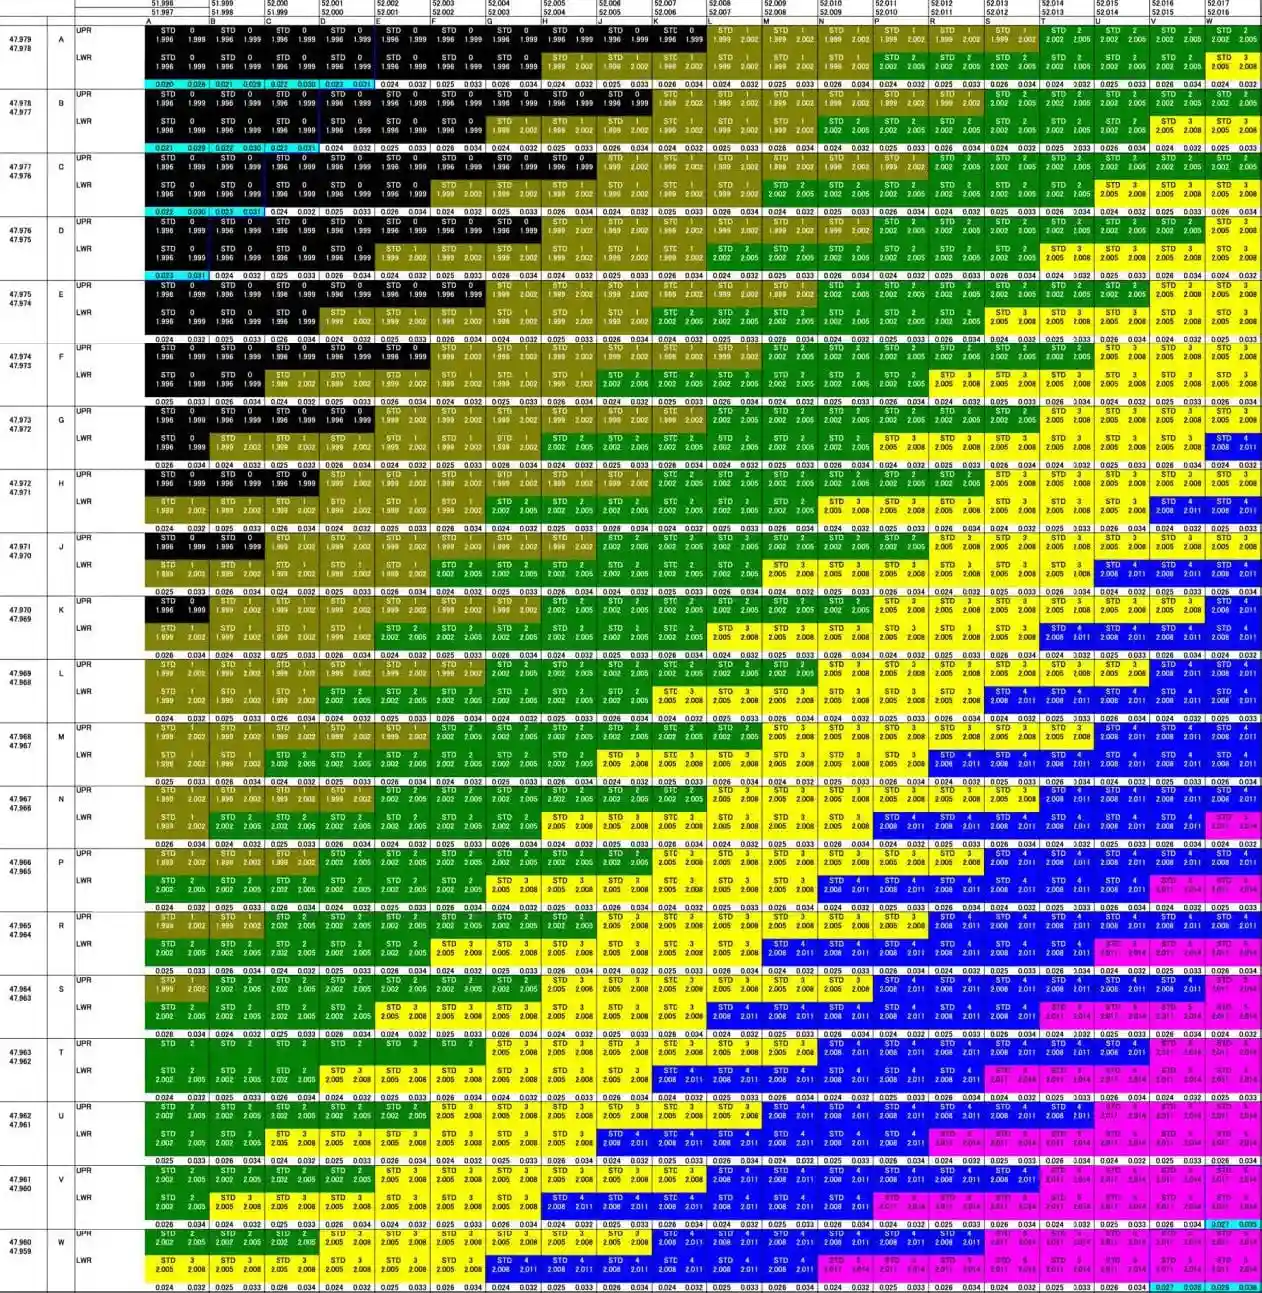
Seleccionamos los casquillos de los cojinetes de bancada del cigüeñal según la clasificación de las muñequillas de bancada del cigüeñal y de los apoyos en el bloque de cilindros, conforme a la tabla 1.
El color en la tabla indica la marca del casquillo grabada en su extremo.
El color de la marca corresponde a una clase determinada de casquillo que debe instalarse en función de la clase de diámetro de las muñequillas de bancada y de la clase de diámetro de los orificios en los apoyos.
En la parte superior de la tabla se indican las clases de diámetros de los orificios en los apoyos del bloque de cilindros; en la parte izquierda, las clases de diámetros de las muñequillas de bancada del cigüeñal.
Abreviaturas utilizadas en la tabla 1:
- UPR — casquillo instalado en el apoyo del bloque de cilindros;
- LWR — casquillo instalado en la tapa del cojinete de bancada.
Instalamos los casquillos con ranuras en los apoyos del bloque de cilindros.
Alineamos los nuevos casquillos con ranuras en el bloque de cilindros, haciendo coincidir la ranura del casquillo con la ranura del apoyo.
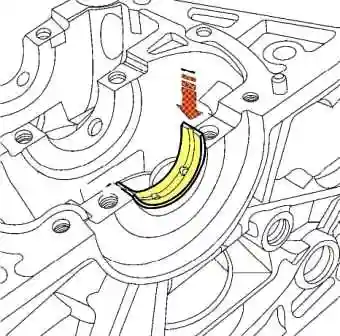
Instalamos el casquillo del cojinete a ras del apoyo, como se muestra en la figura 3, y presionamos sobre él por el lado opuesto para asentar el casquillo a ras del apoyo.
Ajustamos la posición de los casquillos para que queden centrados en los apoyos del bloque de cilindros.
Instalamos los casquillos sin ranuras en las tapas del bloque de cilindros.
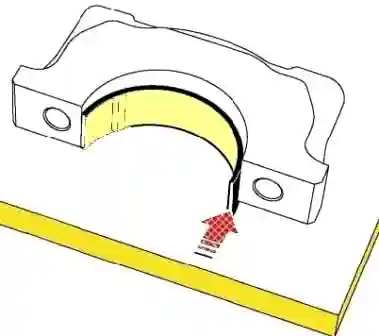
Instalamos los casquillos a ras de la superficie de la tapa del cojinete de bancada, como se muestra en la figura 4, y lo desplazamos hacia el lado opuesto hasta alinearlo con la tapa.
Del mismo modo instalamos los demás casquillos.
Ajustamos la posición de los casquillos para que queden centrados en las tapas del bloque de cilindros.
Instalamos los semianillos de empuje del cigüeñal en los alojamientos del tercer apoyo del bloque de cilindros, haciendo coincidir las lengüetas de los semianillos con las ranuras 1 (figura 5) del apoyo.
Las ranuras 2 de los semianillos deben quedar del lado del cigüeñal.
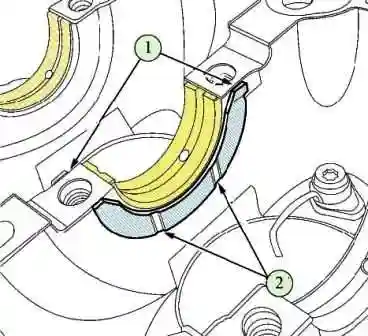
Lubricamos con aceite de motor las superficies de los casquillos de los cojinetes de bancada y de los semianillos de empuje del cigüeñal que están en contacto con el cigüeñal.
Instalamos el cigüeñal en el bloque de cilindros.
Instalamos en el bloque de cilindros las tapas de los cojinetes de bancada con los casquillos conforme a su numeración.
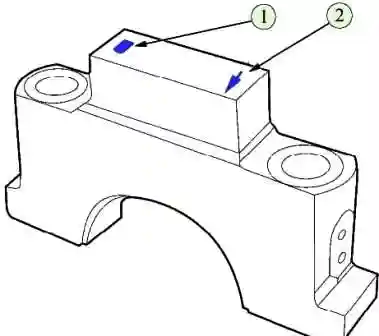
La numeración de las tapas comienza desde el lado del accionamiento de la distribución.
Las flechas en las tapas deben estar orientadas hacia el accionamiento de la distribución.
La numeración y las flechas están situadas en las superficies de los resaltes de las tapas, como se muestra en la figura 6.
Instalamos y enroscamos los tornillos nuevos de fijación de las tapas de los cojinetes de bancada.
Apretamos los tornillos de fijación de las tapas de los cojinetes de bancada en dos pasadas (vaso TORX E14, maneral, prolongador, llave dinamométrica, medidor de ángulo):
- apretar los tornillos al par 30–35 N·m (3,0–3,5 kgf·m);
- girar los tornillos 60°–65°.
Después de esto comprobamos el giro del cigüeñal. El cigüeñal debe girar a mano libremente y sin agarrotamiento.
En caso de giro difícil o agarrotamiento, es necesario retirar el cigüeñal y repetir la operación de selección del juego de casquillos.
Comprobamos el juego axial del cigüeñal.
Instalar en el bloque de cilindros un soporte con indicador, como se muestra en la figura.
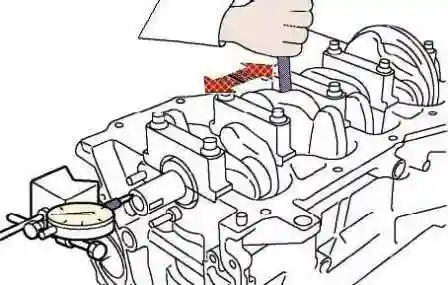
Apoyar el vástago de medición del indicador en la brida del cigüeñal y poner la escala del indicador a cero.
Desplazando el cigüeñal con ayuda de destornilladores, medir el juego axial del cigüeñal.
El juego axial del cigüeñal debe estar entre 0,1 y 0,3 mm.
Si el juego axial es superior a 0,3 mm, realizar el ajuste sustituyendo los semianillos de empuje (soporte ШМ-ПВ-8, indicador ИЧ-10, destornillador plano — 2 uds., micrómetro tipo МК 25-1).
Comprobamos los juegos en altura entre las ranuras de los pistones y los segmentos, así como los juegos en las juntas de los segmentos.
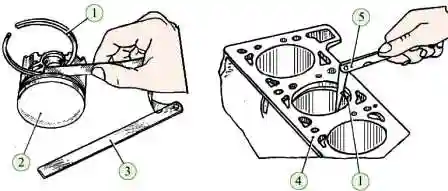
El juego entre el segmento 1 (figura 8) y la pared de la ranura del pistón 2 debe ser de 0,06–0,15 mm para el segmento de compresión superior, de 0,03–0,07 mm para el segundo, de 0,045–0,125 mm para el segmento rascador de aceite.
Medir el juego en tres puntos situados a 120° entre sí.
El juego en la junta del segmento de compresión superior debe ser de 0,2–0,3 mm, para el segundo — 0,35–0,50 mm, para el segmento rascador de aceite — 0,20–0,45 mm.
Los segmentos del pistón con un juego en la junta que supere el valor máximo deben sustituirse; si el juego es inferior al valor mínimo, se permite limar las superficies de unión del segmento (juego de galgas, lima fina).
Montaje del grupo pistón-biela
Instalamos las tapas de biela en las bielas y las enroscamos sin apretar los tornillos de fijación.
Colocamos las bielas en un horno eléctrico calentado a 240 °C.
Las cabezas superiores de las bielas deben estar orientadas hacia el interior del horno.
El tiempo de calentamiento de las bielas en el horno es de al menos 15 minutos.
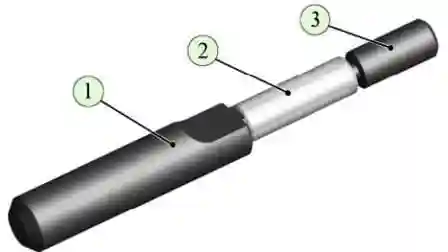
Instalamos en el eje del dispositivo 1 (figura 9) el pasador del pistón 2 y la guía 3.
Extraemos del horno eléctrico la biela calentada, la fijamos rápidamente por la cabeza inferior en el tornillo de banco de modo que la marca de montaje 1 (figura 10) quede del lado de instalación del pasador del pistón.
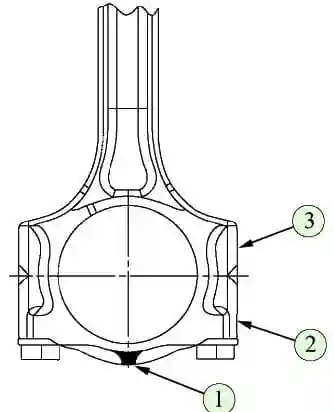
Colocamos el pistón en la cabeza de la biela de modo que la marca de montaje (punto en la cabeza del pistón) quede del lado de instalación del pasador del pistón.
Hacemos coincidir el orificio del pasador del pistón con el orificio de la cabeza superior de la biela e introducimos en el orificio el dispositivo con el pasador del pistón hasta que los hombros del mandril toquen el resalte del pistón.
El pistón debe apoyarse por su resalte contra la cabeza superior de la biela en sentido contrario al de inserción del pasador.
Repetimos esta operación para los demás pistones.
A continuación desenroscamos los tornillos de fijación y retiramos las tapas de biela.

Después hay que seleccionar los casquillos de biela según la clasificación de las muñequillas de biela del cigüeñal y de los orificios en las cabezas inferiores de las bielas, conforme a la tabla 2.
El color en la tabla indica la marca del casquillo grabada en su extremo.
El color de la marca corresponde a una clase determinada de casquillo que debe instalarse en función de la clase de diámetro de las muñequillas de biela y de la clase de diámetro de los orificios en las cabezas inferiores de las bielas.
En la parte superior de la tabla se indican las clases de diámetros de los orificios en las cabezas inferiores de las bielas; en la parte izquierda, las clases de diámetros de las muñequillas de biela del cigüeñal.
Abreviaturas utilizadas en la tabla:
- UPR — casquillo instalado en la biela;
- LWR — casquillo instalado en la tapa de biela.
Instalamos los segmentos en los pistones
Instalamos el segmento de compresión inferior con el rascador hacia abajo.
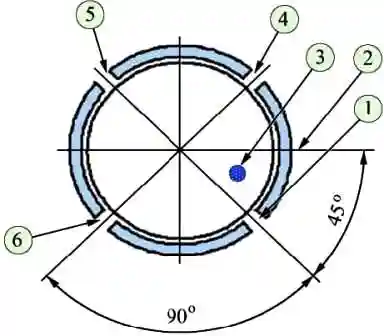
La orientación de las juntas de los segmentos del pistón se muestra en la figura 12.
Instalamos en la biela con orificio a ras del plano de unión, como se muestra en la figura.
Desplazamos el casquillo por el lado opuesto hasta alinearlo con el plano de unión.
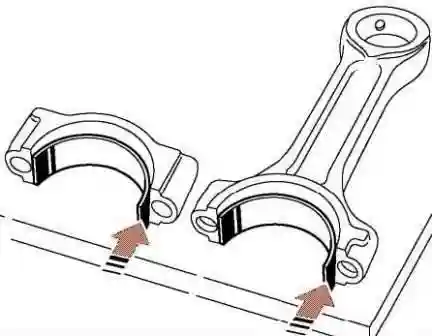
Ajustamos la posición del casquillo de modo que el orificio del casquillo coincida completamente con el orificio de la biela y que la distancia desde las superficies laterales de la biela hasta el casquillo sea igual por cada lado.
Repetimos esta operación de instalación de los casquillos para las demás bielas.
Instalamos en la tapa de biela el casquillo sin orificio a ras del plano de unión, como se muestra en la figura.
Desplazamos el casquillo por el lado opuesto hasta alinearlo con el plano de unión.
Ajustamos la posición del casquillo para que la distancia desde las superficies laterales de la tapa hasta el casquillo sea igual por cada lado.
Repetimos las operaciones de instalación de los casquillos para las demás tapas.
Lubricamos con aceite de motor los cilindros, los casquillos, las faldas de los pistones, las muñequillas de biela del cigüeñal.
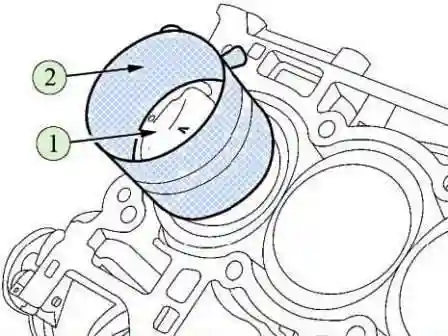
Instalamos en el pistón 1 (figura 14) el dispositivo 2 de modo que la falda del pistón sobresalga del dispositivo aproximadamente 1 cm.
Comprimimos los segmentos del pistón e instalamos el pistón con la biela en el cilindro conforme al marcado.
La marca en la cabeza del pistón debe estar orientada hacia el accionamiento de la distribución.
Repetimos las operaciones para los tres pistones restantes.
Instalamos las tapas de biela conforme al marcado.
El marcado en la tapa y en la biela debe corresponder al número del cilindro.
Instalamos y enroscamos los tornillos nuevos de fijación de las tapas de biela.
Realizar el apriete de los tornillos de fijación de las tapas de biela en dos pasadas (vaso 11, maneral, prolongador, llave dinamométrica, medidor de ángulo):
- apretar los tornillos al par 19–20 N·m (1,9–2,0 kgf·m);
- girar los tornillos 60°–65°.
Instalar en el bloque de cilindros una junta nueva del refuerzo del bloque de cilindros y dos pasadores de centraje.
Saliente de los pasadores fuera del bloque de cilindros: 9–11 mm.
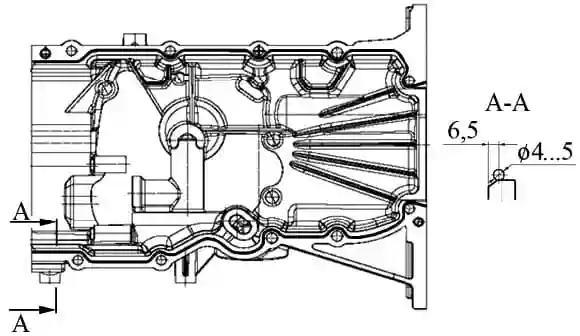
Aplicar un cordón de sellador de 4–5 mm de diámetro (figura 15) en el plano de unión del refuerzo del bloque de cilindros con el bloque de cilindros a una distancia de 6,5 mm del borde interior del refuerzo (sellador de silicona ТВ 1217 L, consumo — 14 g).
¡Atención! Tiempo de exposición abierta del sellador: no más de 5 min.
Instalar el refuerzo del bloque de cilindros en el bloque de cilindros y fijarlo con diez tornillos en el orden indicado en la figura 16.
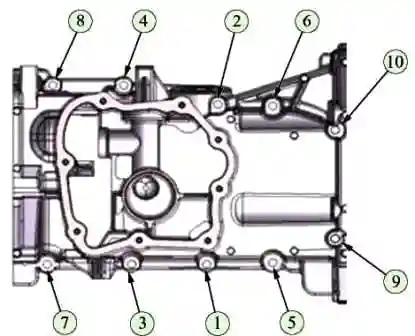
Par de apriete de los tornillos: 21,0–29,0 N·m (2,1–2,9 kgf·m).
Eliminar los restos de sellador que haya sobresalido.
Aplicar un cordón de sellador de 4–5 mm de diámetro (figura 17) en el plano de unión de la tapa del cárter de aceite con el refuerzo del bloque de cilindros a una distancia de 6,5 mm del borde interior del refuerzo (sellador de silicona ТВ1217 L, consumo — 8 g).
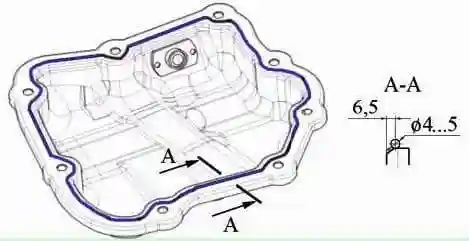
¡Atención! Tiempo de exposición abierta del sellador: no más de 5 min.
Después de esto instalamos la culata montada, como se indica en el artículo «Desmontaje y reparación de la culata del motor».
Instalar en el motor la bomba de aceite con las juntas montadas y fijarla con tres tornillos.
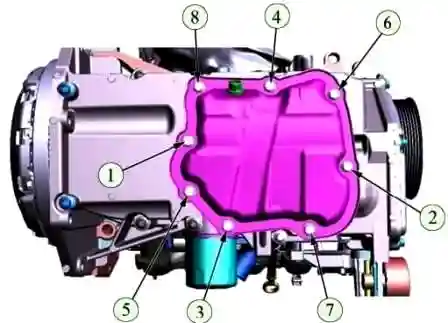
Par de apriete de los tornillos de fijación de la bomba de aceite: 21–29 N·m (2,1–2,9 kgf·m).
Instalar en el motor la bomba de agua con una junta nueva y enroscar y apretar los cuatro tornillos de fijación.
Par de apriete de los tornillos de fijación de la bomba de agua: 21–29 N·m (2,1–2,9 kgf·m) (vaso 10, maneral, prolongador, llave dinamométrica).
Instalar en la bomba de agua la polea de accionamiento, enroscar y apretar los tres tornillos de fijación de la polea de la bomba de agua, sujetando la polea con un destornillador.
Par de apriete de los tornillos de fijación de la polea de la bomba de agua: 7,0–7,5 N·m (0,70–0,75 kgf·m) (destornillador plano, vaso 10, maneral, llave dinamométrica).
Lubricar el borde de trabajo del retén trasero del cigüeñal con aceite de motor e instalar el retén en la brida del cigüeñal.
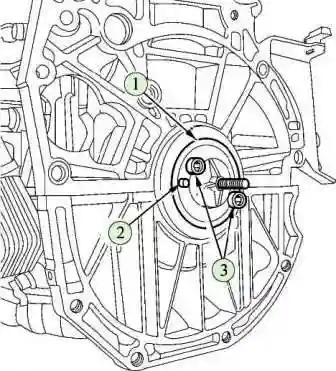
Instalar el casquillo guía 1 (figura 19) del dispositivo para instalar el retén trasero en el cigüeñal, haciendo coincidir el orificio del casquillo con el pasador 2 (dispositivo 7711381919).
Fijar el casquillo en el cigüeñal con dos tornillos 3 de fijación del volante motor (vaso TORX E20, maneral).
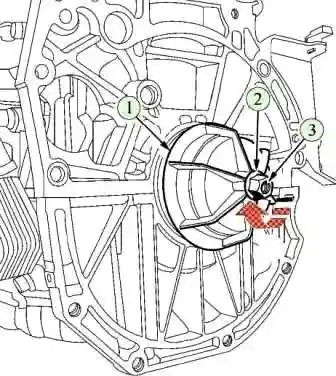
Instalar en el casquillo guía la tapa 1 (figura 20) del dispositivo, la arandela 2 y la tuerca 3.
Aplicar una solución jabonosa en la superficie de asiento del retén e insertar a presión el retén en el bloque de cilindros, girando la tuerca hasta que la tapa 1 toque el bloque de cilindros (vaso 17, maneral).
Retirar el dispositivo para instalar el retén del cigüeñal.
Instalar en el motor el manguito de salida del líquido refrigerante con una junta nueva y fijarlo con siete tornillos.
Par de apriete de los tornillos de fijación del manguito: 21–29 N·m (2,1–2,9 kgf·m).
Enroscar en el manguito de salida el sensor de temperatura del líquido refrigerante.
Par de apriete del sensor de temperatura del líquido refrigerante: 25–35 N·m (2,5–3,5 kgf·m).
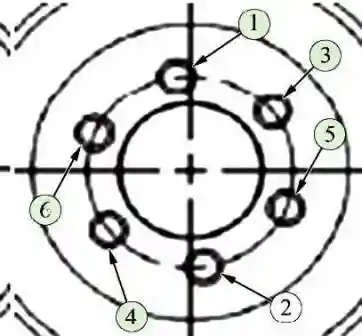
Instalar el volante motor en el cigüeñal y enroscar los tornillos nuevos de fijación del volante motor (vaso TORX E20, maneral).
Instalar en el motor el bloqueador del volante motor y apretar los tornillos de fijación del volante motor en la secuencia indicada en la figura 21.
Par de apriete de los tornillos: 103–112 N·m (10,3–11,2 kgf·m).
Retirar el bloqueador del volante motor.
Enroscar en la culata un filtro de aceite nuevo del desfasador con arandela.
Par de apriete del filtro: 36,0–43,0 N·m (3,6–4,3 kgf·m) (vaso 8 para hexágono interior, maneral y prolongador, llave dinamométrica).
Lubricar la junta de la electroválvula del desfasador con aceite de motor, instalar la válvula en la culata y fijarla con un tornillo.
Par de apriete del tornillo de fijación de la válvula: 8,0–12,0 N·m (0,8–1,2 kgf·m).
Instalar en el bloque de cilindros la válvula del termostato; la marca en la válvula debe estar orientada hacia fuera y situada arriba en el eje vertical.
Instalar la tapa del termostato y fijarla con dos tornillos. Par de apriete de los tornillos de fijación de la tapa del termostato: 16–17 N·m (1,6–1,7 kgf·m).
Instalar el clip de fijación del tubo de la varilla de nivel de aceite.
Lubricar la junta del tubo de la varilla de nivel de aceite e instalar el tubo en el bloque de cilindros.
Fijar el tubo en la tapa del termostato.
Instalar la varilla de nivel de aceite.
Lubricar la junta del filtro de aceite, enroscar el filtro de aceite hasta que la junta toque el bloque de cilindros y apretar el filtro a mano ¾ de vuelta.
Aplicar sellador en la parte roscada del sensor de presión de aceite, enroscar el sensor en el bloque de cilindros.
Par de apriete del sensor: 12–17 N·m (1,2–1,7 kgf·m).
Instalar en el bloque de cilindros el sensor de detonación y fijarlo con un tornillo.
El conector del sensor debe estar orientado hacia el volante motor.
Par de apriete del tornillo de fijación del sensor: 20–25 N·m (2,0–2,5 kgf·m) (vaso 10, maneral, prolongador, llave dinamométrica).
Lubricar con aceite de motor la junta del sensor de posición del cigüeñal, instalar el sensor en el motor y fijarlo con un tornillo.
Par de apriete del tornillo de fijación del sensor de posición del cigüeñal: 6,0–8,0 N·m (0,6–0,8 kgf·m).
Instalar en el cigüeñal la chaveta y el piñón de accionamiento de la distribución (martillo).
Instalar el piñón de la bomba de aceite en el eje de la bomba de aceite, enroscar y apretar la tuerca de fijación del piñón.
Par de apriete de la tuerca de fijación del piñón de la bomba de aceite: 21–29 N·m (2,1–2,9 kgf·m) (llave de anillo 10, vaso TORX Е8, maneral, inserto 10, llave dinamométrica).
Instalar en los piñones de accionamiento de la distribución y de la bomba de aceite una cadena nueva de accionamiento de la bomba de aceite.
Instalar en el pasador guía un nuevo tensor 1 (figura 22) de la cadena de accionamiento de la bomba de aceite y enganchar la lengüeta del muelle 2 del tensor en el orificio del bloque de cilindros.
Lubricar las superficies de apoyo de los árboles de levas e instalar los árboles de levas en la culata.
El árbol de levas con canales de aceite en la brida debe instalarse del lado de la admisión.
Lubricar las muñequillas de los árboles de levas, instalar las tapas de los árboles de levas y los tornillos de fijación de las tapas de admisión.
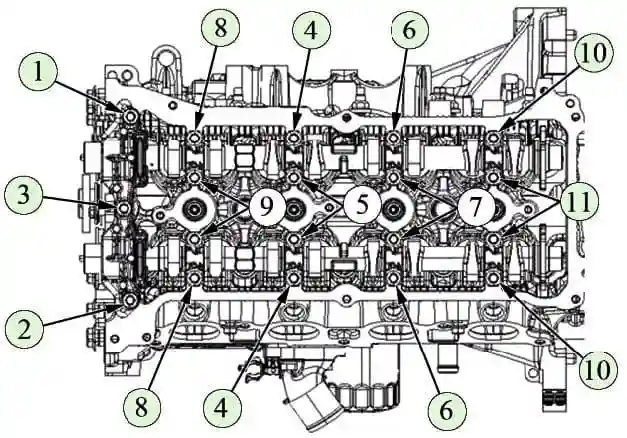
Enroscar y apretar los tornillos de fijación de las tapas en la secuencia indicada en la figura 22.
Realizar el apriete de los tornillos de fijación de las tapas de los cojinetes de los árboles de levas en dos pasadas:
- apretar los tornillos al par 5,0 N·m;
- apretar los tornillos al par 9,0–11,0 N·m.
Girar los árboles de levas de modo que los pasadores de montaje queden en posición superior (llave de anillo 22).
Girar el cigüeñal por la chaveta a la posición superior.
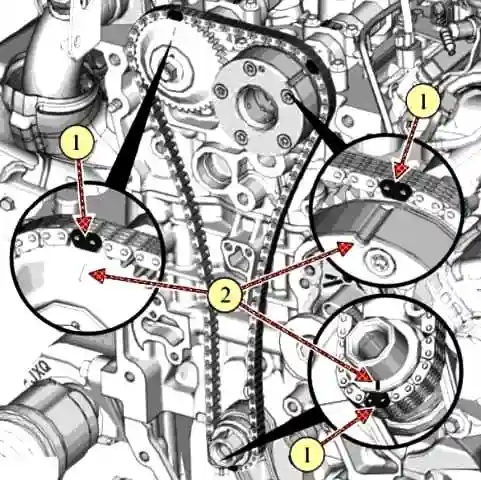
Instalar la cadena nueva de accionamiento de la distribución en el desfasador de modo que la marca 2 (figura 23) del desfasador quede en el centro del eslabón naranja 1 de la cadena.
Instalar el desfasador con la cadena en el árbol de levas de admisión y fijarlo con un tornillo.
No apretar definitivamente el tornillo (llave de anillo 22, vaso 13, maneral y prolongador).
¡Atención! Al instalar el desfasador, es obligatorio hacer coincidir el orificio de montaje del cubo del desfasador, situado entre dos canales de aceite, con el pasador de montaje del árbol de levas.
¡Atención! Después de instalar el desfasador procedente de repuestos, retirar de él el pasador de transporte.
Instalar la cadena en el piñón del árbol de levas de modo que la marca 2 (figura 23) del piñón quede en el centro del eslabón naranja 1 de la cadena.
Instalar el piñón en el árbol de levas de escape, haciendo coincidir el orificio de montaje con el pasador, y fijarlo con un tornillo. No apretar definitivamente el tornillo.
Instalar la cadena de accionamiento de la distribución en el piñón del cigüeñal de modo que la marca 2 (figura 23) quede en el centro del eslabón amarillo 2 de la cadena.
Instalar en el motor el bloqueador del volante motor y bloquear el volante motor.
Instalar en el motor un amortiguador de cadena nuevo y fijarlo con dos tornillos. Par de apriete de los tornillos de fijación del amortiguador: 21–29 N·m (2,1–2,9 kgf·m).
Instalar en el pasador guía del bloque de cilindros una nueva zapata del tensor de cadena.
Instalar en el motor un tensor de cadena nuevo y fijarlo con dos tornillos. Par de apriete de los tornillos de fijación del tensor de cadena: 8,0–12,0 N·m (0,8–1,2 kgf·m).
Extraer del cuerpo del tensor el pasador de transporte (vaso 8, maneral, llave dinamométrica, alicates planos).
Apretar los tornillos de fijación del desfasador y del piñón de los árboles de levas.
Par de apriete de los tornillos de fijación: 74–83 N·m (7,4–8,3 kgf·m).
Retirar del motor el bloqueador del volante motor.
Enroscar en el cigüeñal el tornillo de fijación de la polea de accionamiento de los accesorios, girar el cigüeñal una vuelta en sentido horario y comprobar la coincidencia de las marcas de la cadena con las marcas de los piñones y del desfasador.
Si las marcas no coinciden, repetir las operaciones de instalación de la cadena (vaso 19, maneral).
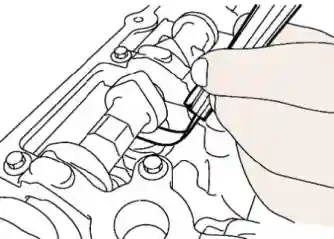
Comprobar las holguras en el mecanismo de accionamiento de válvulas, girando el cigüeñal de modo que la leva del árbol de levas a comprobar quede orientada hacia arriba, como se muestra en la figura 24.
La holgura admisible debe ser: para las válvulas de admisión — 0,26–0,34 mm, para las válvulas de escape — 0,29–0,37 mm.
Si la holgura se desvía del valor indicado, retirar los árboles de levas y sustituir los empujadores correspondientes.
Según su espesor, los empujadores se suministran como repuestos de varias clases.
Tabla — Clasificación de los empujadores
| N.º | Número de identificación | Espesor, mm |
|---|---|---|
| 1 | 300 | 3,00 |
| 2 | 302 | 3,02 |
| 3 | 304 | 3,04 |
| 4 | 306 | 3,06 |
| 5 | 308 | 3,08 |
| 6 | 310 | 3,10 |
| 7 | 312 | 3,12 |
| 8 | 314 | 3,14 |
| 9 | 316 | 3,16 |
| 10 | 318 | 3,18 |
| 11 | 320 | 3,20 |
| 12 | 322 | 3,22 |
| 13 | 324 | 3,24 |
| 14 | 326 | 3,26 |
| 15 | 328 | 3,28 |
| 16 | 330 | 3,30 |
| 17 | 332 | 3,32 |
| 18 | 334 | 3,34 |
| 19 | 336 | 3,36 |
| 20 | 338 | 3,38 |
| 21 | 340 | 3,40 |
| 22 | 342 | 3,42 |
| 23 | 344 | 3,44 |
| 24 | 346 | 3,46 |
| 25 | 348 | 3,48 |
| 26 | 350 | 3,50 |
La clasificación de los empujadores se muestra en la tabla.
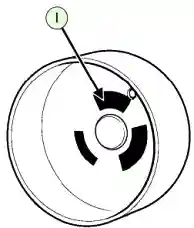
La clase del empujador se indica en la superficie interior del empujador (figura 25).
Después de sustituir los empujadores, instalar los árboles de levas y el mecanismo de accionamiento de la distribución conforme al procedimiento anterior.
Aplicar dos tiras de sellador a lo largo de la línea de unión del bloque de cilindros con la culata y dos tiras de sellador a lo largo de la línea de unión del bloque de cilindros con el refuerzo del bloque de cilindros del lado del accionamiento de la distribución.
Instalar en el motor los pasadores de centraje de la tapa del accionamiento de la distribución. Saliente de los pasadores sobre la superficie de unión: 10±0,5 mm.
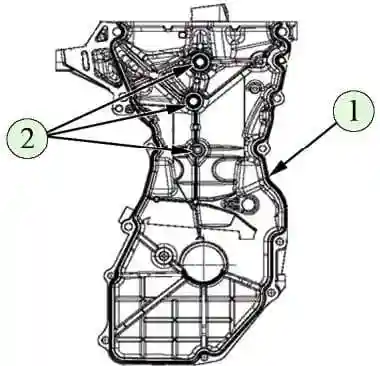
Aplicar sellador en la superficie de la tapa del accionamiento de la distribución que está en contacto con el bloque de cilindros, como se muestra en la figura 26, en un cordón de 3,5 mm de diámetro (sellador ТВ 1217L, consumo — 14 g).
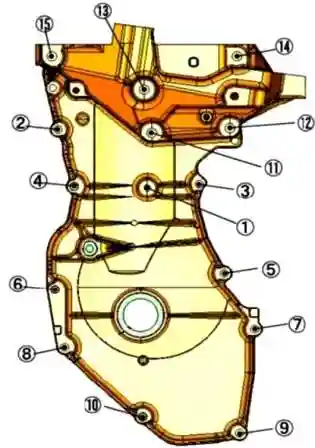
Instalar la tapa y fijarla con tornillos en el siguiente orden (vasos 8, 10, 13, maneral, llaves dinamométricas):
- apretar previamente los tornillos 3, 2, 8 y 7 (figura 27). Par de apriete de los tornillos: 8,0 N·m (0,8 kgf·m);
- apretar definitivamente los tornillos 1, 2, 3, 4, 5, 6, 7, 8, 11, 12, 13, 14, 15, 9 y 10. Pares de apriete:
- tornillo 1: 5–8 N·m (0,5–0,8 kgf·m);
- tornillos 2, 3, 4, 5, 6, 7, 8, 9 y 10: 21–29 N·m (2,1–2,9 kgf·m);
- tornillos 11, 12, 13, 14 y 15: 47–63 N·m (4,7–6,3 kgf·m).
Instalar un retén delantero nuevo del cigüeñal en el mandril (mandril 77 11 381 918 para la instalación del retén delantero del cigüeñal).
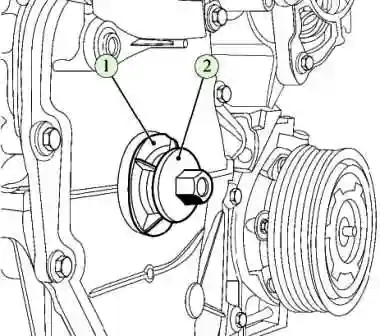
Aplicar una solución jabonosa en la superficie de asiento del retén, instalar el mandril 1 (figura 28) con el retén en el cigüeñal, enroscar el tornillo 2 de fijación de la polea de accionamiento de los accesorios hasta que el mandril toque la tapa del accionamiento de la distribución (vaso 19, maneral).
Desenroscar el tornillo y retirar el mandril.
Insertar a presión en la culata dos pasadores de centraje de la tapa de la culata.
Saliente de los pasadores sobre la superficie de unión de la culata: 7+1 mm.
Instalar una junta nueva en la tapa de la culata.
Aplicar dos tiras de sellador de 20 mm de longitud en el lugar de unión de la culata con la tapa del accionamiento de la distribución en la parte superior (sellador ТВ 1217L, consumo — 3 g).
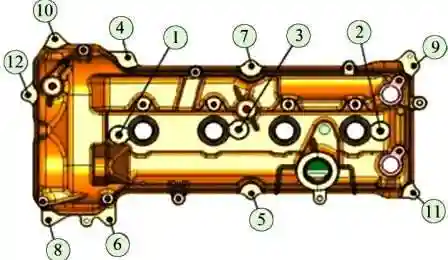
Instalar la tapa de la culata con la junta en la culata, los tornillos de fijación de la tapa y apretar los tornillos en el orden indicado en la figura 29.
Par de apriete de los tornillos de fijación de la tapa de la culata: 8,0–12,0 N·m (0,8–1,2 kgf·m).
Instalar en la tapa de la culata el sensor de fase y fijarlo con un tornillo.
Par de apriete del tornillo de fijación del sensor de fase: 9,0–12,0 N·m (0,9–1,2 kgf·m).
Enroscar las bujías de encendido. Par de apriete de las bujías de encendido: 21,0–27,0 N·m (2,1–2,7 kgf·m).
Instalar las bobinas de encendido y fijarlas con tornillos en la tapa de la culata.
Par de apriete de los tornillos de fijación de las bobinas de encendido: 9,0–12,0 N·m (0,9–1,2 kgf·m).
Instalar en el motor la rampa de combustible con los inyectores montados y fijarla con dos tornillos.
Par de apriete de los tornillos de fijación de la rampa de combustible: 21,0–29,0 N·m (2,1–2,9 kgf·m).
Conectar los conectores del mazo de cables de los inyectores a los inyectores.
Instalar la pantalla de protección de la rampa de combustible y fijarla con dos tornillos a la tapa de la culata y dos tornillos a la rampa de combustible.
Par de apriete de los tornillos de fijación de la pantalla a la tapa de la culata: 21,0–29,0 N·m (2,1–2,9 kgf·m); par de apriete de los tornillos de fijación de la pantalla a la rampa de combustible: 10,0–13,0 N·m (1,0–1,3 kgf·m).
Instalar en el motor el soporte de fijación del mazo de cables y fijarlo con un tornillo a la tapa de la culata.
Par de apriete del tornillo de fijación del soporte: 8,0–12,0 N·m (0,8–1,2 kgf·m) (vaso 8, maneral, llave dinamométrica).
Conectar los conectores del mazo de cables a las bobinas de encendido y fijar el mazo en la tapa de la culata y en el soporte.
Instalar en el motor el módulo de admisión con juntas nuevas y fijarlo con tornillos a la culata y a la tapa de la culata.
Par de apriete de los tornillos de fijación del módulo de admisión: 7–15 N·m (0,7–1,5 kgf·m).
Instalar el tubo de ventilación de gases del cárter y fijarlo con abrazaderas.
Instalar los manguitos de calefacción del manguito de mariposa y fijarlos con abrazaderas.
Instalar en el motor el bloqueador del volante motor y bloquear el volante motor.
Lubricar con aceite de motor la superficie de asiento de la polea de accionamiento de los accesorios bajo el retén, instalar la polea en el cigüeñal y fijarla con un tornillo nuevo.
Par de apriete del tornillo de fijación de la polea: 30,0–40,0 N·m (3,0–4,0 kgf·m). Después del apriete, girar el tornillo 60°–66°.
Retirar el bloqueador del volante motor.
Instalar en el motor el soporte de los accesorios y fijarlo con cuatro tornillos.
Par de apriete de los tornillos de fijación del soporte: 21,0–29,0 N·m (2,1–2,9 kgf·m).
Instalar en el colector de escape la pantalla térmica inferior y fijarla con tornillos.
Par de apriete de los tornillos de fijación de la pantalla: 10,0–13,0 N·m (1,0–1,3 kgf·m) (vaso 10, maneral y prolongador, llave dinamométrica).
Instalar en el motor una junta nueva del colector de escape, el colector y fijarlo con tuercas.
Par de apriete de las tuercas de fijación del colector de escape: 30,0–40,0 N·m (3,0–4,0 kgf·m).
Enroscar en el colector de escape la sonda de oxígeno. Par de apriete de la sonda de oxígeno: 38–50 N·m (3,8–5,0 kgf·m).
Instalar en el colector de escape la pantalla térmica superior y fijarla con tornillos.
Par de apriete de los tornillos de fijación de la pantalla: 10,0–13,0 N·m (1,0–1,3 kgf·m) (vaso 10, maneral y prolongador, llave dinamométrica).
Instalar el alternador en el soporte de los accesorios y fijarlo con dos tornillos.
Par de apriete de los tornillos de fijación del alternador: 21,0–29,0 N·m (2,1–2,9 kgf·m).
Instalar el compresor de aire acondicionado en el soporte de los accesorios y fijarlo con tres tornillos.
Par de apriete de los tornillos de fijación del compresor: 21,0–29,0 N·m (2,1–2,9 kgf·m) (vaso 10, maneral y prolongador, llave dinamométrica).
Instalar en el motor la correa de accionamiento de los accesorios (dispositivo 67.7834-9703 para la instalación de la correa elástica).
Instalar el embudo en el cuello de llenado de aceite.
Verter en el motor 4,7 l de aceite.
Instalar la tapa del cuello de llenado de aceite.


