
Der Ausbau des Zylinderkopfs aus dem Motor wurde im Artikel „Demontage des Zylinderkopfs“ behandelt.
Die Zerlegung des Zylinderkopfs ist im Artikel „Zerlegung des Zylinderkopfs“ beschrieben.
In diesem Artikel betrachten wir die Prüfung und Reparatur des Zylinderkopfs.
Vorbereitung des Zylinderkopfs zur Prüfung
Wir waschen den Zylinderkopf gründlich und reinigen die Ölkanäle des Zylinderkopfs. Wir entfernen Verkrustungen aus den Brennräumen und von der Oberfläche der Auslasskanäle mit einer Metallbürste.
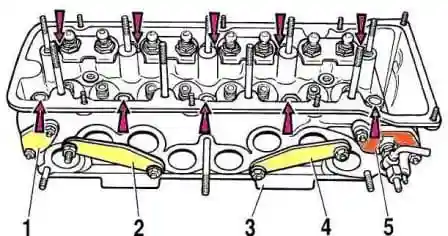
Wir untersuchen den Zylinderkopf. Risse an keiner Stelle des Zylinderkopfs sind zulässig. Bei Verdacht auf Eindringen von Kühlmittel in das Schmiersystem muss die Dichtheit des Zylinderkopfs geprüft werden.
Zur Dichtheitsprüfung müssen die Öffnungen des Kühlmantels des Zylinderkopfs mit Stopfen verschlossen werden. Es gibt einen speziellen Stopfensatz А.60334. Man kann sie aber natürlich auch selbst aus vorhandenen Materialien herstellen.
Pumpen Sie mit einer Pumpe Wasser in den Kühlmantel des Zylinderkopfs unter einem Druck von 0,5 MPa (5 kgf/cm²). Innerhalb von zwei Minuten darf kein Wasseraustritt aus dem Zylinderkopf beobachtet werden.
Die Dichtheit des Zylinderkopfs kann auch mit Druckluft geprüft werden; dazu setzen Sie ebenfalls die Stopfen der Vorrichtung А.60334 auf den Zylinderkopf. Tauchen Sie den Zylinderkopf in ein Bad mit auf 60—80 °C erwärmtem Wasser und lassen Sie ihn fünf Minuten erwärmen. Führen Sie dann in das Innere des Zylinderkopfs Druckluft unter einem Druck von 0,15—0,2 MPa (1,5—2 kgf/cm²) zu. Innerhalb von 1—1,5 min darf kein Austritt von Luftblasen aus dem Zylinderkopf beobachtet werden.
Ventilsitze
Die Form der Fasen der Ventilsitze ist in den Abbildungen 2 und 3 dargestellt.
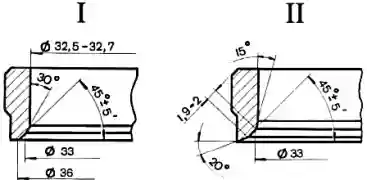
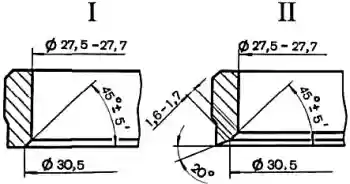
Auf den Arbeitsfasen der Sitze (Kontaktzone mit den Ventilen) dürfen keine punktförmigen Lunker, Korrosion und Beschädigungen vorhanden sein. Kleine Beschädigungen können durch Schleifen der Sitze beseitigt werden, wobei möglichst wenig Metall abgetragen wird. Das Schleifen kann sowohl von Hand als auch mit einer Schleifmaschine erfolgen.
Zum Schleifen der Sitze setzen Sie den Zylinderkopf auf einen Ständer, führen in die Ventilführung den Dorn А.94059 ein und reinigen die Fasen der Sitze von Verkrustungen mit den Senkern А.94031 und А.94092 für die Sitze der Auslassventile und den Senkern А.94003 und А.94101 für die Sitze der Einlassventile. Die Senker werden auf die Spindel А.94058 aufgesetzt und mit dem Führungsdorn А.94059 zentriert. Diese Dorne gibt es in zwei verschiedenen Durchmessern: А.94059/1 — für die Führungen der Einlassventile und А.94059/2 — für die Führungen der Auslassventile.
Setzen Sie auf den Führungsdorn А.94059 die Feder А.94069/5 auf, montieren Sie auf die Spindel А.94069 die kegelförmige Scheibe А.94078 für die Sitze der Auslassventile oder die Scheibe А.94100 für die Sitze der Einlassventile, befestigen Sie die Spindel in der Schleifmaschine und schleifen Sie den Ventilsitz.
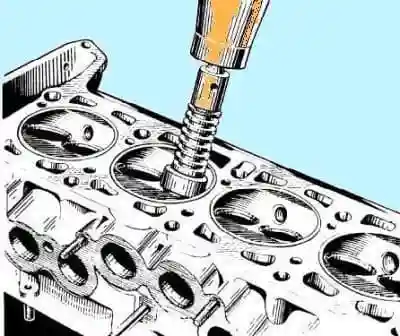
Im Moment der Berührung der Scheibe mit dem Sitz muss die Maschine ausgeschaltet sein, sonst entstehen Vibrationen und die Fase wird falsch. Es wird empfohlen, die Scheibe häufig mit Diamant abzurichten.
Für die Sitze der Auslassventile bringen Sie die Breite der Arbeitsfase auf die in Abbildung 3 angegebenen Werte mit dem Senker А.94031 (Winkel 20°) und dem Senker А.94092, mit dem die Kaltverfestigung am Innendurchmesser beseitigt wird. Die Senker werden auf die Spindel А.94058 aufgesetzt und ebenso wie beim Schleifen mit dem Dorn А.94059 zentriert.
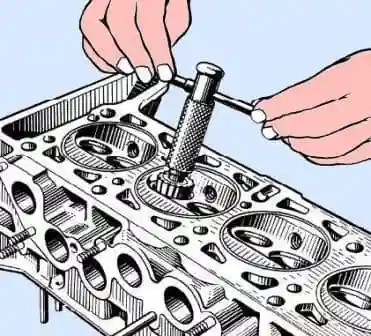
Bei den Sitzen der Einlassventile bringen Sie die Breite der Arbeitsfase auf die in Abbildung 2 angegebenen Werte, indem Sie zuerst die innere Fase mit dem Senker А.94003 (Abbildung 5) bis zu einem Durchmesser von 33 mm bearbeiten und dann die 20°-Fase mit dem Senker А.94101 bis zu einer Arbeitsfase mit einer Breite von 1,9—2 mm.
Ventile und Ventilführungen
Entfernen Sie die Verkrustungen von den Ventilen. Prüfen Sie, ob der Schaft verformt ist und ob Risse am Ventilteller vorhanden sind. Ersetzen Sie ein beschädigtes Ventil.
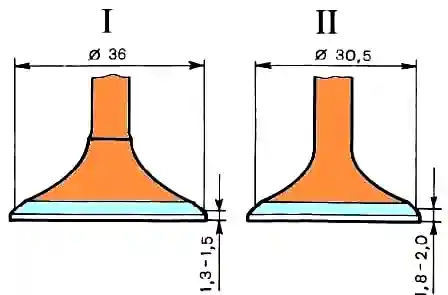
Prüfen Sie den Zustand der Arbeitsfase des Ventils. Bei kleinen Beschädigungen kann sie geschliffen werden, wobei ein Fasenwinkel von 45°30′±5′ eingehalten wird. Dabei müssen die Abstände von der unteren Ebene des Ventiltellers zu den Bezugsdurchmessern (36 und 30,5 mm) innerhalb der in Abbildung 6 angegebenen Grenzen liegen.
Prüfen Sie das Spiel zwischen den Führungen und dem Ventilschaft, indem Sie den Durchmesser des Ventilschafts und die Bohrung der Führung messen. Das berechnete Spiel für neue Führungen beträgt: 0,022—0,055 mm für die Einlassventile und 0,029—0,062 mm für die Auslassventile; das maximal zulässige Grenzspiel (bei Verschleiß) beträgt 0,3 mm unter der Bedingung, dass kein erhöhtes Geräusch des Gasverteilungsmechanismus auftritt.
Wenn das vergrößerte Spiel zwischen der Führung und dem Ventil nicht durch Ersetzen des Ventils beseitigt werden kann, ersetzen Sie die Ventilführungen und verwenden zum Auspressen und Einpressen den Dorn А.60153/R (Abbildung 7).
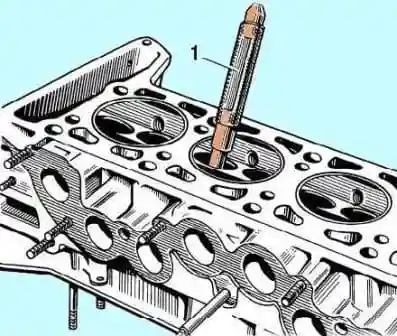
Pressen Sie die Ventilführungen mit aufgesetztem Sicherungsring ein, bis dieser am Körper des Zylinderkopfs anliegt. Nach dem Einpressen reiben Sie die Bohrungen in den Ventilführungen mit den Reibahlen А.90310/1 (für die Führungen der Einlassventile) und А.90310/2 (für die Führungen der Auslassventile) auf.
Ersetzen Sie die Ölschutzkappen der Ventilführungen bei der Motorreparatur immer durch neue. Beschädigte Ölschutzkappen wechseln Sie am abgebauten Zylinderkopf. Zum Aufpressen der Kappen verwenden Sie den Dorn 41.7853.4016.
Federn
Stellen Sie sicher, dass die Federn keine Risse haben und ihre Elastizität nicht abgenommen hat; prüfen Sie dazu ihre Verformung unter Last (Abbildung 8).
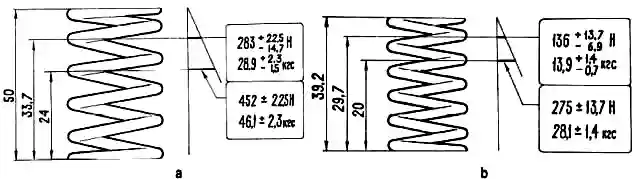
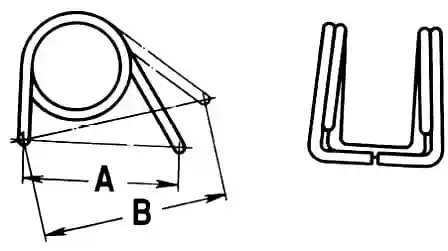
Für die Hebelfedern (Abbildung 8) muss das Maß А (Feder im freien Zustand) 35 mm betragen, und das Maß В unter einer Last von 51-73,5 N (5,2-7,5 kgf) — 43 mm.
Befestigungsschrauben des Zylinderkopfs
Bei mehrfacher Verwendung längen sich die Schrauben. Prüfen Sie daher, ob die Länge des Schraubenschafts (ohne Berücksichtigung der Kopflänge) 117 mm überschreitet, und wenn sie größer ist, ersetzen Sie die Schraube durch eine neue.
Ventilhebel
Prüfen Sie den Zustand der Arbeitsflächen des Hebels, die mit dem Ventilschaft, mit der Nocke der Nockenwelle und mit dem Kugelende der Einstellschraube in Berührung kommen. Wenn auf diesen Flächen Fressspuren oder Riefen aufgetreten sind, ersetzen Sie den Hebel durch einen neuen. Wenn eine Verformung oder andere Beschädigungen an der Buchse der Einstellschraube des Hebels oder an der Schraube selbst festgestellt werden, ersetzen Sie die Teile.


