
Зняття головки з двигуна було розглянуто в статті – «Демонтаж ГБЦ».
Розбирання головки блока циліндрів у статті – «Розбирання ГБЦ».
У цій статті розглянемо перевірку і ремонт головки блока циліндрів.
Підготовка головки циліндрів до перевірки
Ретельно промиваємо головку циліндрів і очищаємо масляні канали головки. Видаляємо нагар з камер згоряння і з поверхні випускних каналів металевою щіткою.
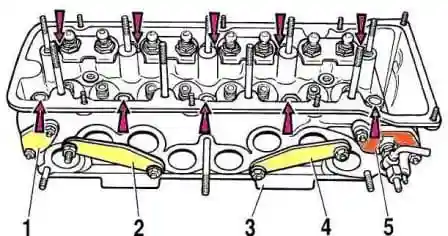
Оглядаємо головку циліндрів. Не допускаються тріщини в будь-яких місцях головки. Якщо є підозра на потрапляння охолоджувальної рідини в масляну систему, потрібно перевірити герметичність головки циліндрів.
Для перевірки герметичності потрібно закрити отвори охолоджувальної сорочки головки циліндрів заглушками. Є спеціальний комплект заглушок А.60334. Але можна, звичайно, зробити самим з підручних матеріалів.
Нагнітайте насосом у сорочку охолодження головки циліндрів воду під тиском 0,5 МПа (5 кгс/см²). Протягом двох хвилин не повинно спостерігатися витоку води з головки циліндрів.
Можна перевірити герметичність головки циліндрів і стисненим повітрям, для чого також установіть на головці циліндрів заглушки пристосування А.60334. Опустіть головку циліндрів у ванну з водою, нагрітою до 60—80 °C, і дайте їй прогрітися протягом п'яти хвилин. Потім подайте всередину головки стиснене повітря під тиском 0,15—0,2 МПа (1,5—2 кгс/см²). Протягом 1—1,5 хв не повинно спостерігатися виходу бульбашок повітря з головки.
Сідла клапанів
Форма фасок сідел клапанів показана на малюнках 2 і 3.
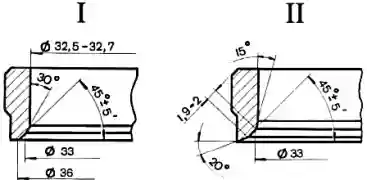
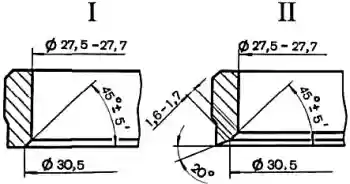
На робочих фасках сідел (зона контакту з клапанами) не повинно бути точкових раковин, корозії та пошкоджень. Невеликі пошкодження можна усунути шліфуванням сідел, знімаючи якнайменше металу. Шліфувати можна як вручну, так і за допомогою шліфувальної машинки.
Для шліфування сідел установіть головку циліндрів на підставку, вставте в напрямну втулку клапана стрижень А.94059 і очистіть фаски сідел від нагару зенкерами А.94031 і А.94092 для сідел випускних клапанів і зенкерами А.94003 і А.94101 для сідел впускних клапанів. Зенкери надягаються на шпиндель А.94058 і центруються напрямним стрижнем А.94059. Ці стрижні існують двох різних діаметрів: А.94059/1 — для напрямних втулок впускних клапанів і А.94059/2 — для напрямних втулок випускних клапанів.
Надягніть на напрямний стрижень А.94059 пружину А.94069/5, установіть на шпиндель А.94069 конічний круг А.94078 для сідел випускних клапанів або круг А.94100 для сідел впускних клапанів, закріпіть шпиндель у шліфувальній машинці і прошліфуйте сідло клапана.
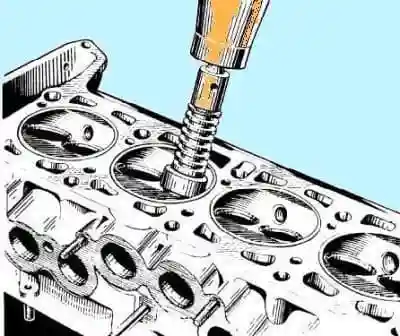
У момент дотику круга з сідлом машинка повинна бути вимкнена, інакше виникне вібрація, і фаска буде неправильною. Рекомендується частіше робити правку круга алмазом.
Для сідел випускних клапанів ширину робочої фаски доведіть до величин, вказаних на малюнку 3, зенкером А.94031 (кут 20°) і зенкером А.94092, яким усувається наклеп на внутрішньому діаметрі. Зенкери надягаються на шпиндель А.94058 і, так само як і при шліфуванні, центруються стрижнем А.94059.
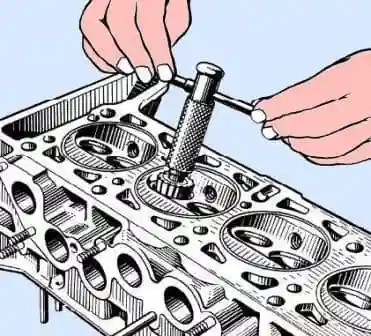
У сідел впускних клапанів ширину робочої фаски доведіть до величин, вказаних на малюнку 2, спочатку обробивши внутрішню фаску зенкером А.94003 (малюнок 5) до отримання діаметра 33 мм, а потім фаску 20° зенкером А.94101 до отримання робочої фаски шириною 1,9—2 мм.
Клапани і напрямні втулки клапанів
Видаліть нагар з клапанів. Перевірте, чи не деформований стрижень і чи немає тріщин на тарілці клапана. Пошкоджений клапан замініть.
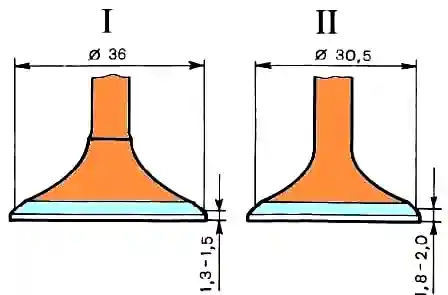
Перевірте стан робочої фаски клапана. При дрібних пошкодженнях її можна прошліфувати, витримуючи кут фаски 45°30′±5′. При цьому відстані від нижньої площини тарілки клапана до базових діаметрів (36 і 30,5 мм) повинні бути в межах, вказаних на малюнку 6.
Перевірте зазор між напрямними втулками і стрижнем клапана, вимірявши діаметр стрижня клапана і отвір напрямної втулки. Розрахунковий зазор для нових втулок: 0,022—0,055 мм для впускних клапанів і 0,029—0,062 мм для випускних клапанів; максимально допустимий граничний зазор (при зносі) — 0,3 мм за умови відсутності підвищеного шуму газорозподільного механізму.
Якщо збільшений зазор між напрямною втулкою і клапаном не може бути усунений заміною клапана, то замініть втулки клапанів, користуючись для випресування і запресування оправкою А.60153/R (малюнок 7).
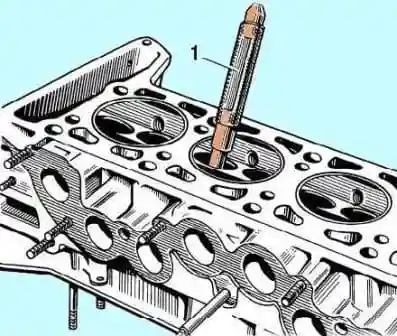
Запресовуйте напрямні втулки з надітим стопорним кільцем до упору його в тіло головки циліндрів. Після запресування розверніть отвори в напрямних втулках розгортками А.90310/1 (для втулок впускних клапанів) і А.90310/2 (для втулок випускних клапанів).
Масловідбивні ковпачки напрямних втулок при ремонті двигуна завжди замінюйте новими. Пошкоджені масловідбивні ковпачки міняйте на знятій головці циліндрів. Для напресування ковпачків користуйтеся оправкою 41.7853.4016.
Пружини
Переконайтеся, що на пружинах немає тріщин і не зменшилася їх пружність, для чого перевірте їх деформацію під навантаженням (малюнок 8).
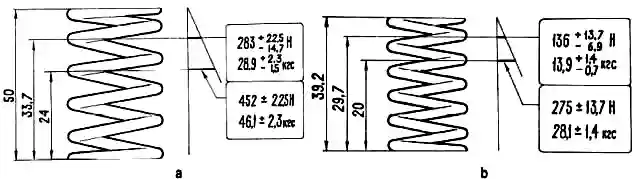
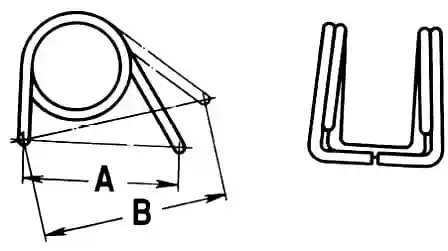
Для пружин важелів (малюнок 8) розмір А (пружина у вільному стані) повинен бути 35 мм, а розмір В під навантаженням 51-73,5 Н (5,2-7,5 кгс) — 43 мм.
Болти кріплення головки циліндрів
При багаторазовому використанні болти витягуються. Тому перевірте, чи не перевищує довжина стрижня болта (без урахування довжини головки) 117 мм, і якщо вона більша, то замініть болт новим.
Важелі клапанів
Перевірте стан робочих поверхонь важеля, що сполучаються зі стрижнем клапана, з кулачком розподільного вала і зі сферичним кінцем регулювального болта. Якщо на цих поверхнях з'явилися задири або риски, замініть важіль новим. Якщо виявлена деформація або інші пошкодження на втулці регулювального болта важеля або на самому болті, замініть деталі.


