
Бастиекті қозғалтқыштан шешу «ЦББ демонтажы» мақаласында қарастырылған.
Цилиндр блогы бастиегін бөлшектеу «ЦББ бөлшектеу» мақаласында.
Бұл мақалада цилиндр блогы бастиегін тексеру мен жөндеуді қарастырамыз.
Цилиндр блогы бастиегін тексеруге дайындау
Цилиндр блогы бастиегін мұқият жуып, бастиектің май каналдарын тазалаймыз. Жану камераларынан және шығару каналдарының бетінен күйені металл щеткамен кетіреміз.
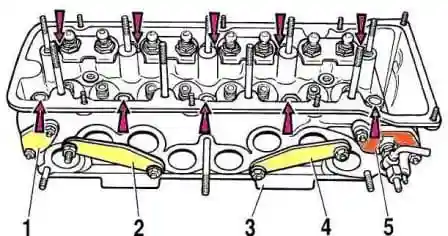
Цилиндр блогы бастиегін қарап шығамыз. Бастиектің кез келген жерінде жарықтарға жол берілмейді. Егер салқындатқыш сұйықтықтың май жүйесіне түсуіне күдік болса, цилиндр блогы бастиегінің герметикалығын тексеру қажет.
Герметикалықты тексеру үшін цилиндр блогы бастиегінің салқындату көйлегіндегі тесіктерді бітеуіштермен жабу керек. А.60334 бітеуіштерінің арнайы жинағы бар. Бірақ, әрине, қолда бар материалдардан өздеріңіз жасауға болады.
Сорғымен цилиндр блогы бастиегінің салқындату көйлегіне 0,5 МПа (5 кгс/см²) қысыммен су айдаңыз. Екі минут ішінде цилиндр блогы бастиегінен су ағуы байқалмауы керек.
Цилиндр блогы бастиегінің герметикалығын сығылған ауамен де тексеруге болады, ол үшін де цилиндр блогы бастиегіне А.60334 құралының бітеуіштерін орнатыңыз. Цилиндр блогы бастиегін 60—80 °C-қа дейін қыздырылған су ваннасына батырып, бес минут бойы қыздырыңыз. Содан кейін бастиектің ішіне 0,15—0,2 МПа (1,5—2 кгс/см²) қысыммен сығылған ауа беріңіз. 1—1,5 мин ішінде бастиектен ауа көпіршіктерінің шығуы байқалмауы керек.
Клапан ұялары
Клапан ұяларының фаскаларының пішіні 2 және 3-суреттерде көрсетілген.
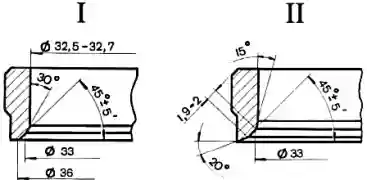
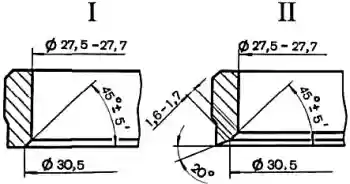
Ұялардың жұмыс фаскаларында (клапандармен жанасу аймағында) нүктелік қуыстар, коррозия және зақымдар болмауы керек. Шағын зақымдарды ұяларды тегістеу арқылы кетіруге болады, металды мүмкіндігінше аз алып. Қолмен де, тегістеуіш машинамен де тегістеуге болады.
Ұяларды тегістеу үшін цилиндр блогы бастиегін тірекке орнатып, клапанның бағыттаушы төлкесіне А.94059 сабағын кіргізіп, ұялардың фаскаларын күйеден шығару клапандары ұялары үшін А.94031 және А.94092 зенкерлерімен, кіргізу клапандары ұялары үшін А.94003 және А.94101 зенкерлерімен тазалаңыз. Зенкерлер А.94058 шпинделіне кигізіліп, А.94059 бағыттаушы сабағымен центрленеді. Бұл сабақтар екі түрлі диаметрде болады: А.94059/1 — кіргізу клапандарының бағыттаушы төлкелері үшін және А.94059/2 — шығару клапандарының бағыттаушы төлкелері үшін.
А.94059 бағыттаушы сабағына А.94069/5 серіппесін кигізіп, А.94069 шпинделіне шығару клапандары ұялары үшін А.94078 конусты дөңгелегін немесе кіргізу клапандары ұялары үшін А.94100 дөңгелегін орнатып, шпиндельді тегістеуіш машинаға бекітіп, клапан ұясын тегістейміз.
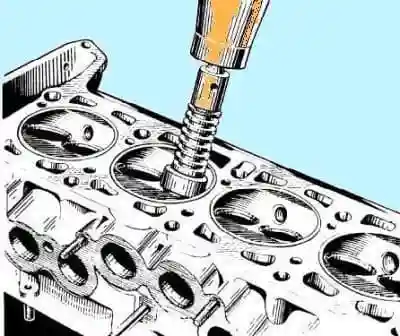
Дөңгелек ұямен жанасқан сәтте машина өшірулі болуы керек, әйтпесе діріл пайда болып, фаска дұрыс болмайды. Дөңгелекті алмаспен жиі түзету ұсынылады.
Шығару клапандарының ұялары үшін жұмыс фаскасының енін 3-суретте көрсетілген мәндерге дейін А.94031 зенкерімен (20° бұрыш) және ішкі диаметрдегі қатайтуды кетіретін А.94092 зенкерімен жеткізіңіз. Зенкерлер А.94058 шпинделіне кигізіліп, тегістеу кезіндегідей А.94059 сабағымен центрленеді.
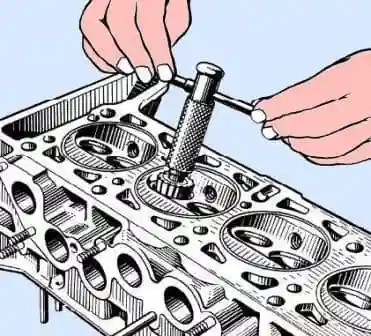
Кіргізу клапандарының ұялары үшін жұмыс фаскасының енін 2-суретте көрсетілген мәндерге дейін жеткізіңіз, алдымен ішкі фасканы А.94003 зенкерімен (5-сурет) диаметрі 33 мм болғанша өңдеп, содан кейін 20° фасканы А.94101 зенкерімен өңдеп, ені 1,9—2 мм жұмыс фаскасын алыңыз.
Клапандар және клапан бағыттаушы төлкелері
Клапандардан күйені кетіріңіз. Сабақтың деформацияланбағанын және клапан тарелкасында жарықтар жоқтығын тексеріңіз. Зақымдалған клапанды ауыстырыңыз.
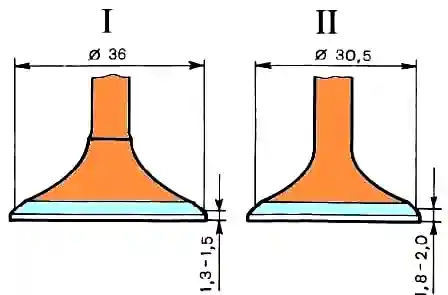
Клапанның жұмыс фаскасының күйін тексеріңіз. Шағын зақымдар кезінде оны фаска бұрышын 45°30′±5′ ұстап тегістеуге болады. Бұл ретте клапан тарелкасының төменгі жазықтығынан базалық диаметрлерге (36 және 30,5 мм) дейінгі қашықтықтар 6-суретте көрсетілген шектерде болуы керек.
Бағыттаушы төлкелер мен клапан сабағы арасындағы саңылауды клапан сабағының диаметрін және бағыттаушы төлкенің тесігін өлшеп тексеріңіз. Жаңа төлкелер үшін есептік саңылау: кіргізу клапандары үшін 0,022—0,055 мм және шығару клапандары үшін 0,029—0,062 мм; ең үлкен рұқсат етілген шекті саңылау (тозу кезінде) — 0,3 мм, газ тарату механизмінің жоғары шуы болмаған жағдайда.
Егер бағыттаушы төлке мен клапан арасындағы ұлғайған саңылауды клапанды ауыстыру арқылы жою мүмкін болмаса, клапан төлкелерін ауыстырыңыз, сығып шығару және басу үшін А.60153/R қалыбын (7-сурет) пайдаланыңыз.
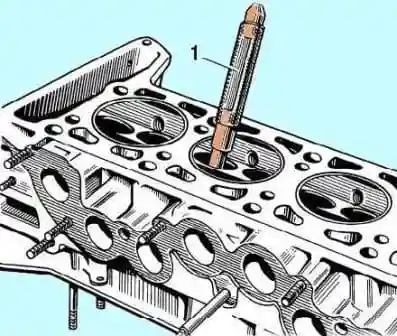
Бағыттаушы төлкелерді кигізілген бекітпе сақинамен цилиндр блогы бастиегінің денесіне тірелгенше басыңыз. Басылғаннан кейін бағыттаушы төлкелердегі тесіктерді А.90310/1 (кіргізу клапандарының төлкелері үшін) және А.90310/2 (шығару клапандарының төлкелері үшін) разверткаларымен разверткалаңыз.
Қозғалтқышты жөндеу кезінде бағыттаушы төлкелердің май шағылыстырғыш қалпақшаларын әрқашан жаңаларымен ауыстырыңыз. Зақымдалған май шағылыстырғыш қалпақшаларды шешілген цилиндр блогы бастиегінде ауыстырыңыз. Қалпақшаларды басу үшін 41.7853.4016 қалыбын пайдаланыңыз.
Серіппелер
Серіппелерде жарықтар жоқтығына және олардың серпімділігі төмендемегеніне көз жеткізіңіз, ол үшін олардың жүктеме астындағы деформациясын тексеріңіз (8-сурет).
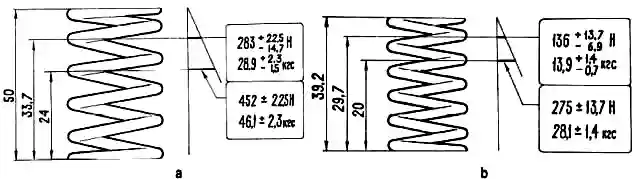
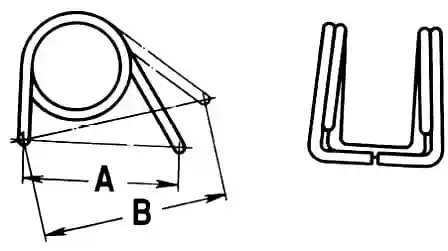
Иінгіштердің серіппелері үшін (8-сурет) А өлшемі (серіппе бос күйде) 35 мм, ал 51-73,5 Н (5,2-7,5 кгс) жүктеме астындағы В өлшемі — 43 мм болуы керек.
Цилиндр блогы бастиегін бекітетін бұрандалар
Бұрандаларды бірнеше рет пайдаланған кезде олар созылады. Сондықтан бұранда сабағының ұзындығы (басының ұзындығын есепке алмағанда) 117 мм-ден аспайтынын тексеріңіз, егер ол үлкен болса, бұранданы жаңасымен ауыстырыңыз.
Клапан иінгіштері
Иінгіштің клапан сабағымен, бөлістіргіш білік жұдырықшасымен және реттеуіш бұранданың сфералық ұшымен жанасатын жұмыс беттерінің күйін тексеріңіз. Егер бұл беттерде қармалулар немесе тырнақтар пайда болса, иінгішті жаңасымен ауыстырыңыз. Егер иінгіштің реттеуіш бұранда төлкесінде немесе бұранданың өзінде деформация немесе басқа зақымдар анықталса, бөлшектерді ауыстырыңыз.


