
El desmontaje de la culata del motor se examinó en el artículo «Desmontaje de la culata».
El desmontaje de la culata se describe en el artículo «Desmontaje de la culata».
En este artículo examinaremos la comprobación y la reparación de la culata.
Preparación de la culata para la comprobación
Lavamos cuidadosamente la culata y limpiamos los canales de aceite de la culata. Eliminamos la carbonilla de las cámaras de combustión y de la superficie de los canales de escape con un cepillo metálico.
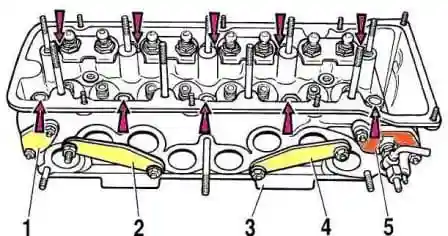
Inspeccionamos la culata. No se admiten grietas en ningún punto de la culata. Si existe sospecha de penetración de líquido refrigerante en el sistema de lubricación, es necesario comprobar la estanqueidad de la culata.
Para comprobar la estanqueidad hay que cerrar los orificios de la camisa de refrigeración de la culata con tapones. Existe un juego especial de tapones А.60334. Pero, por supuesto, se pueden fabricar uno mismo con materiales disponibles.
Bombee con una bomba agua a la camisa de refrigeración de la culata bajo una presión de 0,5 MPa (5 kgf/cm²). Durante dos minutos no debe observarse fuga de agua de la culata.
También se puede comprobar la estanqueidad de la culata con aire comprimido; para ello, monte igualmente en la culata los tapones del dispositivo А.60334. Sumerja la culata en un baño de agua calentada a 60—80 °C y déjela calentar durante cinco minutos. A continuación, suministre al interior de la culata aire comprimido bajo una presión de 0,15—0,2 MPa (1,5—2 kgf/cm²). Durante 1—1,5 min no debe observarse salida de burbujas de aire de la culata.
Asientos de válvulas
La forma de los chaflanes de los asientos de válvulas se muestra en las figuras 2 y 3.
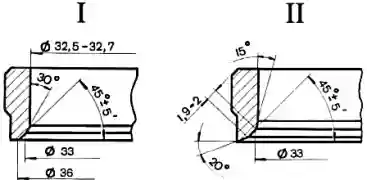
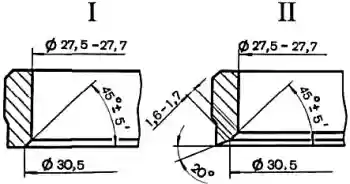
En los chaflanes de trabajo de los asientos (zona de contacto con las válvulas) no debe haber picaduras puntuales, corrosión ni daños. Los daños pequeños pueden eliminarse rectificando los asientos, quitando la menor cantidad posible de metal. La rectificación puede hacerse tanto a mano como con una rectificadora.
Para rectificar los asientos, instale la culata sobre un soporte, introduzca en la guía de válvula la varilla А.94059 y limpie los chaflanes de los asientos de la carbonilla con las fresas А.94031 y А.94092 para los asientos de las válvulas de escape y las fresas А.94003 y А.94101 para los asientos de las válvulas de admisión. Las fresas se montan en el husillo А.94058 y se centran con la varilla guía А.94059. Estas varillas existen en dos diámetros diferentes: А.94059/1 — para las guías de las válvulas de admisión y А.94059/2 — para las guías de las válvulas de escape.
Enshebre en la varilla guía А.94059 el resorte А.94069/5, monte en el husillo А.94069 la muela cónica А.94078 para los asientos de las válvulas de escape o la muela А.94100 para los asientos de las válvulas de admisión, fije el husillo en la rectificadora y rectifique el asiento de la válvula.
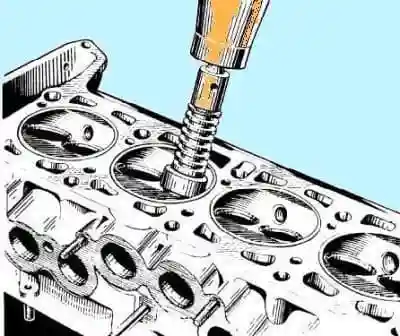
En el momento del contacto de la muela con el asiento, la rectificadora debe estar apagada; de lo contrario se producirá vibración y el chaflán será incorrecto. Se recomienda rectificar la muela con diamante con frecuencia.
Para los asientos de las válvulas de escape, lleve la anchura del chaflán de trabajo a los valores indicados en la figura 3 con la fresa А.94031 (ángulo 20°) y la fresa А.94092, que elimina el endurecimiento por acritud en el diámetro interior. Las fresas se montan en el husillo А.94058 y, al igual que durante la rectificación, se centran con la varilla А.94059.
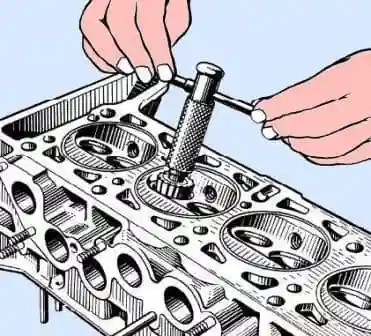
Para los asientos de las válvulas de admisión, lleve la anchura del chaflán de trabajo a los valores indicados en la figura 2, mecanizando primero el chaflán interior con la fresa А.94003 (figura 5) hasta obtener un diámetro de 33 mm, y luego el chaflán a 20° con la fresa А.94101 hasta obtener un chaflán de trabajo de 1,9—2 mm de anchura.
Válvulas y guías de válvulas
Elimine la carbonilla de las válvulas. Compruebe si el vástago está deformado y si hay grietas en el plato de la válvula. Sustituya la válvula dañada.
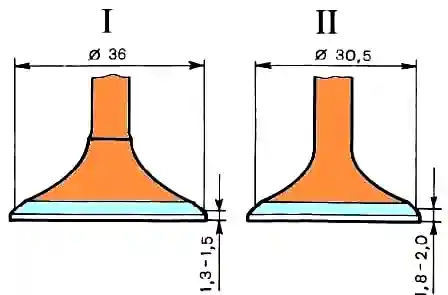
Compruebe el estado del chaflán de trabajo de la válvula. En caso de daños pequeños, puede rectificarse manteniendo un ángulo de chaflán de 45°30′±5′. Las distancias desde el plano inferior del plato de la válvula hasta los diámetros base (36 y 30,5 mm) deben estar dentro de los límites indicados en la figura 6.
Compruebe el juego entre las guías y el vástago de la válvula midiendo el diámetro del vástago y el orificio de la guía. El juego calculado para guías nuevas es de 0,022—0,055 mm para las válvulas de admisión y de 0,029—0,062 mm para las de escape; el juego máximo admisible (con desgaste) es de 0,3 mm siempre que no haya ruido excesivo del mecanismo de distribución.
Si el juego aumentado entre la guía y la válvula no puede eliminarse sustituyendo la válvula, sustituya las guías de válvulas utilizando, para extraer y prensar, el mandril А.60153/R (figura 7).
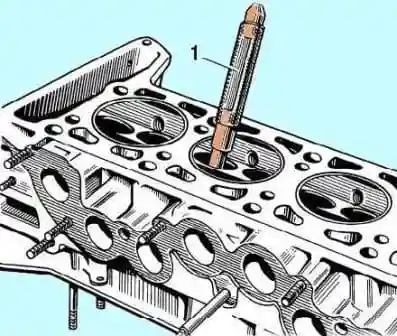
Prense las guías con el anillo de retención montado hasta que haga tope en el cuerpo de la culata. Tras el prensado, escarie los orificios de las guías con los escariadores А.90310/1 (para las guías de las válvulas de admisión) y А.90310/2 (para las guías de las válvulas de escape).
Sustituya siempre por nuevos los capuchones guardapolvo de las guías al reparar el motor. Sustituya los capuchones guardapolvo dañados en la culata desmontada. Para prensar los capuchones utilice el mandril 41.7853.4016.
Resortes
Asegúrese de que los resortes no tienen grietas y de que su elasticidad no ha disminuido; para ello compruebe su deformación bajo carga (figura 8).
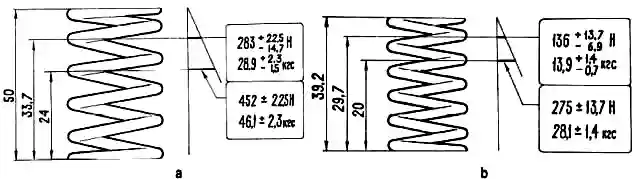
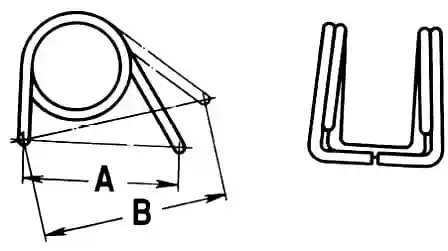
Para los resortes de balancines (figura 8), la dimensión А (resorte en estado libre) debe ser de 35 mm, y la dimensión В bajo una carga de 51-73,5 N (5,2-7,5 kgf) — 43 mm.
Pernos de fijación de la culata
Con el uso repetido, los pernos se estiran. Por ello, compruebe si la longitud del vástago del perno (sin contar la longitud de la cabeza) supera 117 mm, y si es mayor, sustituya el perno por uno nuevo.
Balancines de válvulas
Compruebe el estado de las superficies de trabajo del balancín que están en contacto con el vástago de la válvula, con la leva del árbol de levas y con el extremo esférico del perno de reglaje. Si en estas superficies han aparecido gripajes o rayas, sustituya el balancín por uno nuevo. Si se detecta deformación u otros daños en el casquillo del perno de reglaje del balancín o en el propio perno, sustituya las piezas.


