Dans cet article, nous examinons la préparation du bloc-cylindres, du vilebrequin et du groupe piston en vue de l'assemblage du moteur.
Ne sont pas admis : fissures, éclats, bosselures, arrachements, écrasement des arêtes, endommagement du filetage sur plus de deux filets, présence sur les dents des pignons de traces d'usure et d'écrouissage (examen visuel).
Les pièces dont l'état technique ne satisfait pas aux exigences : courroie d'entraînement des accessoires, chaîne d'entraînement de la distribution, tendeur de chaîne de distribution, patin de tendeur de chaîne de distribution, amortisseur de chaîne de distribution, joint de culasse, boulons de fixation de la culasse, filtre du déphaseur d'arbre à cames, boulon de fixation de la poulie de vilebrequin, écrous des goujons de fixation du collecteur d'échappement, goujons de fixation du collecteur d'échappement, filtre à huile, boulons de fixation du volant moteur, boulons de fixation des chapeaux de bielle, boulons de fixation des chapeaux de paliers de vilebrequin, coussinets de paliers de vilebrequin, coussinets de bielle, chaîne d'entraînement de la pompe à huile, tendeur de chaîne de la pompe à huile doivent obligatoirement être remplacées.
Toutes les pièces d'étanchéité doivent être remplacées.
Préparation du bloc-cylindres
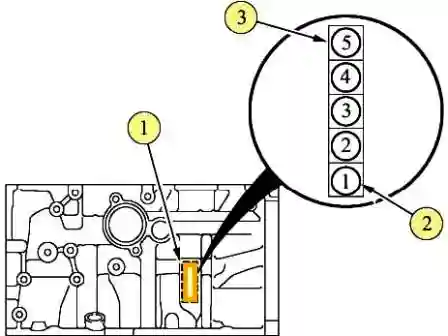
Les classes de diamètres des alésages des tourillons de palier du vilebrequin sont indiquées dans le tableau 1.
Les classes de diamètres des tourillons de palier sont indiquées sur le bloc-cylindres, figure 1.
Le diamètre maximal « D » des cylindres, au-delà duquel le bloc-cylindres doit être remplacé, est de 78,10 mm.
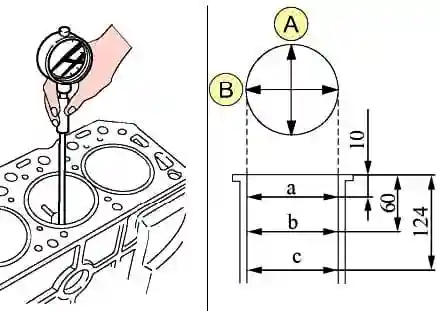
La mesure du diamètre du cylindre doit être effectuée dans trois zones, dans les directions longitudinale et transversale, comme indiqué sur la figure 2.
La cote limite est déterminée d'après le cylindre le plus usé à l'aide d'un comparateur d'alésage НИ 50-100-1.
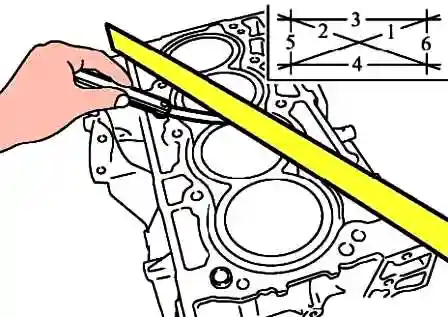
À l'aide d'une règle de contrôle et d'un jeu de jauges, nous mesurons la non-planéité de la surface du bloc-cylindres qui s'accouple avec la culasse.
La mesure est effectuée comme indiqué sur la figure 3.
La non-planéité maximale admissible de la surface du bloc-cylindres qui s'accouple avec la culasse est de 0,1 mm sur 100 mm de longueur.
Vérification du renfort de bloc-cylindres
Les mesures sont effectuées comme indiqué sur la figure 4.
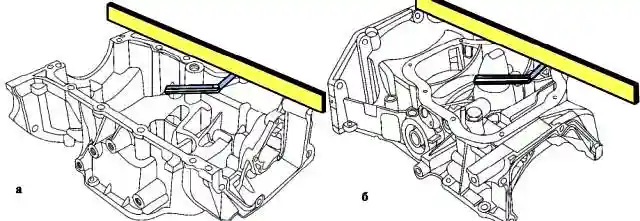
La non-planéité maximale des surfaces d'accouplement du renfort de bloc-cylindres, du côté du bloc-cylindres et du côté du carter d'huile, est de 0,1 mm sur 100 mm de longueur.
Vilebrequin
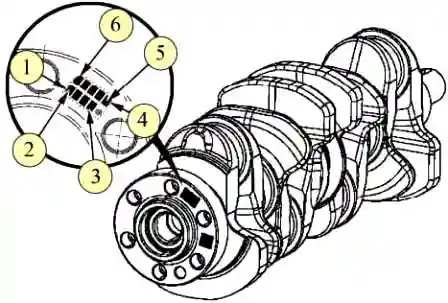
Le marquage des groupes dimensionnels des manetons et tourillons de palier du vilebrequin est apposé sur le flasque destiné au montage du volant moteur, figure 5.
La mesure est effectuée à l'aide d'un micromètre de type МК 75-1.
Classes de diamètres des alésages des tourillons de palier du vilebrequin
Lettre sur le bloc-cylindres désignant les diamètres des paliers de vilebrequin — Diamètre de l'alésage des tourillons de palier du vilebrequin dans le bloc-cylindres, mm :
| Lettre (classe) | Diamètre de l'alésage, mm |
|---|---|
| A | 51,997–51,998 |
| B | 51,998–51,999 |
| C | 51,999–52,000 |
| D | 52,000–52,001 |
| E | 52,001–52,002 |
| F | 52,002–52,003 |
| G | 52,003–52,004 |
| H | 52,004–52,005 |
| J | 52,005–52,006 |
| K | 52,006–52,007 |
| L | 52,007–52,008 |
| M | 52,008–52,009 |
| N | 52,009–52,010 |
| P | 52,010–52,011 |
| R | 52,011–52,012 |
| S | 52,012–52,013 |
| T | 52,013–52,014 |
| U | 52,014–52,015 |
| V | 52,015–52,016 |
| W | 52,016–52,017 |
Classes de diamètres des manetons du vilebrequin
Lettre, classe du diamètre des manetons sur le vilebrequin — Diamètres des manetons du vilebrequin, mm :
| Lettre (classe) | Diamètre du maneton, mm |
|---|---|
| A | 39,970–39,971 |
| B | 39,969–39,970 |
| C | 39,968–39,969 |
| D | 39,967–39,968 |
| E | 39,966–39,967 |
| F | 39,965–39,966 |
| G | 39,964–39,965 |
| H | 39,963–39,964 |
| J | 39,962–39,963 |
| K | 39,961–39,962 |
| L | 39,960–39,961 |
| M | 39,959–39,960 |
| N | 39,958–39,959 |
| P | 39,957–39,958 |
| R | 39,956–39,957 |
| S | 39,955–39,956 |
| T | 39,954–39,955 |
| U | 39,953–39,954 |
Classes de diamètres des tourillons de palier du vilebrequin
Lettre, classe du diamètre des tourillons de palier sur le vilebrequin — Diamètres des tourillons de palier du vilebrequin, mm :
| Lettre (classe) | Diamètre du tourillon, mm |
|---|---|
| A | 47,978–47,979 |
| B | 47,977–47,978 |
| C | 47,976–47,977 |
| D | 47,975–47,976 |
| E | 47,974–47,975 |
| F | 47,973–47,974 |
| G | 47,972–47,973 |
| H | 47,971–47,972 |
| J | 47,970–47,971 |
| K | 47,969–47,970 |
| L | 47,968–47,969 |
| M | 47,967–47,968 |
| N | 47,966–47,967 |
| P | 47,965–47,966 |
| R | 47,964–47,965 |
| S | 47,963–47,964 |
| T | 47,962–47,963 |
| U | 47,961–47,962 |
| V | 47,960–47,961 |
| W | 47,959–47,960 |
Nous vérifions le faux-rond radial des tourillons de palier du vilebrequin à l'aide d'un prisme, d'un comparateur de type ИЧ-10 et d'un support ШМ-ПВ-8.
Le faux-rond radial ne doit pas dépasser 0,01 mm.
Préparation et examen des pistons
Sur les pistons ne sont pas admis : éclats et fissures de quelque nature que ce soit, brûlures, destruction des cloisons.
Le diamètre extérieur D, figure 6, du piston, mesuré à une distance L = 10 mm, doit être de 77,948–77,958 mm (micromètre de type МК 100-1).

Le diamètre de l'alésage pour l'axe de piston doit être de 19,008–19,014 mm (comparateur d'alésage de type НИ 18-50-1).
Vérification des bielles
Le diamètre D, figure 7, de l'alésage pour l'axe de piston dans la tête de bielle supérieure doit être de 18,958–18,978 mm (comparateur d'alésage de type НИ 18-50-1).
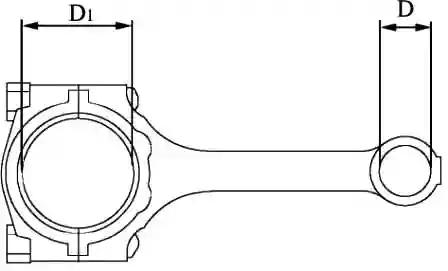
Selon le diamètre de l'alésage D1 dans la tête de bielle inférieure, les bielles sont réparties en plusieurs classes.
La classe de la bielle et le numéro du cylindre sont marqués sur le chapeau et sur le corps de la bielle.
Lettre, classe de l'alésage dans la tête de bielle inférieure — Diamètres des alésages dans la tête de bielle inférieure, mm :
| Lettre (classe) | Diamètre de l'alésage, mm |
|---|---|
| A | 43,000–43,001 |
| B | 43,001–43,002 |
| C | 43,002–43,003 |
| D | 43,003–43,004 |
| E | 43,004–43,005 |
| F | 43,005–43,006 |
| G | 43,006–43,007 |
| H | 43,007–43,008 |
| J | 43,008–43,009 |
| K | 43,009–43,010 |
| L | 43,010–43,011 |
| M | 43,011–43,012 |
| N | 43,012–43,013 |
Les classes de diamètres des alésages dans la tête de bielle inférieure sont indiquées dans le tableau 4 (comparateur d'alésage de type НИ 18-50-1).
Nous vérifions l'épaisseur de la tête de bielle inférieure.
L'épaisseur de la tête de bielle inférieure doit être comprise entre 18,748 et 18,800 mm (micromètre de type МК 25-1).
Vérification des axes de piston
Ne sont pas admis : traces d'usure et grippages sur les axes de piston après extraction (examen visuel).
Vérifier le diamètre extérieur de l'axe de piston.
Le diamètre extérieur de l'axe de piston doit être compris entre 18,996 et 18,998 mm (micromètre de type МК 25-1).
Vérifier la longueur de l'axe de piston.
La longueur de l'axe de piston doit être de 53,4 mm (pied à coulisse de type ШЦ-1-125-0,1).
La préparation de la culasse a été examinée dans l'article précédent.


