
La dépose de la culasse du moteur a été examinée dans l'article « Démontage de la culasse ».
Le démontage de la culasse est décrit dans l'article « Démontage de la culasse ».
Dans cet article, nous examinons le contrôle et la réparation de la culasse.
Préparation de la culasse au contrôle
Lavons soigneusement la culasse et nettoyons les canaux d'huile de la culasse. Éliminons la calamine des chambres de combustion et de la surface des canaux d'échappement avec une brosse métallique.
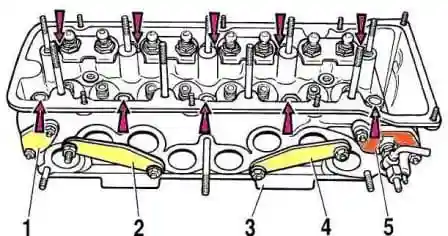
Examinons la culasse. Les fissures en tout point de la culasse ne sont pas admises. S'il y a suspicion de pénétration de liquide de refroidissement dans le système de graissage, il faut vérifier l'étanchéité de la culasse.
Pour vérifier l'étanchéité, il faut obturer les orifices de la chemise de refroidissement de la culasse par des bouchons. Il existe un jeu spécial de bouchons А.60334. Mais on peut bien sûr les fabriquer soi-même à partir de matériaux disponibles.
Refoulez à la pompe dans la chemise de refroidissement de la culasse de l'eau sous une pression de 0,5 MPa (5 kgf/cm²). Pendant deux minutes, aucune fuite d'eau de la culasse ne doit être observée.
On peut également vérifier l'étanchéité de la culasse à l'air comprimé ; pour cela, installez également sur la culasse les bouchons du dispositif А.60334. Plongez la culasse dans un bain d'eau chauffée à 60—80 °C et laissez-la se réchauffer pendant cinq minutes. Ensuite, envoyez à l'intérieur de la culasse de l'air comprimé sous une pression de 0,15—0,2 MPa (1,5—2 kgf/cm²). Pendant 1—1,5 min, aucun dégagement de bulles d'air de la culasse ne doit être observé.
Sièges de soupapes
La forme des chanfreins des sièges de soupapes est indiquée sur les figures 2 et 3.
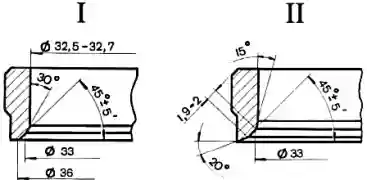
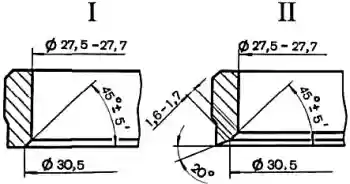
Sur les chanfreins de travail des sièges (zone de contact avec les soupapes), il ne doit pas y avoir de piqûres ponctuelles, de corrosion ni de dommages. Les petits dommages peuvent être éliminés par rectification des sièges, en enlevant le moins de métal possible. La rectification peut être effectuée aussi bien à la main qu'à l'aide d'une rectifieuse.
Pour rectifier les sièges, installez la culasse sur un support, introduisez dans le guide de soupape la tige А.94059 et nettoyez les chanfreins des sièges de la calamine avec les fraises А.94031 et А.94092 pour les sièges de soupapes d'échappement et les fraises А.94003 et А.94101 pour les sièges de soupapes d'admission. Les fraises sont montées sur la broche А.94058 et centrées par la tige de guidage А.94059. Ces tiges existent en deux diamètres différents : А.94059/1 — pour les guides de soupapes d'admission et А.94059/2 — pour les guides de soupapes d'échappement.
Enfilez sur la tige de guidage А.94059 le ressort А.94069/5, installez sur la broche А.94069 la meule conique А.94078 pour les sièges de soupapes d'échappement ou la meule А.94100 pour les sièges de soupapes d'admission, fixez la broche dans la rectifieuse et rectifiez le siège de soupape.
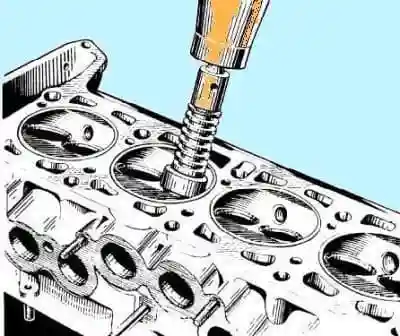
Au moment du contact de la meule avec le siège, la rectifieuse doit être éteinte, sinon une vibration se produira et le chanfrein sera incorrect. Il est recommandé de dresser souvent la meule au diamant.
Pour les sièges de soupapes d'échappement, amenez la largeur du chanfrein de travail aux valeurs indiquées sur la figure 3, avec la fraise А.94031 (angle 20°) et la fraise А.94092, qui élimine l'écrouissage sur le diamètre intérieur. Les fraises sont montées sur la broche А.94058 et, comme lors de la rectification, centrées par la tige А.94059.
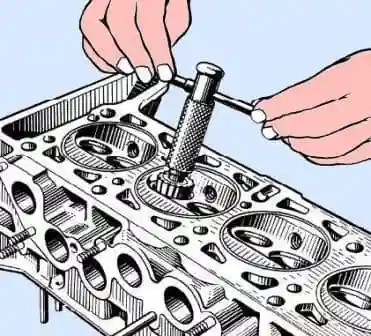
Pour les sièges de soupapes d'admission, amenez la largeur du chanfrein de travail aux valeurs indiquées sur la figure 2, en usinant d'abord le chanfrein intérieur avec la fraise А.94003 (figure 5) jusqu'à obtention d'un diamètre de 33 mm, puis le chanfrein à 20° avec la fraise А.94101 jusqu'à obtention d'un chanfrein de travail d'une largeur de 1,9—2 mm.
Soupapes et guides de soupapes
Éliminez la calamine des soupapes. Vérifiez si la tige n'est pas déformée et s'il n'y a pas de fissures sur la tête de soupape. Remplacez la soupape endommagée.
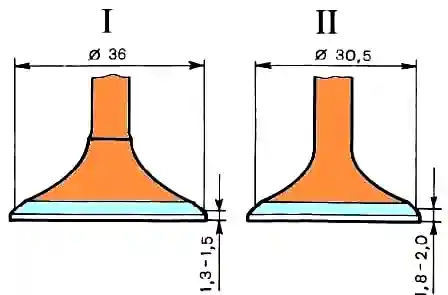
Vérifiez l'état du chanfrein de travail de la soupape. En cas de dommages mineurs, il peut être rectifié en respectant un angle de chanfrein de 45°30′±5′. Les distances entre le plan inférieur de la tête de soupape et les diamètres de base (36 et 30,5 mm) doivent être dans les limites indiquées sur la figure 6.
Vérifiez le jeu entre les guides et la tige de soupape en mesurant le diamètre de la tige de soupape et l'alésage du guide. Le jeu calculé pour des guides neufs est de : 0,022—0,055 mm pour les soupapes d'admission et 0,029—0,062 mm pour les soupapes d'échappement ; le jeu maximal admissible (en cas d'usure) est de 0,3 mm à condition qu'il n'y ait pas de bruit excessif du mécanisme de distribution.
Si le jeu accru entre le guide et la soupape ne peut pas être éliminé par le remplacement de la soupape, remplacez les guides de soupapes en utilisant, pour le chassage et le presse, le mandrin А.60153/R (figure 7).
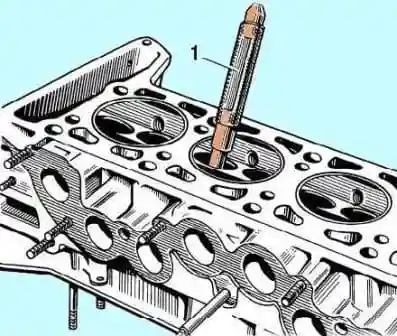
Pressez les guides avec la bague d'arrêt montée jusqu'à ce qu'elle bute contre le corps de la culasse. Après le presse, alésez les alésages des guides avec les alésoirs А.90310/1 (pour les guides de soupapes d'admission) et А.90310/2 (pour les guides de soupapes d'échappement).
Remplacez toujours les chapeaux pare-huile des guides par des neufs lors de la réparation du moteur. Remplacez les chapeaux pare-huile endommagés sur la culasse déposée. Pour le montage des chapeaux, utilisez le mandrin 41.7853.4016.
Ressorts
Assurez-vous que les ressorts ne présentent pas de fissures et que leur élasticité n'a pas diminué, pour cela vérifiez leur déformation sous charge (figure 8).
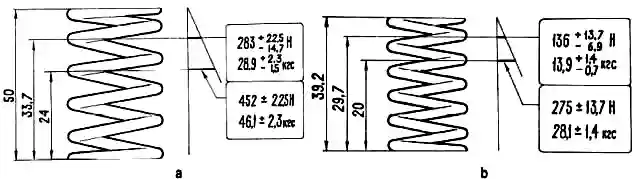
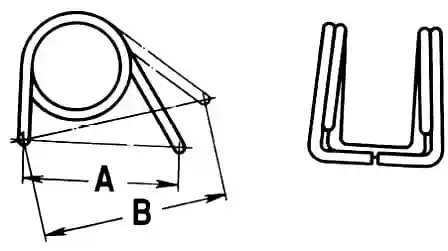
Pour les ressorts de leviers (figure 8), la dimension А (ressort à l'état libre) doit être de 35 mm, et la dimension В sous une charge de 51-73,5 N (5,2-7,5 kgf) — 43 mm.
Boulons de fixation de la culasse
Lors d'une utilisation répétée, les boulons s'allongent. C'est pourquoi vérifiez si la longueur de la tige du boulon (sans tenir compte de la longueur de la tête) ne dépasse pas 117 mm, et si elle est supérieure, remplacez le boulon par un neuf.
Leviers de soupapes
Vérifiez l'état des surfaces de travail du levier en contact avec la tige de soupape, avec la came de l'arbre à cames et avec l'extrémité sphérique du boulon de réglage. Si des grippages ou des stries sont apparus sur ces surfaces, remplacez le levier par un neuf. Si une déformation ou d'autres dommages sont détectés sur la douille du boulon de réglage du levier ou sur le boulon lui-même, remplacez les pièces.


