
汽缸頭從引擎上之拆卸已在文章「汽缸頭拆卸」中探討。
汽缸頭之拆解見文章「汽缸頭拆解」。
本文探討汽缸頭之檢查與維修。
汽缸頭檢查前之準備
徹底清洗汽缸頭並清潔汽缸頭油道。用金屬刷清除燃燒室及排氣道表面之積碳。
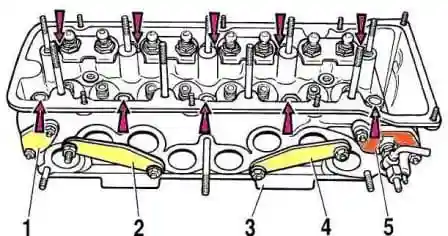
檢查汽缸頭。汽缸頭任何部位均不允許有裂紋。若懷疑冷卻液進入潤滑系統,必須檢查汽缸頭密封性。
為檢查密封性,須用塞蓋堵住汽缸頭冷卻水套之孔。有專用塞蓋組 А.60334。當然也可用現成材料自製。
用泵向汽缸頭冷卻水套內壓入壓力 0.5 MPa(5 kgf/cm²)之水。兩分鐘內不得觀察到汽缸頭漏水。
也可用壓縮空氣檢查汽缸頭密封性,為此同樣在汽缸頭上安裝 А.60334 工具之塞蓋。將汽缸頭放入加熱至 60—80 °C 之水中,使其預熱五分鐘。然後向汽缸頭內部送入壓力 0.15—0.2 MPa(1.5—2 kgf/cm²)之壓縮空氣。1—1.5 分鐘內不得觀察到汽缸頭冒出氣泡。
氣門座
氣門座斜面形狀見圖 2 與圖 3。
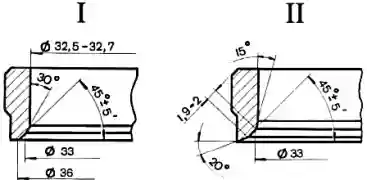
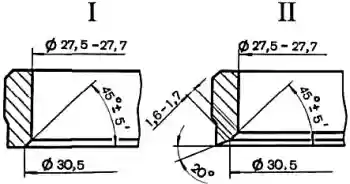
氣門座工作斜面(與氣門接觸區域)上不得有點蝕、腐蝕及損壞。輕微損壞可透過磨削氣門座去除,盡量少去除金屬。可用手工或磨床磨削。
磨削氣門座時,將汽缸頭放在支架上,將 А.94059 桿插入氣門導管,用排氣門座用之 А.94031 與 А.94092 鉸刀及進氣門座用之 А.94003 與 А.94101 鉸刀清除氣門座斜面上之積碳。鉸刀裝在 А.94058 心軸上,並由 А.94059 導桿定心。這些導桿有兩種不同直徑:А.94059/1 — 用於進氣門導管,А.94059/2 — 用於排氣門導管。
將 А.94069/5 彈簧套在 А.94059 導桿上,在 А.94069 心軸上安裝排氣門座用之 А.94078 錐形砂輪或進氣門座用之 А.94100 砂輪,將心軸固定在磨床上,磨削氣門座。
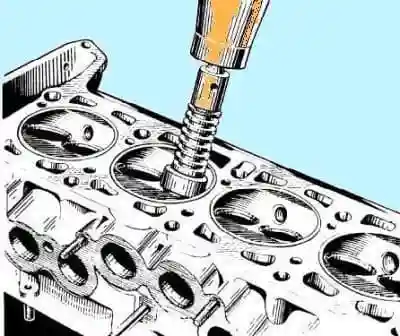
砂輪與氣門座接觸瞬間,磨床必須關閉,否則會產生振動,斜面將不正確。建議經常使用金剛石修整砂輪。
對於排氣門座,用 А.94031 鉸刀(角度 20°)與 А.94092 鉸刀(消除內徑上之冷作硬化)將工作斜面寬度加工至圖 3 所示值。鉸刀裝在 А.94058 心軸上,與磨削時一樣由 А.94059 桿定心。
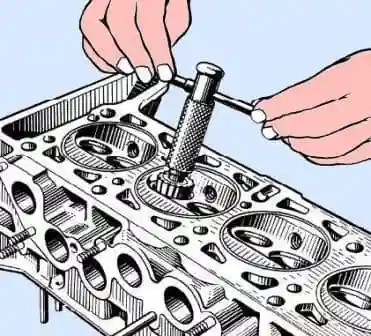
對於進氣門座,先用 А.94003 鉸刀(圖 5)加工內斜面至直徑 33 mm,然後用 А.94101 鉸刀加工 20° 斜面,使工作斜面寬度達到圖 2 所示值 1.9—2 mm。
氣門與氣門導管
清除氣門積碳。檢查桿部是否變形,氣門盤是否有裂紋。損壞之氣門請更換。
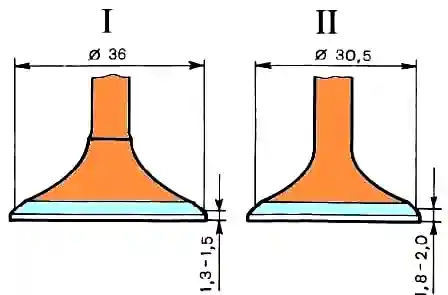
檢查氣門工作斜面狀態。輕微損壞可磨削,保持斜面角度 45°30′±5′。此時氣門盤下平面至基準直徑(36 與 30.5 mm)之距離必須在圖 6 所示範圍內。
測量氣門桿直徑與導管孔徑,檢查導管與氣門桿之間隙。新導管之計算間隙:進氣門 0.022—0.055 mm,排氣門 0.029—0.062 mm;最大容許間隙(磨損時)— 0.3 mm,前提是氣門機構無異常噪音。
若導管與氣門之間隙增大無法透過更換氣門消除,則更換氣門導管,壓出與壓入時使用 А.60153/R 衝頭(圖 7)。
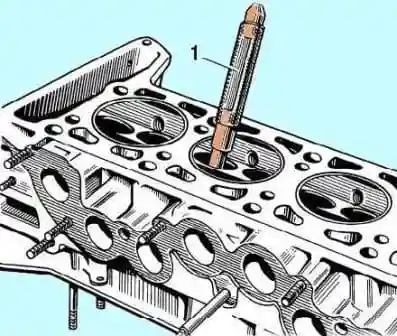
壓入導管時帶上擋圈,直到擋圈抵住汽缸頭本體。壓入後用 А.90310/1(進氣門導管)與 А.90310/2(排氣門導管)鉸刀鉸孔。
引擎維修時,導管擋油罩務必更換新品。損壞之擋油罩在拆下之汽缸頭上更換。壓入擋油罩時使用 41.7853.4016 衝頭。
彈簧
確認彈簧無裂紋且彈性未降低,為此檢查其在負載下之變形(圖 8)。
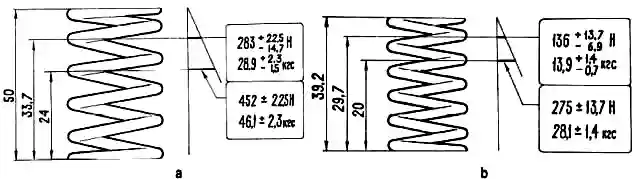
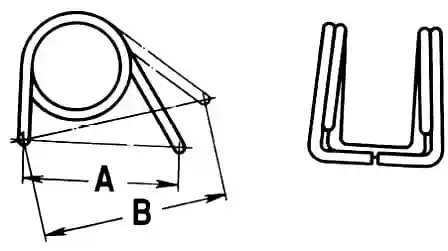
對於搖臂彈簧(圖 8),尺寸 А(彈簧自由狀態)應為 35 mm,而在 51-73.5 N(5.2-7.5 kgf)負載下尺寸 В 應為 43 mm。
汽缸頭固定螺栓
螺栓多次使用後會伸長。因此檢查螺栓桿長(不含頭部長度)是否超過 117 mm,若超過則更換新螺栓。
氣門搖臂
檢查搖臂與氣門桿、凸輪軸凸輪及調整螺栓球面端接觸之工作表面狀態。若這些表面出現拉傷或刮痕,請更換新搖臂。若發現搖臂調整螺栓襯套或螺栓本身變形或其他損壞,請更換零件。


