
Зняцце галоўкі з рухавіка было разгледжана ў артыкуле – «Дэмантаж ГБЦ».
Разборка галоўкі блока цыліндраў у артыкуле – «Разборка ГБЦ».
У гэтым артыкуле разгледзім праверку і рамонт галоўкі блока цыліндраў.
Падрыхтоўка галоўкі цыліндраў да праверкі
Старанна прамываем галоўку цыліндраў і ачышчаем масленыя каналы галоўкі. Выдаляем нагар з камер згарання і з паверхні выпускных каналаў металічнай шчоткай.
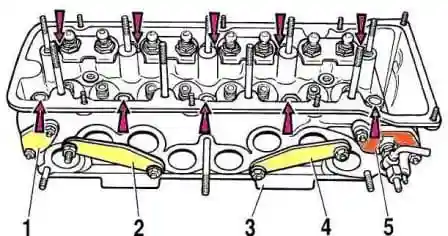
Аглядаем галоўку цыліндраў. Не дапускаюцца трэшчыны ў любых месцах галоўкі. Калі ёсць падазрэнне на трапленне астуджальнай вадкасці ў масленую сістэму, трэба праверыць герметычнасць галоўкі цыліндраў.
Для праверкі герметычнасці трэба зачыніць адтуліны астуджальнай кашулі галоўкі цыліндраў заглушкамі. Ёсць спецыяльны камплект заглушак А.60334. Але можна, вядома, зрабіць самім з падручных матэрыялаў.
Нагнятайце насосам у кашулю астуджэння галоўкі цыліндраў ваду пад ціскам 0,5 МПа (5 кгс/см²). На працягу двух хвілін не павінна назірацца ўцечкі вады з галоўкі цыліндраў.
Можна праверыць герметычнасць галоўкі цыліндраў і сціснутым паветрам, для чаго таксама ўсталюйце на галоўцы цыліндраў заглушкі прыстасавання А.60334. Апусціце галоўку цыліндраў у ванну з вадой, падагратай да 60—80 °C, і дайце ёй прагрэцца на працягу пяці хвілін. Затым падайце ўнутры галоўкі сціснутае паветра пад ціскам 0,15—0,2 МПа (1,5—2 кгс/см²). На працягу 1—1,5 хвіл не павінна назірацца выхаду бурбалак паветра з галоўкі.
Сёдлы клапанаў
Форма фасак сёдлаў клапанаў паказана на малюнках 2 і 3.
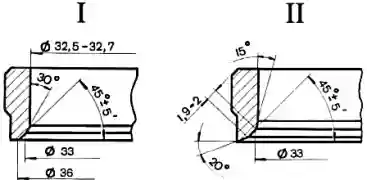
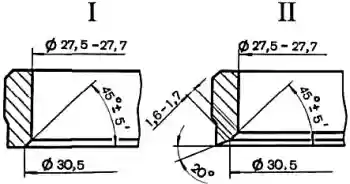
На рабочых фасках сёдлаў (зона кантакту з клапанамі) не павінна быць кропкавых ракавін, карозіі і пашкоджанняў. Невялікія пашкоджанні можна ўхіліць шліфаваннем сёдлаў, здымаючы як мага менш металу. Шліфаваць можна як уручную, так і з дапамогай шліфавальнай машынкі.
Для шліфавання сёдлаў усталюйце галоўку цыліндраў на падстаўку, устаўце ў накіравальную ўтулку клапана стрыжань А.94059 і ачысціце фаскі сёдлаў ад нагару зенкерамі А.94031 і А.94092 для сёдлаў выпускных клапанаў і зенкерамі А.94003 і А.94101 для сёдлаў упускных клапанаў. Зенкеры надзяваюцца на шпіндэль А.94058 і цэнтруюцца накіравальным стрыжнем А.94059. Гэтыя стрыжні існуюць двух розных дыяметраў: А.94059/1 — для накіравальных утулак упускных клапанаў і А.94059/2 — для накіравальных утулак выпускных клапанаў.
Надзеньце на накіравальны стрыжань А.94059 спружыну А.94069/5, усталюйце на шпіндэль А.94069 канічны круг А.94078 для сёдлаў выпускных клапанаў або круг А.94100 для сёдлаў упускных клапанаў, замацуйце шпіндэль у шліфавальнай машынцы і прашліфуйце сядло клапана.
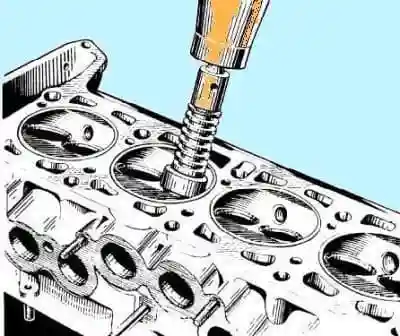
У момант сутыкнення круга з сядлом машынка павінна быць выключана, інакш узнікне вібрацыя, і фаска будзе няправільнай. Рэкамендуецца часцей рабіць праўку круга алмазам.
Для сёдлаў выпускных клапанаў шырыню рабочай фаскі давядзіце да велічынь, паказаных на малюнку 3, зенкерам А.94031 (вугал 20°) і зенкерам А.94092, якім ухіляецца наклёп на ўнутраным дыяметры. Зенкеры надзяваюцца на шпіндэль А.94058 і, гэтак жа як і пры шліфаванні, цэнтруюцца стрыжнем А.94059.
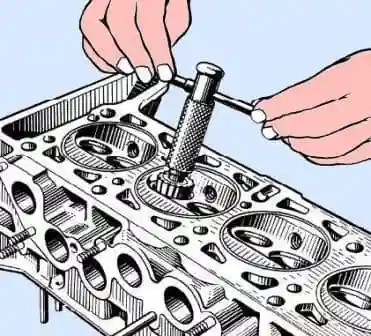
У сёдлаў упускных клапанаў шырыню рабочай фаскі давядзіце да велічынь, паказаных на малюнку 2, спачатку апрацаваўшы ўнутраную фаску зенкерам А.94003 (малюнак 5) да атрымання дыяметра 33 мм, а затым фаску 20° зенкерам А.94101 да атрымання рабочай фаскі шырынёй 1,9—2 мм.
Клапаны і накіравальныя ўтулкі клапанаў
Выдаліце нагар з клапанаў. Праверце, ці не дэфармаваны стрыжань і ці няма трэшчын на талерцы клапана. Пашкоджаны клапан заменіце.
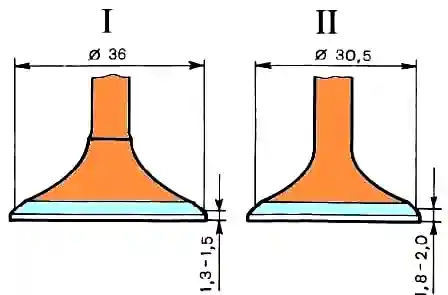
Праверце стан рабочай фаскі клапана. Пры дробных пашкоджаннях яе можна прашліфаваць, вытрымліваючы вугал фаскі 45°30′±5′. Пры гэтым адлегласці ад ніжняй плоскасці талеркі клапана да базавых дыяметраў (36 і 30,5 мм) павінны быць у межах, паказаных на малюнку 6.
Праверце зазор паміж накіравальнымі ўтулкамі і стрыжнем клапана, вымераўшы дыяметр стрыжня клапана і адтуліну накіравальнай утулкі. Разліковы зазор для новых утулак: 0,022—0,055 мм для ўпускных клапанаў і 0,029—0,062 мм для выпускных клапанаў; максімальна дапушчальны гранічны зазор (пры зносе) — 0,3 мм пры ўмове адсутнасці павышанага шуму газаразмеркавальнага механізма.
Калі павялічаны зазор паміж накіравальнай утулкай і клапанам не можа быць ухілены заменай клапана, то заменіце ўтулкі клапанаў, карыстаючыся для выпрэсоўкі і запрэсоўкі апраўкай А.60153/R (малюнак 7).
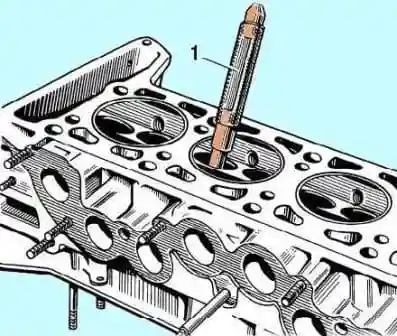
Запрэсоўвайце накіравальныя ўтулкі з надзетым стопарным кольцам да ўпору яго ў цела галоўкі цыліндраў. Пасля запрэсоўкі развярніце адтуліны ў накіравальных утулках разгорткамі А.90310/1 (для ўтулак упускных клапанаў) і А.90310/2 (для ўтулак выпускных клапанаў).
Маслаадбівальныя каўпачкі накіравальных утулак пры рамонце рухавіка заўсёды замяняйце новымі. Пашкоджаныя маслаадбівальныя каўпачкі мяняйце на знятай галоўцы цыліндраў. Для напрэсоўкі каўпачкоў карыстайцеся апраўкай 41.7853.4016.
Спружыны
Пераканайцеся, што на спружынах няма трэшчын і не паменшылася іх пругкасць, для чаго праверце іх дэфармацыю пад нагрузкай (малюнак 8).
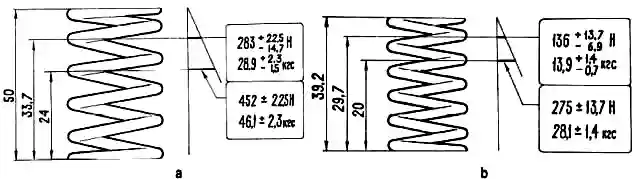
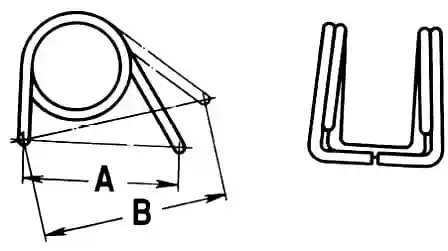
Для спружын рычагоў (малюнак 8) памер А (спружына ў свабодным стане) павінен быць 35 мм, а памер В пад нагрузкай 51-73,5 Н (5,2-7,5 кгс) — 43 мм.
Балты мацавання галоўкі цыліндраў
Пры шматразовым выкарыстанні балты выцягваюцца. Таму праверце, ці не перавышае даўжыня стрыжня болта (без уліку даўжыні галоўкі) 117 мм, і калі яна больш, то заменіце болт новым.
Рычагі клапанаў
Праверце стан рабочых паверхняў рычага, што спалучаюцца са стрыжнем клапана, з кулачком размеркавальнага вала і са сферычным канцом рэгулявальнага болта. Калі на гэтых паверхнях з'явіліся задзіры або рыскі, заменіце рычаг новым. Калі выяўлена дэфармацыя або іншыя пашкоджанні на ўтулцы рэгулявальнага болта рычага або на самім болце, заменіце дэталі.


