
引擎飛輪於引擎大修或更換齒圈時拆卸。飛輪的拆卸與安裝需謹慎操作:螺栓的正確鎖緊及接觸面狀態會影響離合器運作與引擎啟動。
準備車輛以執行作業。斷開電瓶負極端子。
拆卸變速箱總成。
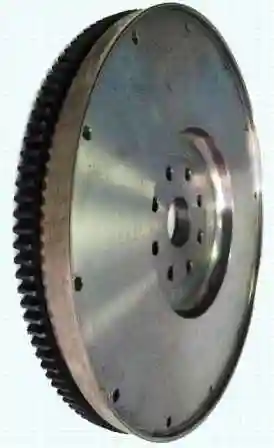
拆卸飛輪,步驟如下:
- 濕式離合器機型:旋開離合器殼體下部的放油塞,排放離合器殼體內的機油。
- 使用固定器 № 3824591 固定飛輪,防止轉動。
- 旋出兩個彼此相對的螺栓。
- 安裝兩根 M12×1,25×90 mm 導向銷。
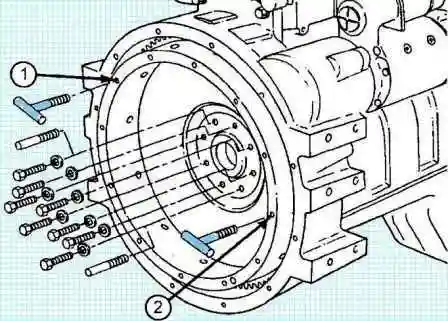
- 確認螺栓類型與尺寸,將兩個 T 形把手裝入飛輪孔 (1) 與 (2)。
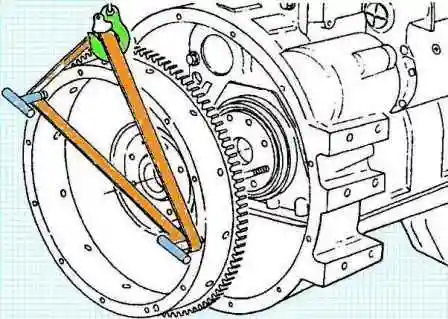
注意:若設計配有離合器,壓盤固定螺栓孔可能為公制或英制螺紋。選用螺栓時切勿弄錯。
- 旋出飛輪固定螺栓中剩餘的六個螺栓。
- 將飛輪從導向銷上取下。
飛輪分解、檢查與修理
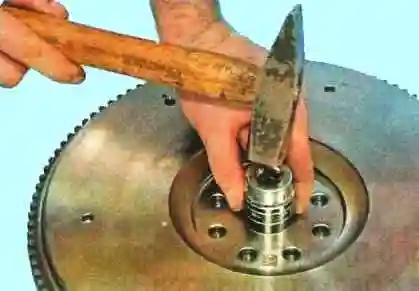
- 檢查壓入飛輪座內的變速箱輸入軸支撐軸承狀態。若滾動體間隙過大或卡滯,需更換軸承。
- 使用衝筒與鎚子拆下輸入軸軸承。
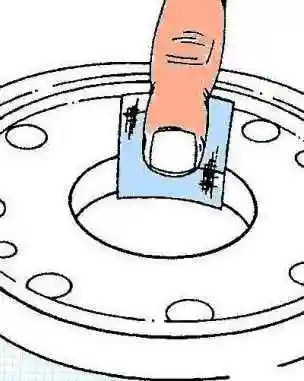
- 以細砂紙清潔軸承安裝面。
- 檢查飛輪表面有無刮痕與毛邊。
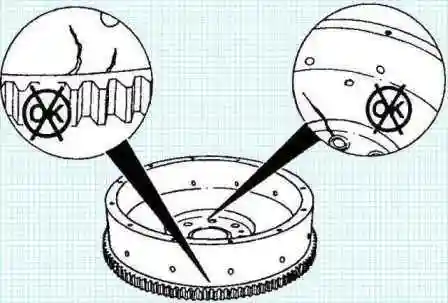
- 輕微缺陷可用砂紙去除。
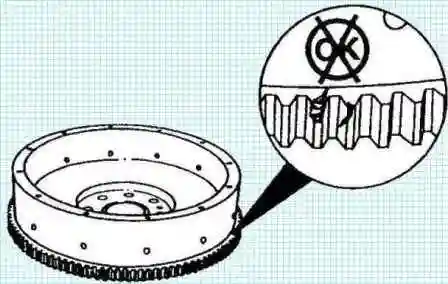
- 檢查飛輪齒圈,確認齒部無磨損與損傷。如有必要,更換飛輪齒圈,步驟如下:
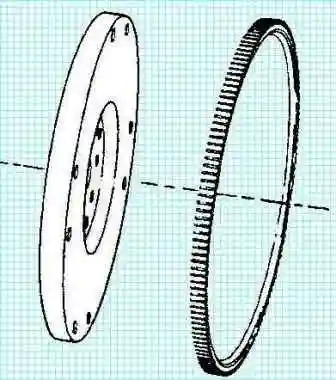
- 使用銅棒敲下齒圈;
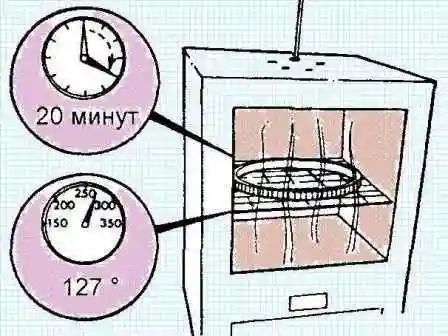
- 將新齒圈放入預熱至 127°C 的爐中加熱 20 分鐘;
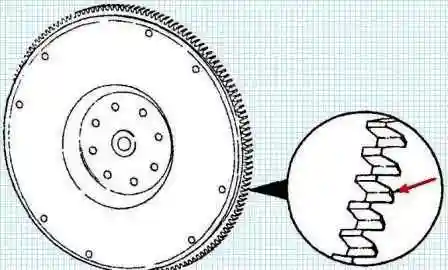
- 將齒圈安裝到飛輪上,齒部倒角面朝曲軸。
飛輪組裝
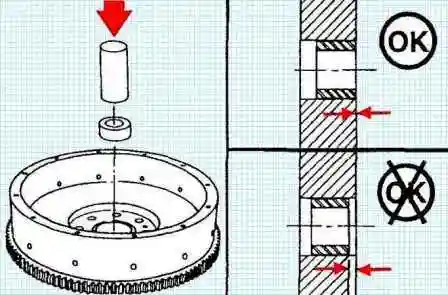
- 使用鎚子與衝筒安裝新輸入軸軸承。
飛輪安裝
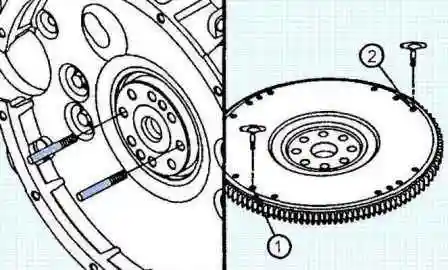
- 將兩根 M12×1,25×90 mm 導向銷相對裝入曲軸法蘭孔中。
- 確認螺栓類型與尺寸,將兩個 T 形把手裝入飛輪孔 (1) 與 (2)。
注意:若設計配有離合器,壓盤固定螺栓孔可能為公制或英制螺紋。選用螺栓時切勿弄錯。
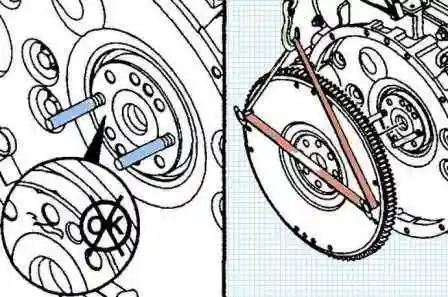
- 檢查曲軸後端面及飛輪法蘭,確認無污垢、突出刮痕與毛邊。
- 將飛輪裝到導向銷上。
- 以乾淨機油潤滑螺栓螺紋與墊圈。
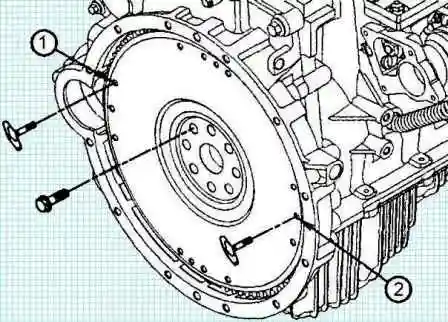
- 安裝六個螺栓。
- 取下 T 形把手與導向銷 (1) 和 (2)。
- 將剩餘螺栓裝入原先取出導向銷的孔中。
- 使用 № 3824591 飛輪固定器將曲軸固定,防止轉動。
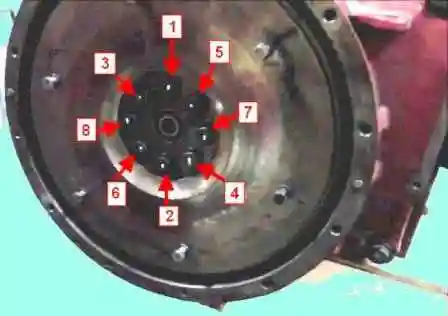
- 依圖示順序鎖緊螺栓。鎖緊力矩:第一階段 – 30 N·m;第二階段 – 再轉 90°。
飛輪偏擺檢查
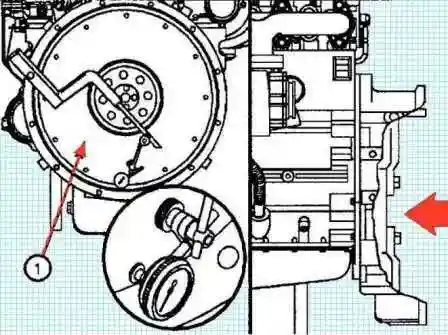
使用千分錶 (1) 與千分錶支架 (2) 測定飛輪 (4) 的端面偏擺:
- 將支架安裝在飛輪殼上;
- 將測頭固定在支架上;
- 將千分錶測頭置於飛輪端面表格所示半徑處,儘量靠近外徑,以測量飛輪端面 (1) 偏擺;
- 將飛輪向前推,以消除曲軸軸向間隙。將千分錶歸零;
- 轉動曲軸一圈。在飛輪圓周四個等距點測量並記錄偏擺。
每次測量時務必將飛輪向前推,以消除曲軸軸向間隙。
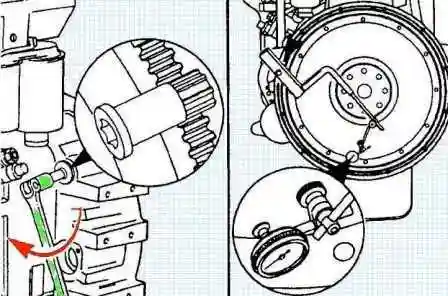
- 確定總偏擺。總偏擺為四個測量點中千分錶最大與最小讀數之差。
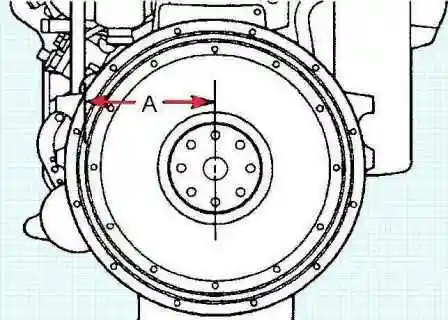
- 測量飛輪中心至千分錶測頭距離 (A)。
飛輪最大總偏擺
| 飛輪半徑,mm | 飛輪最大總偏擺,mm |
|---|---|
| 101,6 | 0,140 |
| 127 | 0,130 |
| 152,4 | 0,156 |
| 177,8 | 0,182 |
| 203,2 | 0,208 |
| 228,6 | 0,234 |
| 254 | 0,260 |
若飛輪偏擺超過最大值,需拆下飛輪。
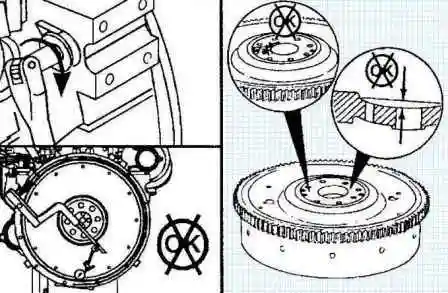
檢查飛輪與曲軸接觸面有無刮傷、毛邊與污垢。
若偏擺超過最大值,更換飛輪。
組裝完成後,安裝變速箱及所有零件。


