
Пасля разборкі галоўкі блока прамыць усе дэталі ў бензіне, працерці і прасушыць.
Ачысціць камеры згарання ад нагару.
Агледзець галоўку блока. Калі ёсць трэшчыны на перамычках паміж сёдламі клапанаў або на сценках камер згарання, сляды прагару, замяніць галоўку блока.
Праверыць з дапамогай металічнай лінейкі і шчупаў, ці не парушана плоскаснасць паверхні галоўкі, якая прылягае да блока.
Для гэтага лінейку паставіць рабром на паверхню галоўкі, пасярэдзіне ўздоўж, а затым упоперак, і шчупамі вымераць зазор паміж плоскасцю галоўкі і лінейкай.
Калі зазор перавышае 0,1 мм, галоўку замяніць.
Агледзець клапаны. Пры выяўленні на працоўнай фаске клапана трэшчын, караблення галоўкі клапана, прагарання, дэфармацыі стрыжня клапан замяніць.
Нязначныя рыскі і драпіны на працоўнай фаске клапана можна вывесці прыціркай.
Парадак прыціркі клапанаў глядзім у артыкуле — «Разборка і зборка ГБЦ».
Праверыць стан спружын клапанаў. Скрыўленыя, зламаныя або якія маюць трэшчыны спружыны замяніць.
Праверыць стан сёдлаў клапанаў. На працоўных фасках сёдлаў не павінна быць слядоў зносу, ракавін, карозіі і г.д.
Нязначныя пашкоджанні (дробныя рыскі, драпіны і г.д.) можна вывесці прыціркай клапанаў. Больш значныя дэфекты ўстараняюць шліфоўкай.
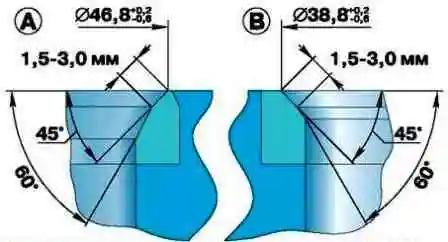
Пры шліфоўцы вытрымаць памеры сядла, паказаныя на рысунку.
Пасля шліфоўкі праверыць біццё фаскі сядла адносна адтуліны ў накіравальнай утулцы клапана; гранічна дапушчальнае біццё — 0,05 мм.
Пасля шліфоўкі сёдлаў прыцерці клапаны.
Затым старанна ачысціць і прадзьмуць сціснутым паветрам галоўку блока, каб у каналах, якія закрываюцца клапанамі, і ў камерах згарання не засталося абразіўных часціц.
Праверыць зазор паміж накіравальнымі ўтулкамі і клапанамі.
Зазор вылічваецца як розніца паміж дыяметрам адтуліны ва ўтулцы і дыяметрам стрыжня клапана.
Гранічна дапушчальны зазор роўны 0,25 мм.
Калі зазор перавышае паказаны, трэба замяніць клапан і накіравальную ўтулку.
Старую ўтулку выпрасоўваюць з дапамогай апраўкі з боку камеры згарання.
Перад усталёўкай новыя ўтулкі трэба астудзіць у двухвокісе вугляроду («сухі лёд»), а галоўку блока нагрэць да 160–175 °С.
Затым уставіць утулку ў галоўку блока так, каб яна выступала з боку клапанных спружын над галоўкай блока на 20 мм.
Утулка павінна ўстаўляцца ў галоўку свабодна або з невялікім намаганнем. Пасля ўсталёўкі разгарнуць адтуліну ва ўтулцы да дыяметра 9,0+0,022 мм.
Затым прашліфаваць сядло клапана, цэнтруючы інструмент па адтуліне ва ўтулцы.
Праверыць галоўку блока на адсутнасць трэшчын можна наступным чынам. Падвесці да аднаго з адтулін кашулі астуджэння шланг для падачы сціснутага паветра.
Заглушыць усе адтуліны ў галоўцы блока драўлянымі коркамі. Апусціць галоўку ў ванну з вадой і падаць сціснутае паветра пад ціскам 1,5 атм.
У месцах утварэння трэшчын будуць выходзіць паветраныя бурбалкі.
Прачысціць дротам і прадзьмуць сціснутым паветрам адтуліны ў восі каромыслаў, у каромыслах і ў рэгулявальных вінтах.
Праверыць шчыльнасць пасадкі ўтулак у каромыслах.
Калі ўтулка сядзіць нешчыльна, яе трэба замяніць, бо падчас працы рухавіка яна можа правярнуцца і перакрыць адтуліну для падачы масла да штангі штурхача.
Памеры і пасадкі дэталяў галоўкі блока цыліндраў паказаны ў табліцах.
Намінальныя памеры галоўкі блока цыліндраў
| Найменне дэталі | Намінальны дыяметр, мм | Найменне спалучаных дэталяў | Намінальны дыяметр, мм |
|---|---|---|---|
| Накіравальная ўтулка клапана | 17,0+0,066 17,0+0,047 |
Галоўка блока цыліндраў | 17,0+0,025 17,0−0,010 |
| Упускны клапан | 9,0−0,050 9,0−0,075 |
Накіравальная ўтулка | 9,0+0,022 |
| Выпускны клапан | 9,0−0,075 9,0−0,090 |
Накіравальная ўтулка | 9,0+0,022 |
| Сядло ўпускнога клапана | 49,0+0,125 49,0+0,100 |
Галоўка блока | 49,0+0,017 49,0+0,010 |
| Сядло выпускнога клапана | 42,0+0,125 42,0+0,100 |
Галоўка блока | 42,0+0,017 42,0+0,010 |
| Вось каромыслаў клапанаў | 22,0−0,007 22,0−0,021 |
Стойка восі каромыслаў | 22,0+0,030 22,0+0,008 |
| Вось каромыслаў клапанаў | 22,0−0,007 22,0−0,021 |
Утулка каромысла клапана | 22,0+0,028 22,0+0,007 |
| Утулка каромысла | 23,4+0,07 23,4+0,04 |
Каромысла клапана | 23,25+0,045 |
| Заглушка | 17,0+0,115 17,0+0,080 |
Вось каромыслаў клапанаў | 17,0±0,035 |
Пасадка спалучаных дэталяў галоўкі блока цыліндраў
| Найменне дэталі | Зазор, мм | Нацяг, мм | ||
|---|---|---|---|---|
| min | max | min | max | |
| Накіравальная ўтулка клапана | — | — | 0,022 | 0,076 |
| Упускны клапан | 0,05 | 0,97 | — | — |
| Выпускны клапан | 0,075 | 0,117 | — | — |
| Сядло ўпускнога клапана | — | — | 0,083 | 0,135 |
| Сядло выпускнога клапана | — | — | 0,083 | 0,135 |
| Вось каромыслаў (са стойкай) | 0,015 | 0,051 | — | — |
| Вось каромыслаў (з утулкай) | 0,014 | 0,049 | — | — |
| Утулка каромысла | — | — | 0,145 | 0,220 |
| Заглушка | — | — | 0,145 | 0,150 |


