
Перад зборкай трэба абавязкова прадэфектаваць блок цыліндраў і вызначыць далейшую яго эксплуатацыю.
Разборка рухавіка была разгледжана ў артыкуле — «Разборка рухавіка».
Дэфектоўка каленчатага вала была разгледжана ў артыкуле — «Разборка і агляд каленчатага вала».
Рамонт шатунна-поршневай групы быў разгледжаны ў артыкуле — «Рамонт ШПГ».
- 1. Агледзець блок; калі ёсць трэшчыны — замяніць яго.
- 2. Праверыць герметычнасць кашулі астуджэння блока. Для гэтага заглушыць у блоку ўсе адтуліны драўлянымі коркамі, акрамя адной, да якой падвесці шланг для падачы сціснутага паветра.
Апусціць блок у ванну з вадой і падаць сціснутае паветра пад ціскам 1,5 атм.
У месцах негерметычнасці будуць выходзіць паветраныя бурбалкі.
Такім жа чынам праверыць герметычнасць масленых каналаў блока.
Пры выяўленні негерметычнасці блок неабходна замяніць.
3. Агледзець гільзы цыліндраў.
Калі на люстэрку цыліндраў ёсць драпіны, задзіры, ракавіны і г.д., растачыць гільзы пад рамонтны памер або замяніць.
Прадугледжаны два рамонтныя памеры гільзаў, паказаныя ў табліцы.
У запчаскы пастаўляюць поршні і поршневыя кольцы з такімі ж рамонтнымі памерамі. Пад рамонтны памер трэба растачваць усе гільзы, нават калі дэфекты выяўлены толькі ў адной.
4. Праверыць зазоры паміж поршнямі і гільзамі. Намінальны зазор павінен быць у межах 0,024–0,048 мм, гранічна дапушчальны — 0,25 мм.
Для забеспячэння велічыні зазору поршні і гільзы разбітыя па дыяметры на пяць размерных груп: А, Б, В, Г і Д. Літара, якая абазначае групу гільзы, наносіцца на ніжняй цэнтруючай частцы гільзы.
Зазор можна вызначыць, вымераўшы дыяметр поршня і гільзы.
Дыяметр поршня вымяраюць у плоскасці, перпендыкулярнай восі поршневага пальца, і на 8,0 мм ніжэй за вось пальца.
Дыяметр гільзы вымяраюць не менш чым у трох паясах у межах 15–100 мм ад верхняй краю гільзы, у двух перпендыкулярных напрамках.
5. Пры замене гільзаў новыя гільзы ўстаўляюць у блок цыліндраў так, каб літара, якая абазначае групу гільзы, размяшчалася ў папярочнай плоскасці.
Гільза павінна ўваходзіць у блок цалкам свабодна.
Гільза, усталяваная з медным пракладкай у блоку, павінна выступаць над паверхняй блока на 0,02–0,1 мм.
Розніца выступания гільзаў па цыліндрах павінна быць не больш за 0,055 мм (гэта забяспечваецца падборам гільзаў па даўжыні або іх асяданнем з дэфармацыяй медным пракладкі).
Перш чым вымаць гільзы з блока, іх трэба пазначыць, каб пры зборцы ўстанавіць на тое ж месца ў тым жа становішчы, як яны стаялі да разборкі.
Пры выкарыстанні старых гільзаў трэба зняць нязношаны поясок у верхняй частцы гільзы, уроўні з люстэркам цыліндра.
6. Праверыць зазоры паміж укладышамі каранёвых падшыпнікаў і шыйкамі каленчатага вала; яны павінны быць у межах 0,02–0,073 мм.
Зазоры можна разлічыць, вымераўшы дыяметры шыек каленчатага вала і адтулін пад шыйкі пры ўсталяваных укладышах і вечках каранёвых падшыпнікаў, або вымераць іх з дапамогай калібраванага пластмасавага дроту.
Вымяраюць зазоры ў наступным парадку:
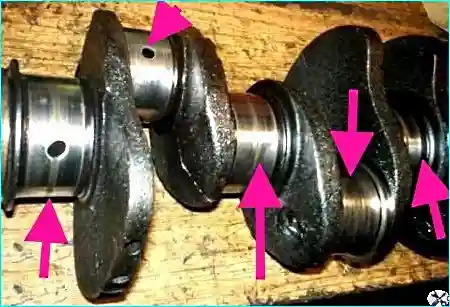
а) Ачысціць шыйкі каленчатага вала і ўкладышы падшыпнікаў.
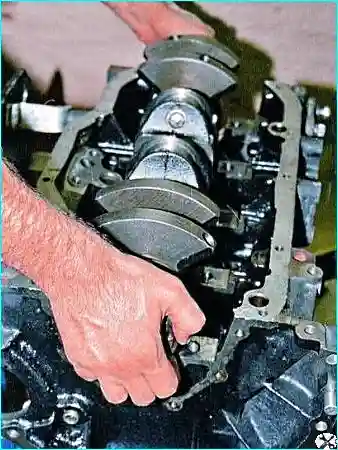
б) Укласці каленчаты вал на пасцелі каранёвых падшыпнікаў з усталяванымі ўкладышамі.
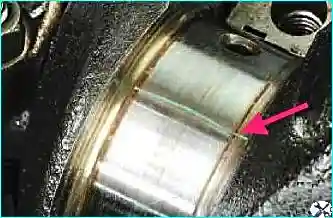
в) Пакласці на шыйкі каленчатага вала абрэзкі калібраванага пластмасавага дроту.
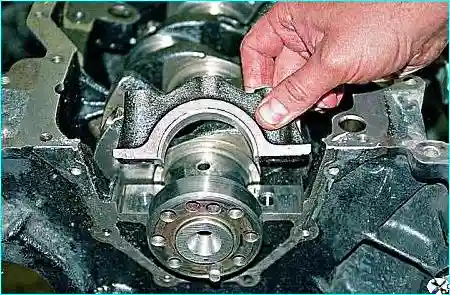
г) Устанавіць вечкі каранёвых падшыпнікаў з усталяванымі ў іх укладышамі.
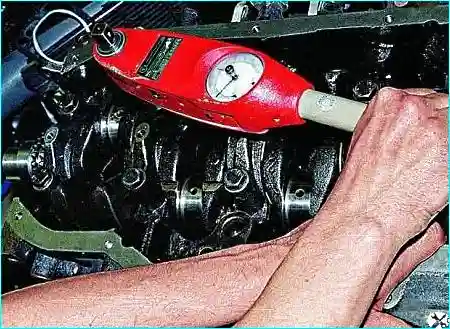
д) Завярнуць балты мацавання вечак і зацягнуць момантам 100 Н·м (10 кгс·м). Пры гэтым забараняецца правяртаць каленчаты вал.
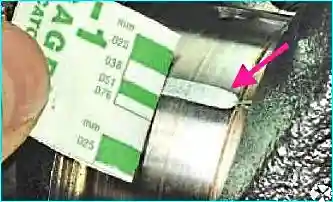
е) Зняць вечкі каранёвых падшыпнікаў і па сплюшчванні дроту вызначыць зазор па шкале, нанесенай на ўпакоўцы дроту.
| Група | Намінальны памер | 1-ы рамонтны памер* | 2-і рамонтны памер** | |||
|---|---|---|---|---|---|---|
| Цыліндр | Поршань | Цыліндр | Поршань | Цыліндр | Поршань | |
| А | 92,024–92,036 | 91,988–92,000 | 92,524–92,536 | 92,488–92,500 | 93,024–93,036 | 92,988–93,000 |
| Б | 92,036–92,048 | 92,000–92,012 | 92,536–92,548 | 92,500–92,512 | 93,036–93,048 | 93,000–93,012 |
| В | 92,048–92,060 | 92,012–92,024 | 92,548–92,560 | 92,512–92,524 | 93,048–93,060 | 93,012–93,024 |
| Г | 92,060–92,072 | 92,024–92,036 | 92,560–92,572 | 92,524–92,536 | 93,060–93,072 | 93,024–93,036 |
| Д | 92,072–92,084 | 92,036–92,048 | 92,572–92,584 | 92,536–92,548 | 93,072–93,084 | 93,036–93,048 |
* 1-ы рамонтны памер павялічаны на 0,5 мм.
** 2-і рамонтны памер павялічаны на 1,0 мм.


