
Après démontage de la culasse, laver toutes les pièces à l'essence, les essuyer et les sécher.
Nettoyer les chambres de combustion de leur calamine.
Examiner la culasse. En présence de fissures sur les pontets entre les sièges de soupapes ou sur les parois des chambres de combustion, ou de traces de brûlure, remplacer la culasse.
Vérifier à l'aide d'une règle métallique et de cales d'épaisseur que la planéité de la surface de la culasse en contact avec le bloc n'est pas altérée.
Pour cela, poser la règle sur chant sur la surface de la culasse, au milieu dans le sens longitudinal, puis dans le sens transversal, et mesurer à l'aide de cales le jeu entre la surface de la culasse et la règle.
Si le jeu dépasse 0,1 mm, remplacer la culasse.
Examiner les soupapes. En cas de fissures sur le chanfrein de travail de la soupape, de déformation de la tête de soupape, de brûlure ou de déformation de la tige, remplacer la soupape.
Les légères rayures et éraflures sur le chanfrein de travail de la soupape peuvent être éliminées par rodage.
La procédure de rodage des soupapes est décrite dans l'article « Démontage et remontage de la culasse ».
Vérifier l'état des ressorts de soupapes. Remplacer les ressorts voilés, cassés ou fissurés.
Vérifier l'état des sièges de soupapes. Les chanfreins de travail des sièges ne doivent présenter ni traces d'usure, ni piqûres, ni corrosion, etc.
Les dommages légers (petites rayures, éraflures, etc.) peuvent être éliminés par rodage des soupapes. Les défauts plus importants sont éliminés par rectification.
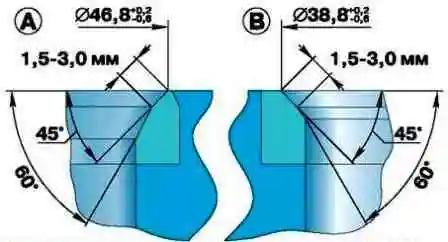
Lors de la rectification, respecter les dimensions du siège indiquées sur la figure.
Après rectification, vérifier le faux-rond du chanfrein du siège par rapport à l'alésage de la guide de soupape ; le faux-rond maximal admissible est de 0,05 mm.
Après rectification des sièges, roder les soupapes.
Ensuite, nettoyer soigneusement et souffler à l'air comprimé la culasse afin qu'il ne reste pas de particules abrasives dans les canaux obturés par les soupapes ni dans les chambres de combustion.
Vérifier le jeu entre les guides et les soupapes.
Le jeu est calculé comme la différence entre le diamètre de l'alésage du guide et le diamètre de la tige de soupape.
Le jeu maximal admissible est de 0,25 mm.
Si le jeu dépasse la valeur indiquée, remplacer la soupape et le guide.
L'ancien guide est extrait à l'aide d'un mandrin par le côté chambre de combustion.
Avant la pose, les nouveaux guides doivent être refroidis dans du dioxyde de carbone (« glace carbonique »), et la culasse chauffée à 160–175 °C.
Insérer ensuite le guide dans la culasse de manière à ce qu'il dépasse de 20 mm au-dessus de la culasse du côté des ressorts de soupapes.
Le guide doit s'insérer dans la culasse librement ou avec un léger effort. Après la pose, aléser l'orifice du guide au diamètre 9,0+0,022 mm.
Rectifier ensuite le siège de soupape en centrant l'outil sur l'alésage du guide.
Vérifier l'absence de fissures dans la culasse de la manière suivante. Raccorder un tuyau d'air comprimé à l'un des orifices de la chemise d'eau.
Obturer tous les orifices de la culasse avec des bouchons en bois. Plonger la culasse dans un bain d'eau et envoyer de l'air comprimé sous une pression de 1,5 atm.
Des bulles d'air apparaîtront aux endroits où se trouvent des fissures.
Nettoyer avec un fil de fer et souffler à l'air comprimé les orifices de l'axe des culbuteurs, des culbuteurs et des vis de réglage.
Vérifier le serrage des bagues dans les culbuteurs.
Si la bague n'est pas serrée, elle doit être remplacée, car pendant le fonctionnement du moteur elle peut tourner et obturer l'orifice d'alimentation en huile de la tige de poussoir.
Les dimensions et ajustements des pièces de la culasse sont indiqués dans les tableaux.
Dimensions nominales de la culasse
| Désignation de la pièce | Diamètre nominal, mm | Désignation des pièces conjuguées | Diamètre nominal, mm |
|---|---|---|---|
| Guide de soupape | 17,0+0,066 17,0+0,047 |
Culasse | 17,0+0,025 17,0−0,010 |
| Soupape d'admission | 9,0−0,050 9,0−0,075 |
Guide de soupape | 9,0+0,022 |
| Soupape d'échappement | 9,0−0,075 9,0−0,090 |
Guide de soupape | 9,0+0,022 |
| Siège de soupape d'admission | 49,0+0,125 49,0+0,100 |
Culasse | 49,0+0,017 49,0+0,010 |
| Siège de soupape d'échappement | 42,0+0,125 42,0+0,100 |
Culasse | 42,0+0,017 42,0+0,010 |
| Axe des culbuteurs | 22,0−0,007 22,0−0,021 |
Support d'axe des culbuteurs | 22,0+0,030 22,0+0,008 |
| Axe des culbuteurs | 22,0−0,007 22,0−0,021 |
Bague de culbuteur | 22,0+0,028 22,0+0,007 |
| Bague de culbuteur | 23,4+0,07 23,4+0,04 |
Culbuteur | 23,25+0,045 |
| Bouchon | 17,0+0,115 17,0+0,080 |
Axe des culbuteurs | 17,0±0,035 |
Ajustements des pièces conjuguées de la culasse
| Désignation de la pièce | Jeu, mm | Serrage, mm | ||
|---|---|---|---|---|
| min | max | min | max | |
| Guide de soupape | — | — | 0,022 | 0,076 |
| Soupape d'admission | 0,05 | 0,97 | — | — |
| Soupape d'échappement | 0,075 | 0,117 | — | — |
| Siège de soupape d'admission | — | — | 0,083 | 0,135 |
| Siège de soupape d'échappement | — | — | 0,083 | 0,135 |
| Axe des culbuteurs (avec support) | 0,015 | 0,051 | — | — |
| Axe des culbuteurs (avec bague) | 0,014 | 0,049 | — | — |
| Bague de culbuteur | — | — | 0,145 | 0,220 |
| Bouchon | — | — | 0,145 | 0,150 |


