
拆解汽缸頭後,將所有零件在汽油中清洗、擦拭並乾燥。
清除燃燒室內的積碳。
檢查汽缸頭。若氣門座之間的橋接處或燃燒室壁面有裂紋、燒損痕跡,應更換汽缸頭。
使用金屬直尺與厚薄規檢查汽缸頭與汽缸體接合面的平面度是否受損。
方法是將直尺以邊緣立於汽缸頭表面,先沿縱向置於中央,再沿橫向放置,並以厚薄規測量汽缸頭平面與直尺之間的間隙。
若間隙超過 0.1 mm,應更換汽缸頭。
檢查氣門。若氣門工作斜面有裂紋、氣門頭變形、燒損、氣門桿變形,應更換氣門。
氣門工作斜面上輕微的刮痕與劃傷可透過研磨消除。
氣門研磨步驟請參閱文章「汽缸頭拆裝」。
檢查氣門彈簧狀態。彎曲、斷裂或有裂紋的彈簧應更換。
檢查氣門座狀態。氣門座工作斜面上不得有磨損痕跡、麻點、腐蝕等。
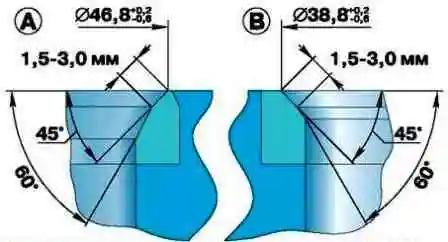
輕微損傷(細小刮痕、劃傷等)可透過氣門研磨消除。較嚴重的缺陷則以研磨加工方式處理。
研磨時應保持圖示的氣門座尺寸。
研磨後檢查氣門座斜面相對於氣門導管孔之偏擺;最大容許偏擺為 0.05 mm。
氣門座研磨後,進行氣門研磨。
然後徹底清潔並以壓縮空氣吹淨汽缸頭,確保氣門所封閉的通道及燃燒室內不殘留研磨顆粒。
檢查氣門導管與氣門之間的間隙。
間隙計算方式為導管孔直徑與氣門桿直徑之差。
最大容許間隙為 0.25 mm。
若間隙超過規定值,需更換氣門與氣門導管。
舊導管以沖頭從燃燒室側壓出。
安裝前,新導管需在二氧化碳(「乾冰」)中冷卻,並將汽缸頭加熱至 160–175 °C。
然後將導管插入汽缸頭,使其在氣門彈簧側突出汽缸頭 20 mm。
導管應能自由或以輕微力量插入汽缸頭。安裝後將導管孔鉸至直徑 9.0+0.022 mm。
然後以導管孔為中心校正工具,研磨氣門座。
檢查汽缸頭有無裂紋的方法如下:將壓縮空氣軟管接至水套的其中一個孔。
以木塞封住汽缸頭所有孔洞。將汽缸頭浸入水槽,並送入壓力 1.5 atm 的壓縮空氣。
裂紋處會冒出氣泡。
以鐵絲清理並以壓縮空氣吹淨搖臂軸、搖臂及調整螺絲內的孔道。
檢查搖臂內襯套的配合緊度。
若襯套配合不緊,必須更換,因為引擎運轉時襯套可能轉動並遮住通往推桿的機油孔。
汽缸頭零件的尺寸與配合標示於表中。
汽缸頭公稱尺寸
| 零件名稱 | 公稱直徑,mm | 配合件名稱 | 公稱直徑,mm |
|---|---|---|---|
| 氣門導管 | 17.0+0.066 17.0+0.047 |
汽缸頭 | 17.0+0.025 17.0−0.010 |
| 進氣門 | 9.0−0.050 9.0−0.075 |
氣門導管 | 9.0+0.022 |
| 排氣門 | 9.0−0.075 9.0−0.090 |
氣門導管 | 9.0+0.022 |
| 進氣門座 | 49.0+0.125 49.0+0.100 |
汽缸頭 | 49.0+0.017 49.0+0.010 |
| 排氣門座 | 42.0+0.125 42.0+0.100 |
汽缸頭 | 42.0+0.017 42.0+0.010 |
| 搖臂軸 | 22.0−0.007 22.0−0.021 |
搖臂軸座 | 22.0+0.030 22.0+0.008 |
| 搖臂軸 | 22.0−0.007 22.0−0.021 |
搖臂襯套 | 22.0+0.028 22.0+0.007 |
| 搖臂襯套 | 23.4+0.07 23.4+0.04 |
搖臂 | 23.25+0.045 |
| 塞頭 | 17.0+0.115 17.0+0.080 |
搖臂軸 | 17.0±0.035 |
汽缸頭配合件之配合
| 零件名稱 | 間隙,mm | 過盈,mm | ||
|---|---|---|---|---|
| min | max | min | max | |
| 氣門導管 | — | — | 0.022 | 0.076 |
| 進氣門 | 0.05 | 0.97 | — | — |
| 排氣門 | 0.075 | 0.117 | — | — |
| 進氣門座 | — | — | 0.083 | 0.135 |
| 排氣門座 | — | — | 0.083 | 0.135 |
| 搖臂軸(與軸座) | 0.015 | 0.051 | — | — |
| 搖臂軸(與襯套) | 0.014 | 0.049 | — | — |
| 搖臂襯套 | — | — | 0.145 | 0.220 |
| 塞頭 | — | — | 0.145 | 0.150 |


