在大多數情況下,汽缸蓋的維修包括研磨或更換汽門及其導管,更換或研磨汽門座。
此外,與汽門導管和汽門座維修相關的工作需要專用工具和設備。
若出現冷卻系統水套通道密封性破壞及與汽缸體接合面翹曲等故障,則更換汽缸蓋。
執行作業所需工具:10、12、17 號扳手、火星塞扳手、帶扁平刀刃的磁性螺絲起子(或鑷子)用於拆卸汽門彈簧鎖片、汽門彈簧壓縮器。
準備車輛以執行作業。
拆下排氣歧管(文章 – Renault Duster 排氣系統元件拆卸)。
拆下進氣管與燃油共軌(文章 – Renault Duster 引擎進氣歧管的拆裝)。
檢查液壓挺柱的運作,必要時清洗或更換新品(文章 – Renault Duster 凸輪軸與汽門液壓挺柱拆卸)。
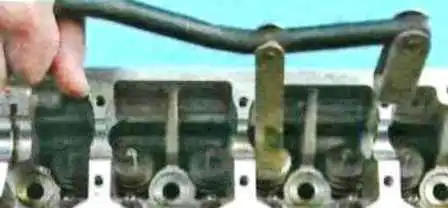
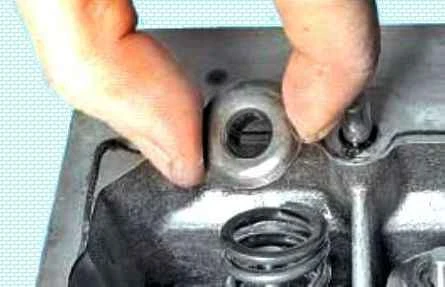
安裝汽門彈簧壓縮器,壓縮彈簧,取下彈簧座鎖片。
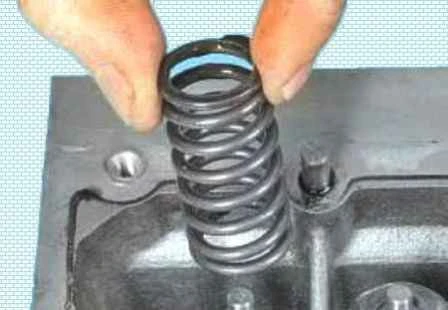
彈簧(見「Renault Duster 汽門油封更換」)。
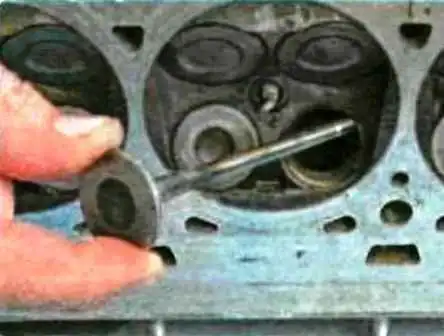
從導管中取出汽門。
長期使用後,汽門頂端可能形成蘑菇狀毛刺。
從導管取出汽門前,請用銼刀去除該毛刺。
禁止在未去除毛刺的情況下用錘子透過衝桿將汽門從導管中打出,因為這必然會損壞導管內表面。
清除汽缸蓋頂面與進氣通道中的樹脂沉積物。
這些沉積物可用煤油或柴油軟化並沖洗。
清除燃燒室與排氣通道中的積碳。
使用裝在電鑽夾頭上的圓形金屬刷清除積碳。
事先用煤油浸泡積碳。
使用夾在電鑽夾頭上的細銅絲圓柱刷清潔汽門導管內表面。
清除汽缸蓋與汽缸體接合面上燒焦的密封墊殘留物。
禁止用金屬刷或砂紙清潔汽缸蓋接合面。
請使用硬木或塑膠刮刀,事先用溶劑軟化墊片殘留物。
清潔後檢查汽缸蓋,避免在螺紋孔損壞、裂紋(尤其是汽門座之間與排氣通道中)、腐蝕、異物夾雜、砂眼與氣孔等情況下使用。
使用厚薄規與立於邊緣的金屬直尺檢查汽缸蓋與汽缸體接合面在縱向、橫向及對角線方向的平面度。
若直尺邊緣與汽缸蓋表面之間的間隙超過 0.05 mm,請更換汽缸蓋。
清除汽缸蓋法蘭面(用於安裝進氣管與排氣歧管)上的墊片殘留物與積碳。
檢查進氣管與排氣歧管固定法蘭是否變形,變形的汽缸蓋予以更換。
損壞的螺紋孔可用絲錐重新攻牙或安裝修理襯套(螺紋套)修復。
測量導管孔內徑與汽門桿直徑,並依其差值確定間隙,以判定汽門導管的磨損。
進氣門磨損極限允許間隙為 0.10 mm,排氣門為 0.15 mm。
若即使安裝新汽門後間隙仍大於極限允許值,請更換導管。
請在具有相應工具與設備的專業維修廠更換導管。
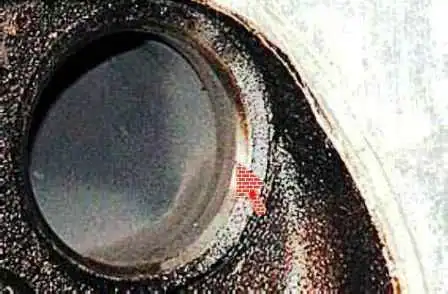
檢查汽門座狀態。
汽門座工作斜面不應有磨損痕跡、砂眼、腐蝕及其他缺陷。
汽門座可在專業維修廠更換。
輕微損傷(細小刮痕、擦傷等)可透過研磨汽門消除。
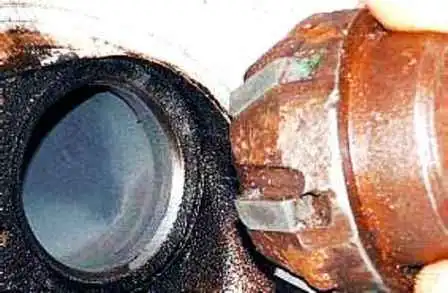
較嚴重的汽門座缺陷以研磨消除。
汽門座必須在專業維修廠研磨,因為這需要專用工具與設備。
若無法以研磨消除汽門座的嚴重缺陷,請更換汽門座。
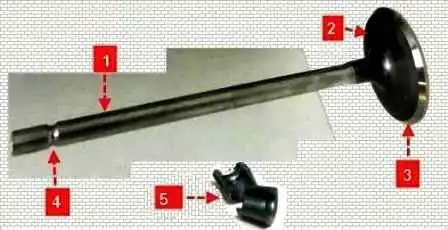
清除汽門積碳並檢查。
汽門桿 1 變形及其汽門盤 2 裂紋不允許。
若有損傷,請更換汽門。
檢查工作斜面 3 是否過度磨損或損壞。
允許研磨汽門工作斜面(在具有相應設備的維修廠進行)。
研磨後,汽門盤圓柱部分的厚度應至少為進氣門 0.5 mm,排氣門 1.0 mm。
斜面上的輕微刮痕與擦傷可透過汽門與汽門座研磨消除。
檢查汽門盤與汽門座的同心度:在汽門盤斜面上塗一薄層顏料(如普魯士藍),插入導管並輕輕壓向汽門座後旋轉。
依汽門座斜面上的顏料痕跡可判斷汽門與汽門座的同心度。
檢查汽門桿鎖片環槽狀態。
若發現環槽邊緣剝落及圓柱部分磨損痕跡,請更換汽門。
汽門油封無論狀態如何均應更換。
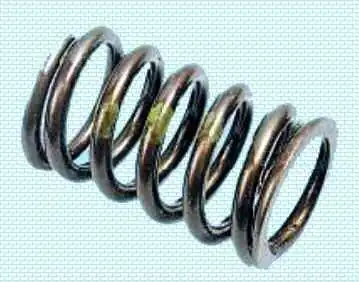
檢查汽門彈簧。
彈簧裂紋及彈性降低不允許。
可能安裝兩種型號之一的彈簧。
第一型彈簧自由狀態標稱長度為 46.52 mm,第二型為 46.642 mm。
完全壓縮線圈長度分別為 26.0 與 23.63 mm。
自由狀態長度小於極限允許值的彈簧、彎曲彈簧(自由狀態下彈簧軸線與垂直線偏差超過 4°)及有裂紋的彈簧予以更換。
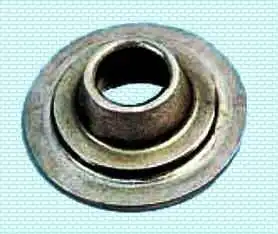
檢查彈簧座狀態。更換彈簧支承槽磨損嚴重的彈簧座。
按與拆卸相反的順序安裝所有拆下的汽缸蓋零件與總成。
汽缸蓋、進氣管與排氣歧管的墊片務必更換新品,因為從引擎拆下的墊片即使外觀未損壞,也可能已嚴重壓縮而無法保證密封。
汽缸蓋汽門研磨
汽門研磨在拆下的汽缸蓋上進行。為從汽缸蓋導管中取出汽門,需使用專用工具壓縮並拆下汽門彈簧,從彈簧座中取出鎖片(見「Renault Duster 汽門油封更換」)。
研磨汽門最方便的是使用專用機械裝置(可逆電鑽)。
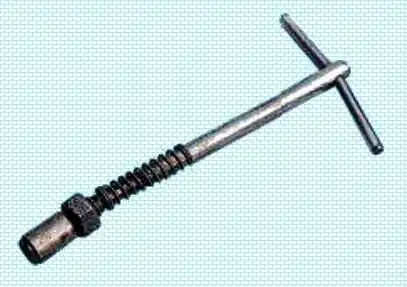
此外,市售亦有現成的手持汽門夾具。
若無現成裝置,可使用依圖紙製作的裝置。

可將接頭焊接於裝置桿上,以取代橡膠軟管與夾箍,接頭側壁設有貫穿螺紋孔,旋入螺栓以固定汽門桿。
此外,您還需要:研磨膏、煤油、外徑可通過汽門座孔之弱彈簧。
清除汽門積碳。
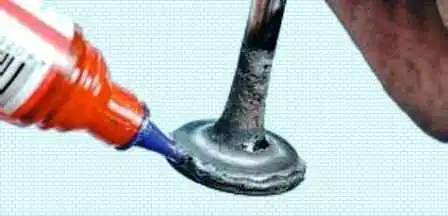
在汽門斜面上塗一層均勻的薄研磨膏。
在汽門桿上套上事先選好的彈簧,從燃燒室側將汽門插入導管,並在汽門桿上塗抹一層石墨潤滑脂。
石墨潤滑脂可防止研磨膏磨料進入導管孔,並在研磨時便於汽門旋轉。
在汽門桿上套上汽門研磨裝置(或以一定緊度套上橡膠管將汽門連接至可逆電鑽)。
將電鑽調至最低轉速(可逆模式),或交替往復半圈轉動裝置(手動研磨時),研磨汽門,週期性地壓向汽門座再放鬆壓緊力。
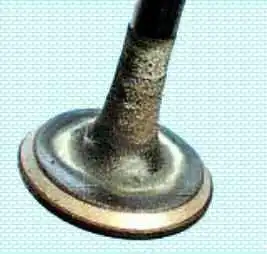
研磨汽門直至其斜面上出現寬度不小於 1.5 mm 的連續均勻暗灰色環帶。
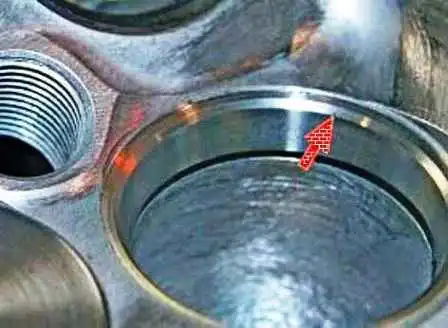
此時汽門座上亦應出現寬度不小於 1.5 mm 的亮環帶。
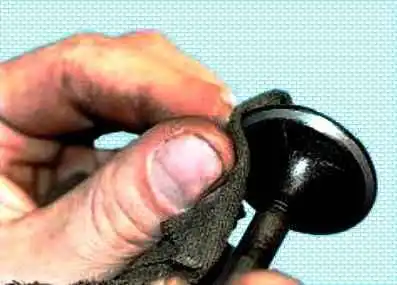
研磨後用乾淨抹布仔細擦拭汽門與汽門座,並沖洗以去除研磨膏殘留。
檢查汽門密封性:將汽門連同彈簧與鎖片裝入汽缸蓋。
然後將汽缸蓋側放,將煤油倒入被汽門關閉的通道中。
若 3 分鐘內煤油未滲入燃燒室,則汽門密封良好。