En la mayoría de los casos, la reparación de la culata consiste en el rectificado o la sustitución de las válvulas y sus guías, en la sustitución o el rectificado de los asientos de válvulas.
Además, para realizar los trabajos relacionados con la reparación de las guías de válvulas y los asientos, se necesitan herramientas y equipos especiales.
En caso de defectos como la pérdida de estanqueidad de los canales de la camisa del sistema de refrigeración y el alabeo de la superficie de apoyo sobre el bloque de cilindros, se sustituye la culata.
Para la tarea se necesitan: llaves de 10, 12, 17, llave de bujías, destornillador imantado de hoja plana (o pinzas) para desmontar las medias lunas de los resortes de válvulas, compresor de resortes de válvulas.
Preparar el vehículo para realizar el trabajo.
Desmontar el colector de escape (artículo – Desmontaje de los elementos del sistema de escape Renault Duster).
Desmontar el tubo de admisión y la rampa de inyección (artículo – Desmontaje y montaje del receptor del motor Renault Duster).
Comprobar el funcionamiento de los taqués hidráulicos, si es necesario lavarlos o sustituirlos por nuevos (artículo – Desmontaje de los árboles de levas y los taqués hidráulicos Renault Duster).
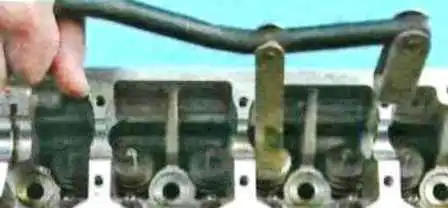
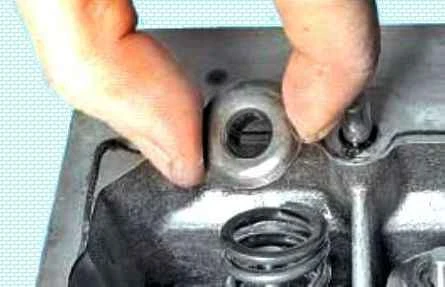
Instalar el compresor de resortes de válvulas, comprimir los resortes, desmontar las medias lunas de la tapa de resortes.
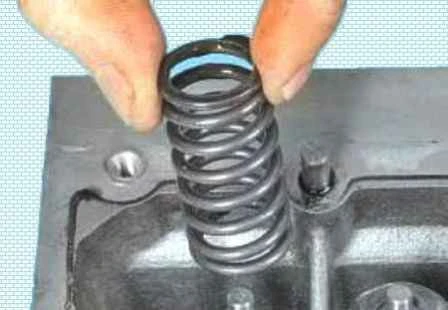
Resortes (véase «Sustitución de los retenes de vástago de válvula Renault Duster»).
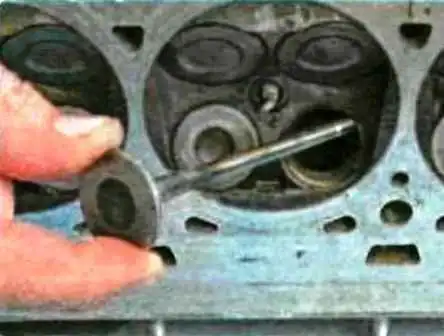
Extraer las válvulas de sus guías.
Después de una larga explotación, en el extremo superior de la válvula puede formarse una rebaba en forma de hongo.
Antes de extraer la válvula de la guía, eliminar esta rebaba con una lima.
Está prohibido expulsar la válvula de la guía con un martillo a través de un botador sin eliminar la rebaba, ya que inevitablemente se dañará la superficie interior de la guía.
Eliminar los depósitos resinosos de la superficie superior de la culata y de los canales de admisión.
Estos depósitos pueden reblandecerse y lavarse con queroseno o gasóleo.
Limpiar de carbonilla las cámaras de combustión y los canales de escape.
Eliminar la carbonilla con un cepillo metálico circular montado en el portabrocas de un taladro eléctrico.
Reblandecer previamente la carbonilla con queroseno.
Limpiar las superficies interiores de las guías de válvulas con un fino cepillo cilíndrico de alambre de cobre sujeto en el portabrocas de un taladro eléctrico.
Eliminar de la superficie de apoyo de la culata sobre el bloque de cilindros los restos quemados de la junta de estanqueidad.
Está prohibido limpiar la superficie de apoyo de la culata con cepillos metálicos o papel de lija.
Utilizar una espátula de madera dura o plástico, después de reblandecer los restos de la junta con disolvente.
Después de la limpieza, examinar la culata para evitar su utilización con orificios roscados dañados, grietas (especialmente entre los asientos de válvulas y en los canales de escape), corrosión, inclusiones de materiales extraños, picaduras y sopladuras.
Comprobar con una galga y una regla metálica colocada de canto la planitud de la superficie de apoyo de la culata sobre el bloque en sentido longitudinal y transversal, así como según las diagonales.
Si el juego entre el canto de la regla y la superficie de la culata supera 0,05 mm, sustituir la culata.
Limpiar las superficies de las bridas de la culata para el montaje del tubo de admisión y del colector de escape de restos de juntas y carbonilla.
Comprobar la presencia de deformación de las bridas de fijación del tubo de admisión y del colector de escape; sustituir una culata deformada.
Reparar los orificios roscados dañados pasando la rosca con machos o instalando un casquillo de reparación (inserto roscado).
Determinar el desgaste de las guías de válvulas midiendo el diámetro interior del orificio de la guía y el diámetro del vástago de la válvula, y determinando el juego por la diferencia de estas dimensiones.
El juego máximo admisible por desgaste es de 0,10 mm para las válvulas de admisión y de 0,15 mm para las de escape.
Si el juego permanece superior al valor máximo admisible incluso con válvulas nuevas, sustituir las guías.
Sustituir las guías en un taller especializado que disponga de las herramientas y el equipo correspondientes.
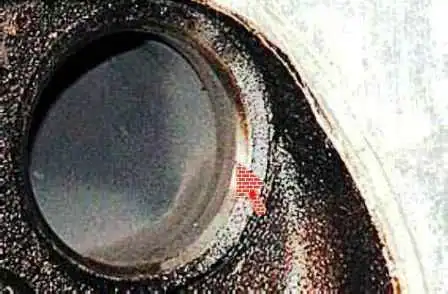
Comprobar el estado de los asientos de válvulas.
En los chaflanes de trabajo de los asientos no debe haber huellas de desgaste, picaduras, corrosión ni otros defectos.
Los asientos de válvulas pueden sustituirse en un taller especializado.
Los daños menores (pequeñas rayas, arañazos, etc.) pueden eliminarse rectificando las válvulas.
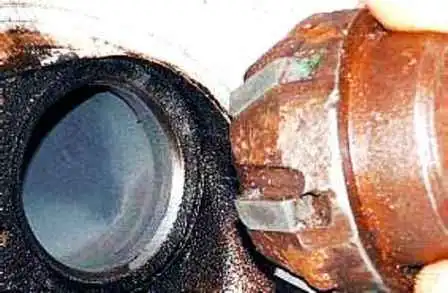
Los defectos más importantes de los asientos de válvulas se eliminan mediante rectificado.
Los asientos deben rectificarse en un taller especializado, ya que para ello se necesitan herramientas y equipos especiales.
Si no se consiguen eliminar los defectos importantes de los asientos mediante rectificado, sustituir los asientos.
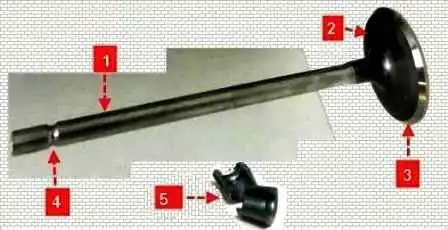
Eliminar la carbonilla de las válvulas y examinarlas.
La deformación del vástago 1 de la válvula y las grietas en su cabeza 2 no están permitidas.
En caso de daños, sustituir la válvula.
Comprobar si el chaflán de trabajo 3 no está demasiado desgastado ni dañado.
Se permite el rectificado del chaflán de trabajo de las válvulas (en talleres de reparación que dispongan del equipo correspondiente).
Después del rectificado, el espesor de la parte cilíndrica de la cabeza debe ser de al menos 0,5 mm para las válvulas de admisión y de al menos 1,0 mm para las de escape.
Las rayas y arañazos menores en el chaflán pueden eliminarse rectificando la válvula sobre su asiento.
Comprobar la concentricidad de la cabeza de la válvula y del asiento: aplicar una fina capa de pintura (por ejemplo, azul de Prusia) en el chaflán de la cabeza de la válvula, insertarla en la guía y, apretándola ligeramente contra el asiento, girarla.
Por las huellas de pintura en el chaflán del asiento se puede juzgar la concentricidad de la válvula y el asiento.
Comprobar el estado de las ranuras del vástago de la válvula para las medias lunas.
En caso de detectar huellas de desprendimiento de los bordes de las ranuras y desgaste de la parte cilíndrica, sustituir la válvula.
Sustituir los retenes de vástago de válvula independientemente de su estado.
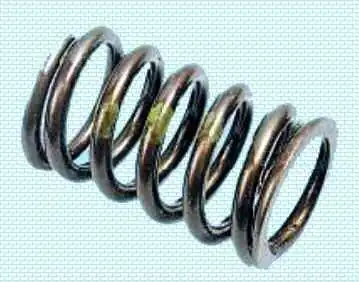
Examinar los resortes de válvulas.
No se permiten grietas ni reducción de la elasticidad de los resortes.
Pueden instalarse resortes de uno de los dos tipos.
La longitud nominal del resorte del primer tipo en estado libre es de (46,52) mm, del segundo tipo – (46,642) mm.
La longitud con espiras completamente comprimidas es respectivamente de 26,0 y 23,63 mm.
Sustituir los resortes cuya longitud en estado libre sea inferior al valor máximo admisible, así como los resortes curvados (desviación del eje del resorte respecto a la vertical en estado libre superior a 4°) y agrietados.
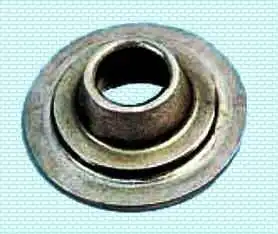
Comprobar el estado de las tapas de los resortes. Sustituir las tapas con un desgaste importante de las ranuras de apoyo de los resortes.
Montar todas las piezas y conjuntos desmontados de la culata en el orden inverso al desmontaje.
Sustituir siempre por nuevas las juntas de la culata, del tubo de admisión y del colector de escape, ya que las juntas desmontadas del motor, incluso exteriormente intactas, pueden estar muy aplastadas y no garantizar la estanqueidad.
Rectificado de las válvulas de la culata
El rectificado de las válvulas se realiza en la culata desmontada. Para extraer las válvulas de las guías de la culata es necesario desmontar los resortes de válvulas, comprimiéndolos con un compresor especial y sacando las medias lunas de las tapas de resortes (véase «Sustitución de los retenes de vástago de válvula Renault Duster»).
Para el rectificado de válvulas es más cómodo utilizar un dispositivo mecánico especial (taladro reversible).
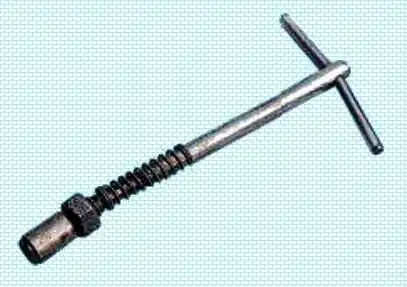
Además, hay a la venta portaválvulas manuales ya listos.
A falta de dispositivos listos, puede utilizarse un dispositivo fabricado según el plano.

En lugar del manguito de goma y las abrazaderas, puede soldarse a la varilla del dispositivo un terminal en cuya pared lateral se ha practicado un orificio roscado pasante en el que se ha enroscado un perno para fijar el vástago de la válvula.
Además, necesitará: pasta de rectificado, queroseno, un resorte débil que pase por su diámetro exterior en el orificio del asiento de válvula.
Limpiar la válvula de carbonilla.
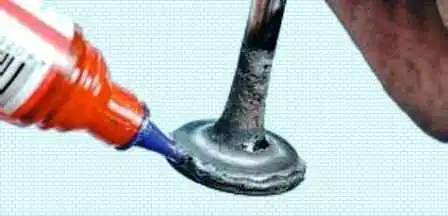
Aplicar en el chaflán de la válvula una capa fina continua de pasta de rectificado.
Colocar en el vástago de la válvula un resorte previamente seleccionado e insertar la válvula en la guía por el lado de la cámara de combustión, después de engrasar el vástago de la válvula con una capa de grasa grafitada.
La grasa grafitada protege la guía de la penetración de abrasivo de la pasta de rectificado en sus orificios y facilita la rotación de la válvula durante el rectificado.
Colocar en el vástago de la válvula el dispositivo para el rectificado de válvulas (o, con cierto apriete, un tubo de goma para conectar la válvula al taladro reversible).
Poniendo el taladro a la frecuencia de rotación mínima (en modo reversible) o girando el dispositivo (en caso de rectificado manual) alternativamente en ambos sentidos medio giro, rectificar la válvula, apretándola periódicamente contra el asiento y aflojando luego el esfuerzo de apriete.
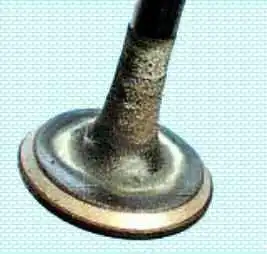
Rectificar la válvula hasta que aparezca en su chaflán una banda continua mate-gris, de tono uniforme, de una anchura de al menos 1,5 mm.
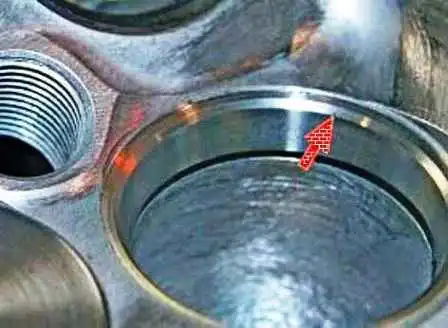
Al mismo tiempo, en el asiento de válvula después del rectificado debe aparecer también una banda brillante de una anchura de al menos 1,5 mm.
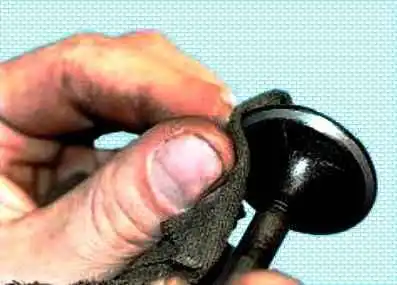
Después del rectificado, limpiar cuidadosamente la válvula y el asiento con un trapo limpio y lavarlos para eliminar los restos de pasta de rectificado.
Comprobar la estanqueidad de la válvula; para ello, montarla en la culata con los resortes y las medias lunas.
Luego, colocar la culata de lado y verter queroseno en el canal cerrado por la válvula.
Si durante 3 minutos el queroseno no se filtra a la cámara de combustión, la válvula es estanca.


