將汽缸體安裝到總成拆裝台上。
在曲軸 1(圖 1)上安裝定位銷 4 與曲軸位置感測盤。
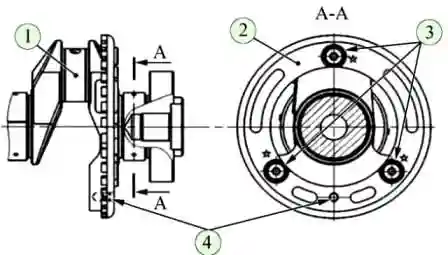
旋入並鎖緊感測盤的三顆固定螺栓 3。
感測盤固定螺栓的鎖緊扭矩:20–24 N·m(2.0–2.4 kgf·m)。
從曲軸上取下定位銷。
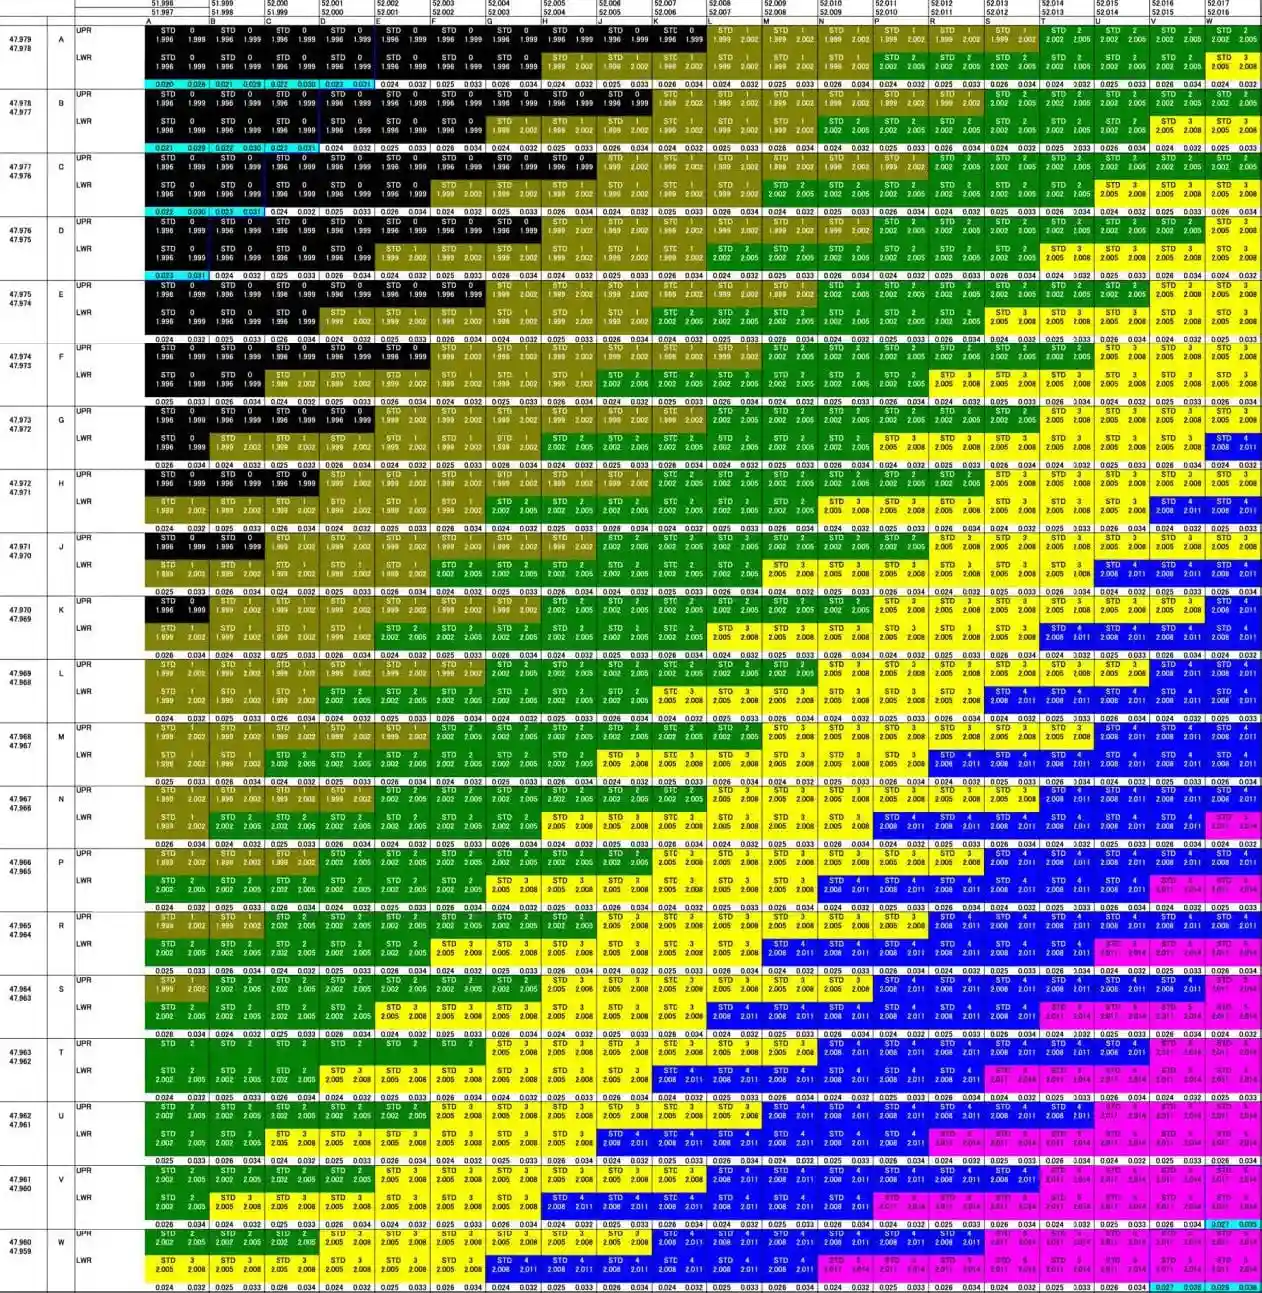
依據曲軸主軸頸與汽缸體軸承座的分類,依表 1 選配曲軸主軸承瓦。
表中的顏色表示刻印在軸承瓦端面上的標記。
標記顏色對應特定的軸承瓦等級,必須依主軸頸直徑等級與軸承座孔徑等級來選配安裝。
表格上方為汽缸體軸承座孔徑等級,左側為曲軸主軸頸直徑等級。
表 1 中所用縮寫:
- UPR — 安裝於汽缸體軸承座的軸承瓦;
- LWR — 安裝於主軸承蓋的軸承瓦。
將帶油槽的軸承瓦安裝到汽缸體軸承座中。
將新的帶油槽軸承瓦對準汽缸體,使軸承瓦的油槽與軸承座的油槽對齊。
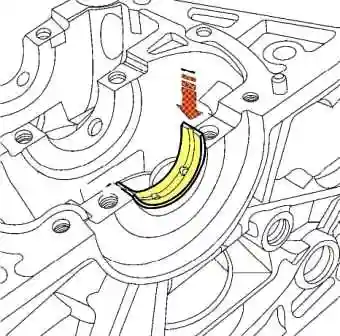
如圖 3 所示,將軸承瓦安裝至與軸承座齊平,並從背面按壓,使軸承瓦與軸承座齊平。
調整軸承瓦的位置,使其位於汽缸體軸承座的中心。
將不帶油槽的軸承瓦安裝到汽缸體軸承蓋中。
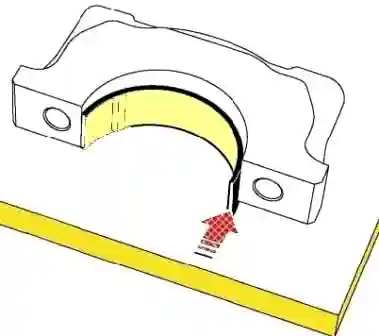
如圖 4 所示,將軸承瓦安裝至與主軸承蓋表面齊平,並將其推向對側,直到與軸承蓋對齊。
以相同方式安裝其餘軸承瓦。
調整軸承瓦的位置,使其位於汽缸體軸承蓋的中心。
將曲軸止推半環安裝到汽缸體第三軸承座的座孔中,使半環的凸耳與軸承座的凹槽 1(圖 5)對齊。
此時,半環的油槽 2 應位於曲軸側。
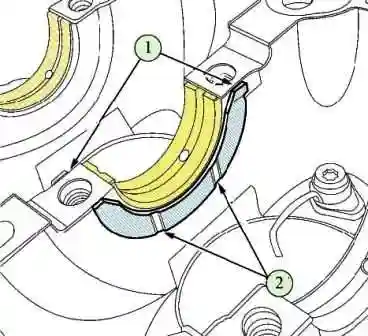
在主軸承瓦與曲軸止推半環與曲軸接觸的表面上塗抹機油。
將曲軸安裝到汽缸體中。
依編號將帶軸承瓦的主軸承蓋安裝到汽缸體上。
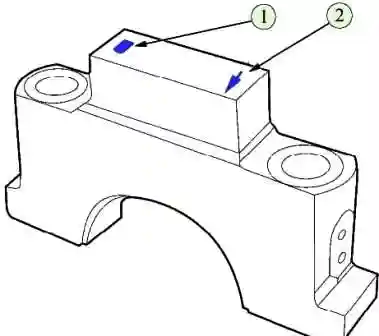
軸承蓋的編號從正時傳動側開始。
軸承蓋上的箭頭必須朝向正時傳動側。
編號與箭頭位於軸承蓋凸台的表面上,如圖 6 所示。
安裝並旋入新的主軸承蓋固定螺栓。
分兩階段鎖緊主軸承蓋固定螺栓(TORX E14 套筒、扳桿、延長桿、扭力扳手、角度規):
- 以 30–35 N·m(3.0–3.5 kgf·m)的扭矩鎖緊螺栓;
- 再將螺栓旋轉 60°–65°。
之後檢查曲軸的旋轉情況。曲軸應能以手力自由旋轉且無卡滯。
若旋轉困難或有卡滯,必須拆下曲軸並重複軸承瓦組的選配作業。
檢查曲軸的軸向間隙。
如圖所示,將帶千分表的支架安裝到汽缸體上。
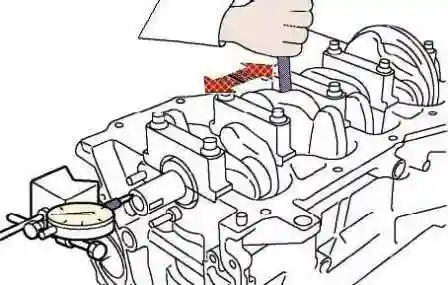
將千分表的測量桿頂在曲軸凸緣上,並將千分表刻度歸零。
使用螺絲刀移動曲軸,測量曲軸的軸向間隙。
曲軸軸向間隙應在 0.1–0.3 mm 之間。
若軸向間隙大於 0.3 mm,請更換止推半環以調整間隙(ШМ-ПВ-8 支架、ИЧ-10 千分表、平頭螺絲刀 — 2 支、МК 25-1 型千分尺)。
檢查活塞環槽與活塞環之間的高度間隙及活塞環開口間隙。
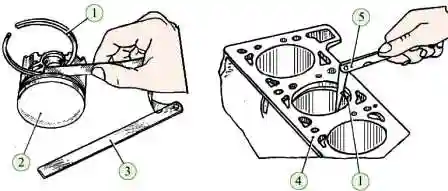
活塞環 1(圖 8)與活塞環槽壁 2 之間的間隙:第一道壓縮環為 0.06–0.15 mm;第二道為 0.03–0.07 mm;刮油環為 0.045–0.125 mm。
間隙應在相互成 120° 的三個點上測量。
第一道壓縮環的開口間隙應為 0.2–0.3 mm;第二道為 0.35–0.50 mm;刮油環為 0.20–0.45 mm。
開口間隙超過最大值的活塞環應予更換;間隙小於最小值時,允許銼修活塞環的接合面(厚薄規組、細銼)。
活塞連桿組的組裝
將連桿蓋安裝到連桿上並旋入,但不鎖緊固定螺栓。
將連桿放入加熱至 240 °C 的電爐中。
連桿上大端應朝向爐內。
連桿在爐中的加熱時間不少於 15 分鐘。
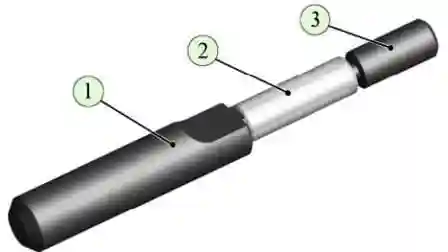
將活塞銷 2 與導向件 3 安裝到夾具 1 的軸桿上(圖 9)。
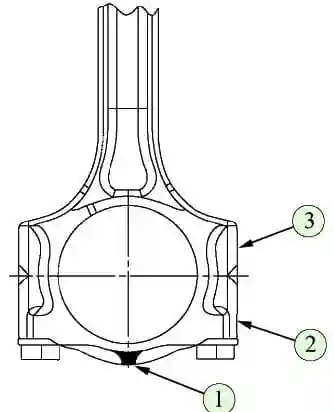
從電爐中取出加熱後的連桿,迅速以連桿下大端夾持於虎鉗中,使安裝標記 1(圖 10)位於活塞銷安裝側。
將活塞套到連桿大端上,使安裝標記(活塞頂部的圓點)位於活塞銷安裝側。
將活塞銷孔與連桿上大端孔對齊,將帶活塞銷的夾具插入孔中,直到心軸的肩部頂住活塞銷座。
此時,活塞應以其銷座緊貼連桿上大端,方向與活塞銷壓入方向相反。
對其餘活塞重複此操作。
然後旋鬆固定螺栓並取下連桿蓋。

之後,依曲軸連桿軸頸與連桿下大端孔的分類,依表 2 選配連桿軸承瓦。
表中的顏色表示刻印在軸承瓦端面上的標記。
標記顏色對應特定的軸承瓦等級,必須依連桿軸頸直徑等級與連桿下大端孔徑等級來選配安裝。
表格上方為連桿下大端孔徑等級,左側為曲軸連桿軸頸直徑等級。
表中所用縮寫:
- UPR — 安裝於連桿的軸承瓦;
- LWR — 安裝於連桿蓋的軸承瓦。
將活塞環安裝到活塞上
將第二道壓縮環以刮片朝下的方式安裝。
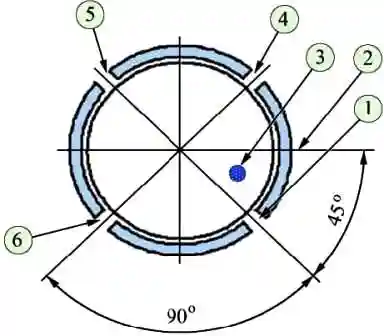
活塞環開口的方位如圖 12 所示。
將帶孔的軸承瓦安裝到連桿中,與分合面齊平,如圖所示。
從對側推動軸承瓦,直到與分合面齊平。
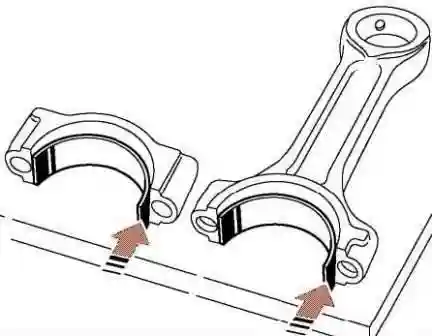
調整軸承瓦的位置,使軸承瓦上的孔與連桿上的孔完全重合,且連桿兩側面到軸承瓦的距離相等。
對其餘連桿重複此軸承瓦安裝作業。
將不帶孔的軸承瓦安裝到連桿蓋中,與分合面齊平,如圖所示。
從對側推動軸承瓦,直到與分合面齊平。
調整軸承瓦的位置,使連桿蓋兩側面到軸承瓦的距離相等。
對其餘連桿蓋重複軸承瓦安裝作業。
在汽缸、軸承瓦、活塞裙部、曲軸連桿軸頸上塗抹機油。
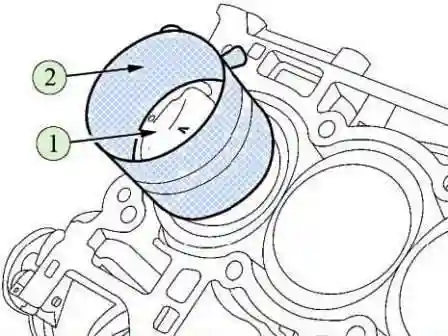
將夾具 2 安裝到活塞 1(圖 14)上,使活塞裙部約突出夾具 1 cm。
壓縮活塞環,依標記將帶連桿的活塞總成裝入汽缸。
活塞頂部的標記必須朝向正時傳動側。
對其餘三個活塞重複操作。
依標記安裝連桿蓋。
連桿蓋與連桿上的標記必須與汽缸編號一致。
安裝並旋入新的連桿蓋固定螺栓。
分兩階段鎖緊連桿蓋固定螺栓(11 號套筒、扳桿、延長桿、扭力扳手、角度規):
- 以 19–20 N·m(1.9–2.0 kgf·m)的扭矩鎖緊螺栓;
- 再將螺栓旋轉 60°–65°。
在汽缸體中安裝新的汽缸體加強件密封圈與兩支定位銷。
定位銷突出汽缸體:9–11 mm。
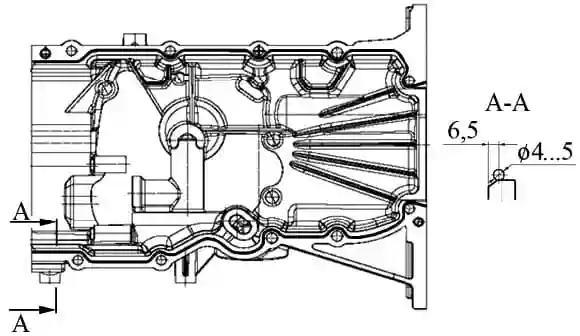
在汽缸體加強件與汽缸體的分合面上,距加強件內緣 6.5 mm 處,塗抹直徑 4–5 mm 的密封膠條(圖 15)(ТВ 1217 L 矽膠,用量 14 g)。
注意!密封膠的開放放置時間不超過 5 分鐘。
將汽缸體加強件安裝到汽缸體上,依圖 16 所示順序以十顆螺栓固定。
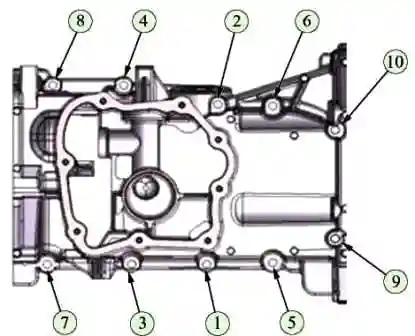
螺栓鎖緊扭矩:21.0–29.0 N·m(2.1–2.9 kgf·m)。
清除溢出的密封膠殘留物。
在機油盤蓋與汽缸體加強件的分合面上,距加強件內緣 6.5 mm 處,塗抹直徑 4–5 mm 的密封膠條(圖 17)(ТВ1217 L 矽膠,用量 8 g)。
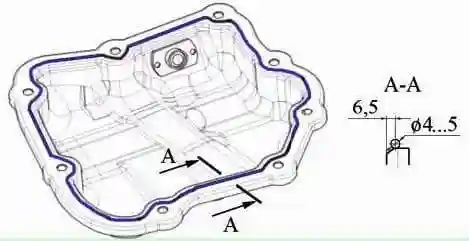
注意!密封膠的開放放置時間不超過 5 分鐘。
之後,按「汽缸頭的分解與維修」一文所述安裝組裝好的汽缸頭。
將帶油封的機油泵安裝到引擎上,並以三顆螺栓固定。
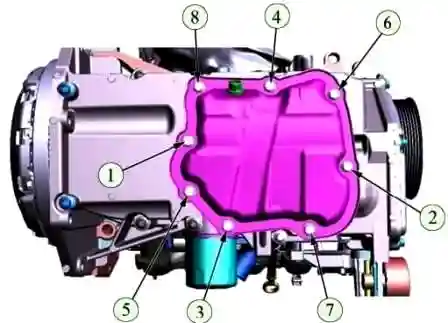
機油泵固定螺栓的鎖緊扭矩:21–29 N·m(2.1–2.9 kgf·m)。
將帶新墊片的水泵安裝到引擎上,旋入並鎖緊四顆固定螺栓。
水泵固定螺栓的鎖緊扭矩:21–29 N·m(2.1–2.9 kgf·m)(10 號套筒、扳桿、延長桿、扭力扳手)。
將皮帶輪安裝到水泵上,旋入並鎖緊水泵皮帶輪的三顆固定螺栓,同時以螺絲刀固定皮帶輪。
水泵皮帶輪固定螺栓的鎖緊扭矩:7.0–7.5 N·m(0.70–0.75 kgf·m)(平頭螺絲刀、10 號套筒、扳桿、扭力扳手)。
在曲軸後油封的工作唇口塗抹機油,並將油封安裝到曲軸凸緣上。
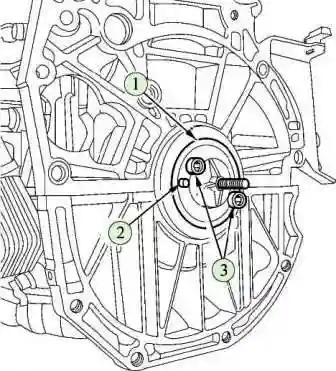
將後油封安裝夾具的導向套 1(圖 19)安裝到曲軸上,使套上的孔與定位銷 2 對齊(夾具 7711381919)。
以兩顆飛輪固定螺栓 3 將導向套固定到曲軸上(TORX E20 套筒、扳桿)。
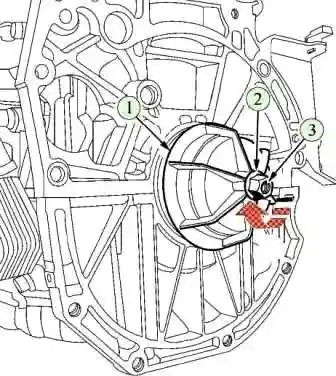
將夾具的壓蓋 1(圖 20)、墊圈 2 與螺母 3 安裝到導向套上。
在油封的安裝面上塗抹肥皂液,旋轉螺母將油封壓入汽缸體,直到壓蓋 1 與汽缸體接觸(17 號套筒、扳桿)。
從曲軸上取下油封安裝夾具。
將帶新墊片的冷卻液出水管安裝到引擎上,並以七顆螺栓固定。
出水管固定螺栓的鎖緊扭矩:21–29 N·m(2.1–2.9 kgf·m)。
將冷卻液溫度感測器旋入出水管中。
冷卻液溫度感測器的鎖緊扭矩:25–35 N·m(2.5–3.5 kgf·m)。
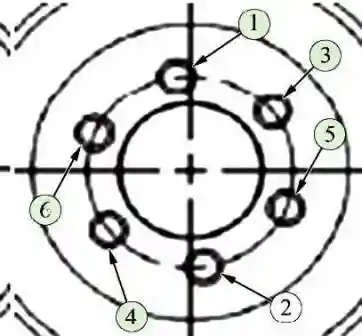
將飛輪安裝到曲軸上,旋入新的飛輪固定螺栓(TORX E20 套筒、扳桿)。
將飛輪固定器安裝到引擎上,依圖 21 所示順序鎖緊飛輪固定螺栓。
螺栓鎖緊扭矩:103–112 N·m(10.3–11.2 kgf·m)。
取下飛輪固定器。
將帶墊圈的新相位調節器機油濾清器旋入汽缸頭。
濾清器鎖緊扭矩:36.0–43.0 N·m(3.6–4.3 kgf·m)(內六角 8 號套筒、扳桿與延長桿、扭力扳手)。
在相位調節器電磁閥的密封圈上塗抹機油,將閥安裝到汽缸頭中並以螺栓固定。
閥固定螺栓的鎖緊扭矩:8.0–12.0 N·m(0.8–1.2 kgf·m)。
將節溫器閥安裝到汽缸體中,此時閥上的標記必須朝外,並位於垂直軸線上方。
安裝節溫器蓋並以兩顆螺栓固定。節溫器蓋固定螺栓的鎖緊扭矩:16–17 N·m(1.6–1.7 kgf·m)。
安裝機油尺導管的固定夾。
在機油尺導管的密封圈上塗抹機油,將導管安裝到汽缸體中。
將導管固定到節溫器蓋上。
安裝機油尺。
在機油濾清器的密封圈上塗抹機油,旋入機油濾清器直到密封圈接觸汽缸體,再以手力旋緊 ¾ 圈。
在機油壓力感測器的螺紋部位塗抹密封膠,將感測器旋入汽缸體中。
感測器鎖緊扭矩:12–17 N·m(1.2–1.7 kgf·m)。
將爆震感測器安裝到汽缸體上並以螺栓固定。
此時感測器的接頭必須朝向飛輪側。
感測器固定螺栓的鎖緊扭矩:20–25 N·m(2.0–2.5 kgf·m)(10 號套筒、扳桿、延長桿、扭力扳手)。
在曲軸位置感測器的密封圈上塗抹機油,將感測器安裝到引擎上並以螺栓固定。
曲軸位置感測器固定螺栓的鎖緊扭矩:6.0–8.0 N·m(0.6–0.8 kgf·m)。
將鍵與正時鏈條鏈輪安裝到曲軸上(錘子)。
將機油泵鏈輪安裝到機油泵軸上,旋入並鎖緊鏈輪固定螺母。
機油泵鏈輪固定螺母的鎖緊扭矩:21–29 N·m(2.1–2.9 kgf·m)(環形扳手 10、TORX Е8 套筒、扳桿、10 號替換頭、扭力扳手)。
將新的機油泵傳動鏈條安裝到正時鏈條鏈輪與機油泵鏈輪上。
將新的機油泵鏈條張緊器 1(圖 22)安裝到導向銷上,並將張緊器彈簧 2 的鉤腳插入汽缸體上的孔中。
在凸輪軸的支撐面上塗抹機油,並將凸輪軸安裝到汽缸頭中。
帶有凸緣油道的凸輪軸應安裝於進氣側。
在凸輪軸軸頸上塗抹機油,安裝凸輪軸軸承蓋與進氣側軸承蓋的固定螺栓。
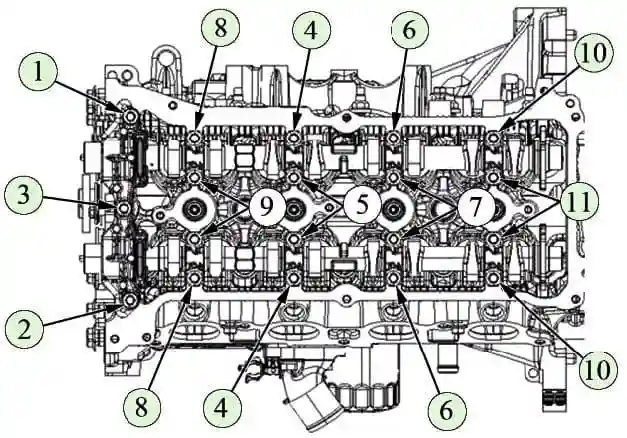
依圖 22 所示順序旋入並鎖緊軸承蓋固定螺栓。
凸輪軸軸承蓋固定螺栓分兩階段鎖緊:
- 以 5.0 N·m 的扭矩鎖緊螺栓;
- 以 9.0–11.0 N·m 的扭矩鎖緊螺栓。
轉動凸輪軸,使安裝銷位於上方位置(22 號扳手)。
以鍵轉動曲軸到上方位置。
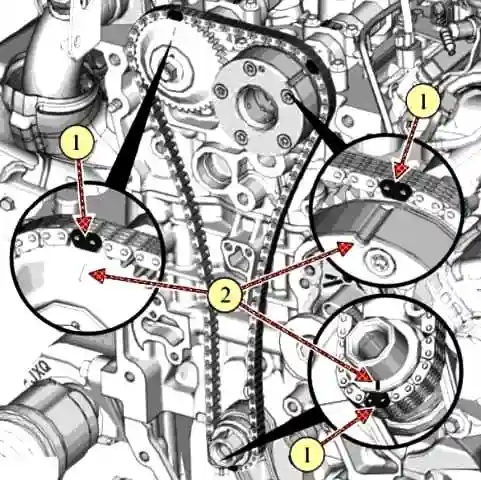
將新的正時鏈條安裝到相位調節器上,使相位調節器的標記 2(圖 23)位於鏈條橘色鏈節 1 的中央。
將帶鏈條的相位調節器安裝到進氣凸輪軸上並以螺栓固定。
螺栓暫不最終鎖緊(22 號扳手、13 號套筒、扳桿與延長桿)。
注意!安裝相位調節器時,必須使相位調節器輪轂上位於兩油道之間的安裝孔與凸輪軸上的安裝銷對齊。
注意!安裝備件相位調節器後,須從其上去除運輸銷。
將鏈條安裝到凸輪軸鏈輪上,使鏈輪的標記 2(圖 23)位於鏈條橘色鏈節 1 的中央。
將鏈輪安裝到排氣凸輪軸上,使安裝孔與銷對齊,並以螺栓固定。螺栓暫不最終鎖緊。
將正時鏈條安裝到曲軸鏈輪上,使標記 2(圖 23)位於鏈條黃色鏈節 2 的中央。
將飛輪固定器安裝到引擎上並鎖住飛輪。
將新的鏈條減震器安裝到引擎上並以兩顆螺栓固定。減震器固定螺栓的鎖緊扭矩:21–29 N·m(2.1–2.9 kgf·m)。
將新的鏈條張緊器滑塊安裝到汽缸體上的導向銷上。
將新的鏈條張緊器安裝到引擎上並以兩顆螺栓固定。鏈條張緊器固定螺栓的鎖緊扭矩:8.0–12.0 N·m(0.8–1.2 kgf·m)。
從張緊器殼體中取出運輸銷(8 號套筒、扳桿、扭力扳手、平口鉗)。
鎖緊相位調節器與凸輪軸鏈輪的固定螺栓。
固定螺栓的鎖緊扭矩:74–83 N·m(7.4–8.3 kgf·m)。
從引擎上取下飛輪固定器。
將輔助機組傳動皮帶輪的固定螺栓旋入曲軸,順時針轉動曲軸一圈,檢查鏈條上的標記與鏈輪及相位調節器上的標記是否一致。
若標記不一致,重複鏈條安裝操作(19 號套筒、扳桿)。
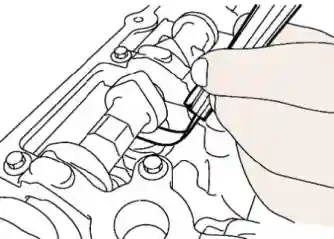
檢查氣門傳動機構的間隙,轉動曲軸使受檢凸輪軸的凸輪朝上,如圖 24 所示。
容許間隙:進氣門 0.26–0.34 mm,排氣門 0.29–0.37 mm。
若間隙偏離上述值,拆下凸輪軸並更換相應的挺柱。
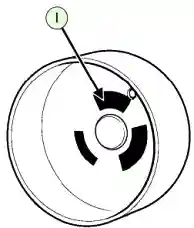
挺柱依厚度分為多種等級供應作為備件。
表 — 挺柱分類
| 序號 | 識別號 | 厚度,mm |
|---|---|---|
| 1 | 300 | 3.00 |
| 2 | 302 | 3.02 |
| 3 | 304 | 3.04 |
| 4 | 306 | 3.06 |
| 5 | 308 | 3.08 |
| 6 | 310 | 3.10 |
| 7 | 312 | 3.12 |
| 8 | 314 | 3.14 |
| 9 | 316 | 3.16 |
| 10 | 318 | 3.18 |
| 11 | 320 | 3.20 |
| 12 | 322 | 3.22 |
| 13 | 324 | 3.24 |
| 14 | 326 | 3.26 |
| 15 | 328 | 3.28 |
| 16 | 330 | 3.30 |
| 17 | 332 | 3.32 |
| 18 | 334 | 3.34 |
| 19 | 336 | 3.36 |
| 20 | 338 | 3.38 |
| 21 | 340 | 3.40 |
| 22 | 342 | 3.42 |
| 23 | 344 | 3.44 |
| 24 | 346 | 3.46 |
| 25 | 348 | 3.48 |
| 26 | 350 | 3.50 |
挺柱分類如表所示。
挺柱等級標示於挺柱的內表面(圖 25)。
更換挺柱後,依上述程序安裝凸輪軸與正時傳動機構。
在汽缸體與汽缸頭的分合線及汽缸體與汽缸體加強件的分合線(正時傳動側)各塗抹兩條密封膠條。
將正時傳動蓋的定位銷安裝到引擎上。定位銷突出接合面:10±0.5 mm。
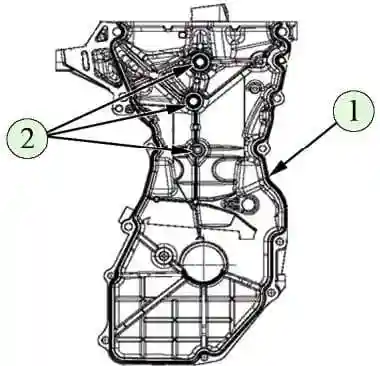
如圖 26 所示,在正時傳動蓋與汽缸體接合的表面上,塗抹直徑 3.5 mm 的密封膠條(ТВ 1217L 密封膠,用量 14 g)。
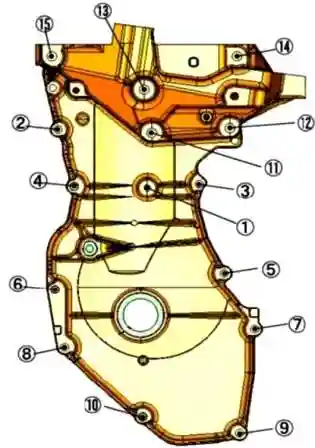
安裝蓋體並依下列順序以螺栓固定(8、10、13 號套筒、扳桿、扭力扳手):
- 先鎖緊螺栓 3、2、8 與 7(圖 27)。螺栓鎖緊扭矩:8.0 N·m(0.8 kgf·m);
- 最終鎖緊螺栓 1、2、3、4、5、6、7、8、11、12、13、14、15、9 與 10。鎖緊扭矩:
- 螺栓 1:5–8 N·m(0.5–0.8 kgf·m);
- 螺栓 2、3、4、5、6、7、8、9 與 10:21–29 N·m(2.1–2.9 kgf·m);
- 螺栓 11、12、13、14 與 15:47–63 N·m(4.7–6.3 kgf·m)。
將新的曲軸前油封安裝到心軸上(曲軸前油封安裝心軸 77 11 381 918)。
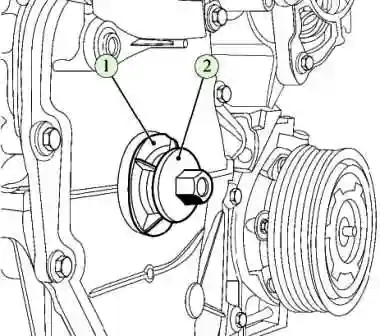
在油封的安裝面上塗抹肥皂液,將帶油封的心軸 1(圖 28)安裝到曲軸上,旋入輔助機組傳動皮帶輪固定螺栓 2,直到心軸與正時傳動蓋接觸(19 號套筒、扳桿)。
旋鬆螺栓並取心軸。
將兩支汽缸頭蓋定位銷壓入汽缸頭。
定位銷突出汽缸頭接合面:7+1 mm。
在汽缸頭蓋上安裝新墊片。
在汽缸頭與正時傳動蓋接合處上方塗抹兩條長 20 mm 的密封膠條(ТВ 1217L 密封膠,用量 3 g)。
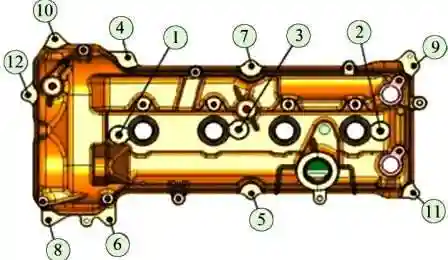
將帶墊片的汽缸頭蓋安裝到汽缸頭上,裝上蓋體固定螺栓,並依圖 29 所示順序鎖緊螺栓。
汽缸頭蓋固定螺栓的鎖緊扭矩:8.0–12.0 N·m(0.8–1.2 kgf·m)。
將相位感測器安裝到汽缸頭蓋中並以螺栓固定。
相位感測器固定螺栓的鎖緊扭矩:9.0–12.0 N·m(0.9–1.2 kgf·m)。
旋入火星塞。火星塞鎖緊扭矩:21.0–27.0 N·m(2.1–2.7 kgf·m)。
安裝點火線圈並以螺栓固定到汽缸頭蓋上。
點火線圈固定螺栓的鎖緊扭矩:9.0–12.0 N·m(0.9–1.2 kgf·m)。
將帶噴油嘴的燃油分配管總成安裝到引擎上,並以兩顆螺栓固定。
燃油分配管固定螺栓的鎖緊扭矩:21.0–29.0 N·m(2.1–2.9 kgf·m)。
將噴油嘴線束插接器連接到噴油嘴。
安裝燃油分配管護罩,以兩顆螺栓固定到汽缸頭蓋上,並以兩顆螺栓固定到燃油分配管上。
護罩固定到汽缸頭蓋的螺栓鎖緊扭矩:21.0–29.0 N·m(2.1–2.9 kgf·m);護罩固定到燃油分配管的螺栓鎖緊扭矩:10.0–13.0 N·m(1.0–1.3 kgf·m)。
將線束固定支架安裝到引擎上,並以螺栓固定到汽缸頭蓋上。
支架固定螺栓的鎖緊扭矩:8.0–12.0 N·m(0.8–1.2 kgf·m)(8 號套筒、扳桿、扭力扳手)。
將線束插接器連接到點火線圈,並將線束固定到汽缸頭蓋與支架上。
將帶新墊片的進氣模組安裝到引擎上,並以螺栓固定到汽缸頭與汽缸頭蓋上。
進氣模組固定螺栓的鎖緊扭矩:7–15 N·m(0.7–1.5 kgf·m)。
安裝曲軸箱通風管並以卡箍固定。
安裝節氣門接管加熱軟管並以卡箍固定。
將飛輪固定器安裝到引擎上並鎖住飛輪。
在輔助機組傳動皮帶輪的油封安裝面上塗抹機油,將皮帶輪安裝到曲軸上並以新螺栓固定。
皮帶輪固定螺栓的鎖緊扭矩:30.0–40.0 N·m(3.0–4.0 kgf·m)。鎖緊後再將螺栓旋轉 60°–66°。
取下飛輪固定器。
將輔助機組支架安裝到引擎上並以四顆螺栓固定。
支架固定螺栓的鎖緊扭矩:21.0–29.0 N·m(2.1–2.9 kgf·m)。
將下部隔熱罩安裝到排氣歧管上並以螺栓固定。
隔熱罩固定螺栓的鎖緊扭矩:10.0–13.0 N·m(1.0–1.3 kgf·m)(10 號套筒、扳桿與延長桿、扭力扳手)。
將新的排氣歧管墊片與排氣歧管安裝到引擎上並以螺母固定。
排氣歧管固定螺母的鎖緊扭矩:30.0–40.0 N·m(3.0–4.0 kgf·m)。
將含氧感測器旋入排氣歧管。含氧感測器鎖緊扭矩:38–50 N·m(3.8–5.0 kgf·m)。
將上部隔熱罩安裝到排氣歧管上並以螺栓固定。
隔熱罩固定螺栓的鎖緊扭矩:10.0–13.0 N·m(1.0–1.3 kgf·m)(10 號套筒、扳桿與延長桿、扭力扳手)。
將發電機安裝到輔助機組支架上並以兩顆螺栓固定。
發電機固定螺栓的鎖緊扭矩:21.0–29.0 N·m(2.1–2.9 kgf·m)。
將空調壓縮機安裝到輔助機組支架上並以三顆螺栓固定。
壓縮機固定螺栓的鎖緊扭矩:21.0–29.0 N·m(2.1–2.9 kgf·m)(10 號套筒、扳桿與延長桿、扭力扳手)。
將輔助機組傳動皮帶安裝到引擎上(彈性皮帶安裝夾具 67.7834-9703)。
將漏斗安裝到機油加注口上。
向引擎中加入 4.7 L 機油。
安裝機油加注口蓋。


