
我們拆解汽缸頭,以便後續維修或更換。
拆解時應依序擺放汽缸頭零件,並考慮其後續使用。
汽缸頭的拆卸已在文章「如何拆解引擎」中說明。
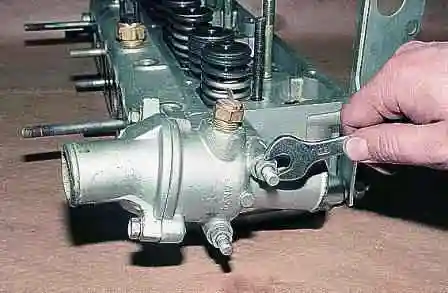
用 13 號扳手鬆開節溫器殼體的固定螺帽。
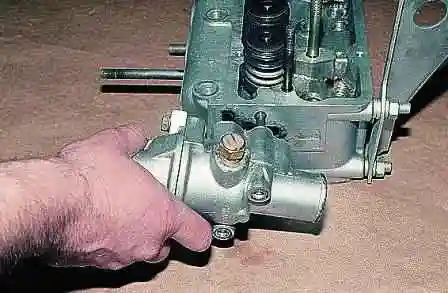
從汽缸頭上取下節溫器殼體。
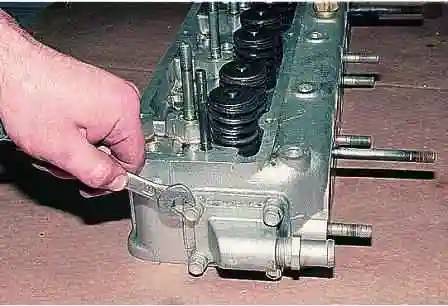
用 12 號扳手鬆開汽缸頭後蓋的四顆固定螺栓。
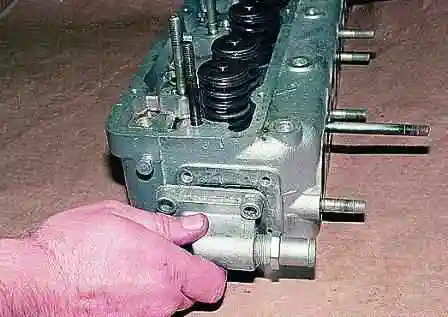
取下汽缸頭後蓋。
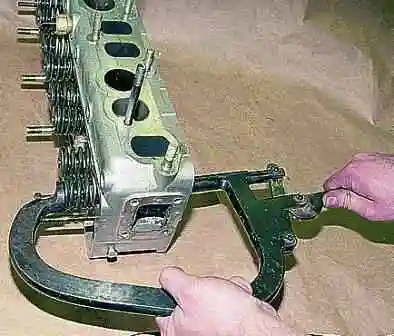
使用氣門拆卸器拆下氣門。此拆卸器附有氣門止擋。
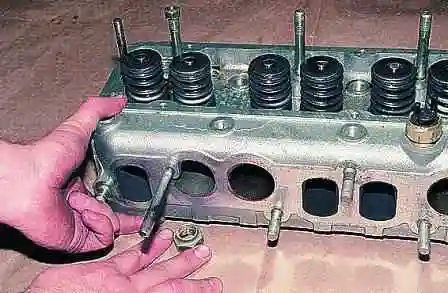
若沒有此類拆卸器,可在氣門下方墊入合適的止擋物,例如厚橡膠墊圈或木塊。
氣門必須標記或依序擺放,以便組裝時裝回原位。
在汽缸頭上安裝氣門彈簧壓縮器。
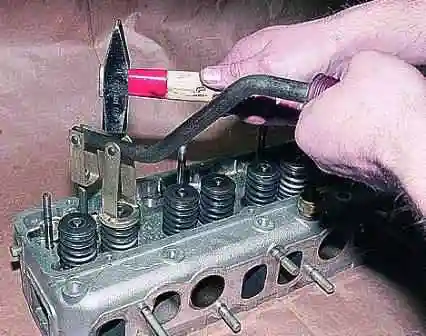
用壓縮器壓縮氣門彈簧。若氣門盤卡住,可用鎚子輕敲壓縮器的止擋。
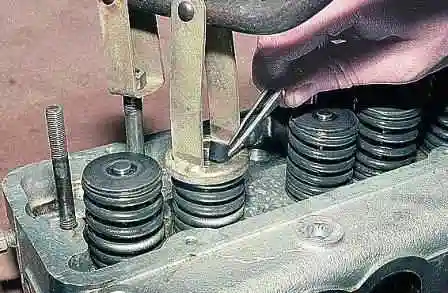
在保持彈簧壓縮的狀態下,用鑷子或細螺絲起子取出兩片鎖片。
然後逐漸放鬆壓縮器手柄的壓力,使氣門彈簧完全回彈。
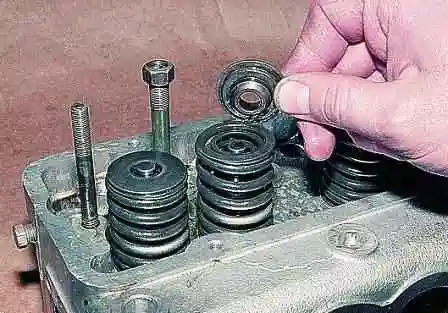
移開壓縮器,取下氣門盤。
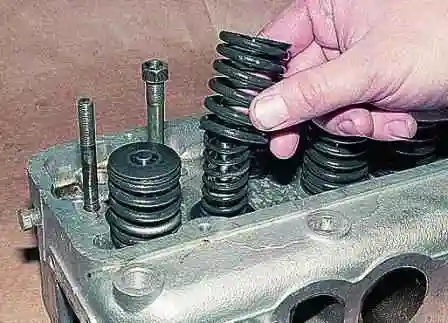
取出兩條彈簧。
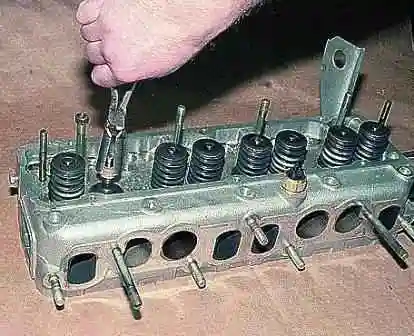
用鉗子小心地從導管上取下氣門油封。
取下時稍微轉動油封,較容易拆下。小心:導管非常脆弱!
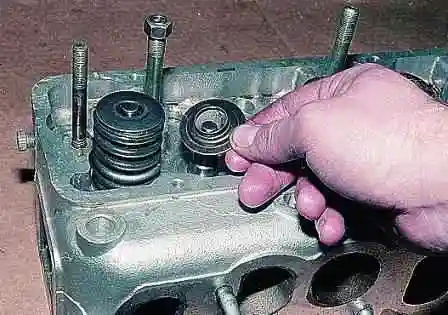
取下支撐墊圈。
將汽缸頭翻面。
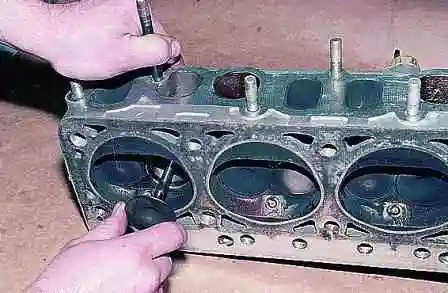
從汽缸頭中取出氣門。
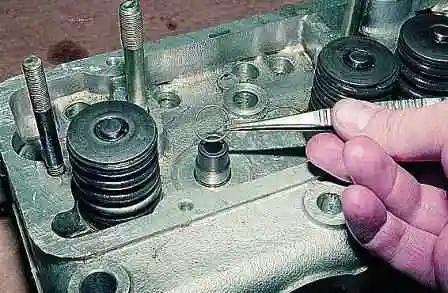
若導管磨損嚴重且超過 0.25 mm,用螺絲起子撬起並取下擋圈。
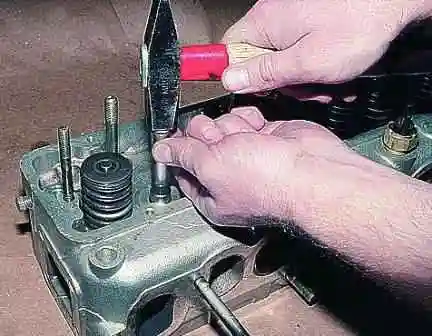
以沖頭抵住導管,用鎚子敲出導管。
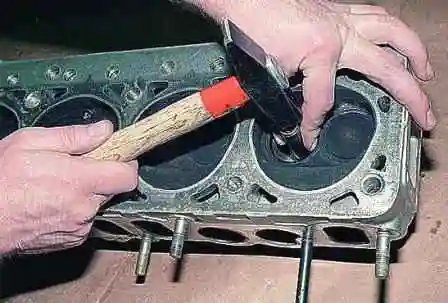
安裝新導管:將新導管在乾冰或冷凍庫中冷卻,並將汽缸頭加熱至 150–190 °С,然後壓入導管。
導管突出汽缸頭的高度應為 20 mm。
壓入導管後,需用專用鉸刀鉸至所需尺寸。
之後需將氣門與氣門座研磨。方法如下:
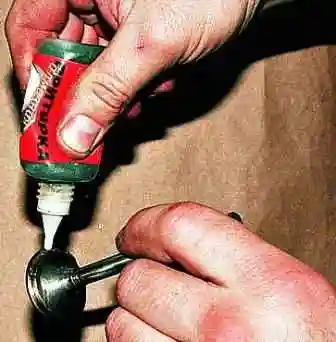
在氣門斜面上塗抹研磨膏,並將其裝入汽缸頭對應的導管中。
在氣門桿上固定專用研磨工具。
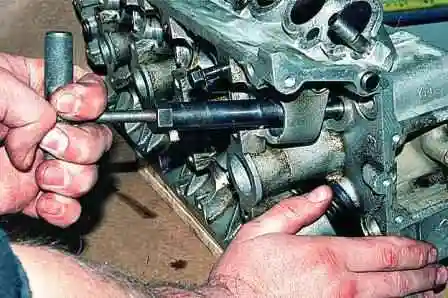
將氣門壓向氣門座,並左右轉動氣門。
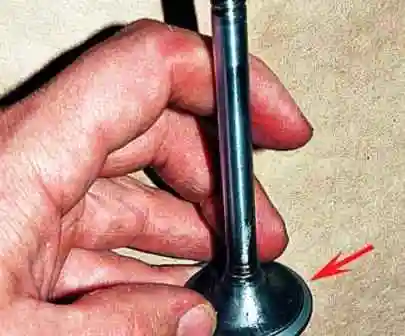
持續研磨,直到氣門斜面的全長與全寬都呈均勻的霧面且潔淨。
擦去氣門上殘留的研磨膏。
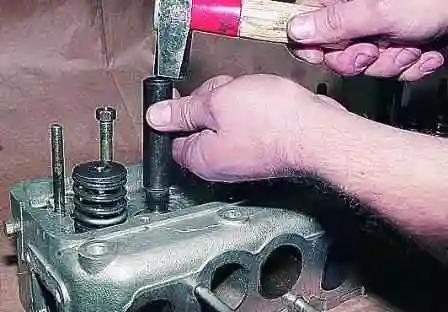
使用沖頭安裝新的氣門油封。
汽缸頭組裝
按拆解的相反順序組裝汽缸頭。
汽缸頭按拆解的相反順序組裝。
安裝前,用機油潤滑氣門油封、氣門桿與搖臂軸。
依拆解時所做的標記安裝氣門。
節溫器殼體墊片與汽缸頭後蓋墊片需塗抹「Hermesil」型密封膠。
更詳細的零件檢查見文章「汽缸頭檢查與鑑定」。


