


Antes del montaje hay que diagnosticar obligatoriamente el bloque de cilindros y determinar su explotación posterior.
El desmontaje del motor se describió en el artículo «Desmontaje del motor».
La diagnosis del cigüeñal se describió en el artículo «Desmontaje y control del cigüeñal».
La reparación del grupo biela-pistón se describió en el artículo «Reparación del GBP».
- 1. Inspeccionar el bloque; si hay grietas, sustituirlo.
- 2. Comprobar la estanqueidad de la camisa de refrigeración del bloque. Para ello, obturar todos los orificios del bloque con tapones de madera, salvo uno, al que se conecta una manguera de aire comprimido.
Sumergir el bloque en un baño de agua y aplicar aire comprimido a una presión de 1,5 atm.
En los puntos no estancos saldrán burbujas de aire.
Comprobar de la misma manera la estanqueidad de los canales de aceite del bloque.
Si se detecta falta de estanqueidad, hay que sustituir el bloque.
3. Inspeccionar las camisas de los cilindros.
Si en la superficie de los cilindros hay rayas, agarrotamientos, picaduras, etc., rectificar las camisas a la medida de reparación o sustituirlas.
Están previstas dos medidas de reparación de las camisas, indicadas en la tabla.
Como repuestos se suministran pistones y segmentos con las mismas medidas de reparación. Todas las camisas deben rectificarse a la medida de reparación, aunque los defectos se hayan detectado solo en una.
4. Comprobar las holguras entre los pistones y las camisas. La holgura nominal debe estar entre 0,024 y 0,048 mm; la máxima admisible es de 0,25 mm.
Para garantizar el valor de la holgura, los pistones y las camisas se dividen por diámetro en cinco grupos dimensionales: A, B, V, G y D. La letra que designa el grupo de la camisa se marca en la parte inferior de centrado de la camisa.
La holgura puede determinarse midiendo el diámetro del pistón y el de la camisa.
El diámetro del pistón se mide en un plano perpendicular al eje del bulón y a 8,0 mm por debajo del eje del bulón.
El diámetro de la camisa se mide al menos en tres zonas situadas entre 15 y 100 mm del borde superior de la camisa, en dos direcciones perpendiculares.
5. Al sustituir las camisas, las nuevas se introducen en el bloque de cilindros de modo que la letra que designa el grupo de la camisa quede situada en el plano transversal.
La camisa debe entrar en el bloque completamente libre.
La camisa montada con junta de cobre en el bloque debe sobresalir de la superficie del bloque entre 0,02 y 0,1 mm.
La diferencia de sobresalido de las camisas entre cilindros no debe superar 0,055 mm (lo que se consigue seleccionando las camisas por longitud o asentándolas con deformación de la junta de cobre).
Antes de sacar las camisas del bloque, hay que marcarlas para montarlas en el mismo lugar y en la misma posición que antes del desmontaje.
Al utilizar camisas usadas, hay que eliminar la banda no desgastada de la parte superior de la camisa, a ras de la superficie del cilindro.
6. Comprobar las holguras entre los cojinetes de los apoyos principales y las muñequillas del cigüeñal; deben estar entre 0,02 y 0,073 mm.
Las holguras pueden calcularse midiendo los diámetros de las muñequillas del cigüeñal y de los orificios correspondientes con los cojinetes y las tapas de los apoyos principales montados, o medirse con un hilo plástico calibrado.
Las holguras se miden en el siguiente orden:
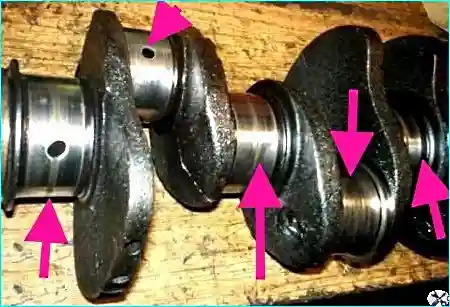
a) Limpiar las muñequillas del cigüeñal y los cojinetes de los apoyos.
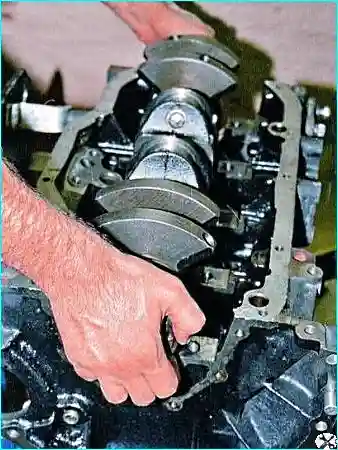
b) Apoyar el cigüeñal en los asientos de los apoyos principales con los cojinetes montados.
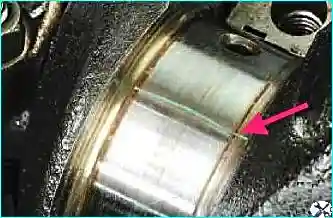
c) Colocar sobre las muñequillas del cigüeñal trozos de hilo plástico calibrado.
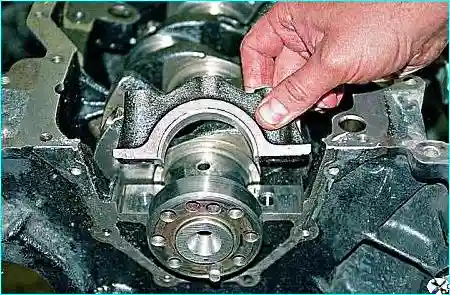
d) Montar las tapas de los apoyos principales con los cojinetes instalados en ellas.
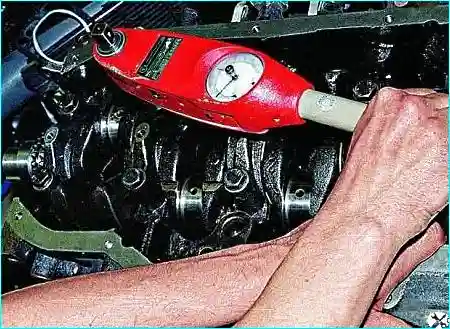
e) Apretar los tornillos de fijación de las tapas a un par de 100 N·m (10 kgf·m). Durante esta operación está prohibido girar el cigüeñal.
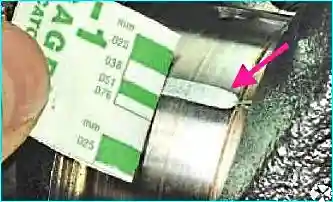
f) Retirar las tapas de los apoyos principales y determinar la holgura por el aplastamiento del hilo con la escala impresa en el envase del hilo.
| Grupo | Medida nominal | 1.a medida de reparación* | 2.a medida de reparación** | |||
|---|---|---|---|---|---|---|
| Cilindro | Pistón | Cilindro | Pistón | Cilindro | Pistón | |
| A | 92,024–92,036 | 91,988–92,000 | 92,524–92,536 | 92,488–92,500 | 93,024–93,036 | 92,988–93,000 |
| B | 92,036–92,048 | 92,000–92,012 | 92,536–92,548 | 92,500–92,512 | 93,036–93,048 | 93,000–93,012 |
| V | 92,048–92,060 | 92,012–92,024 | 92,548–92,560 | 92,512–92,524 | 93,048–93,060 | 93,012–93,024 |
| G | 92,060–92,072 | 92,024–92,036 | 92,560–92,572 | 92,524–92,536 | 93,060–93,072 | 93,024–93,036 |
| D | 92,072–92,084 | 92,036–92,048 | 92,572–92,584 | 92,536–92,548 | 93,072–93,084 | 93,036–93,048 |
* La 1.a medida de reparación está aumentada en 0,5 mm.
** La 2.a medida de reparación está aumentada en 1,0 mm.