


Жинау алдында цилиндр блогын міндетті түрде ақауларға тексеріп, оны әрі қарай пайдалануға жарамдылығын анықтау керек.
Қозғалтқышты бөлшектеу «Қозғалтқышты бөлшектеу» мақаласында қарастырылған.
Иінді білікті ақауларға тексеру «Иінді білікті бөлшектеу және қарау» мақаласында қарастырылған.
Шатун-поршень тобын жөндеу «ШПТ жөндеу» мақаласында қарастырылған.
- 1. Блокты қарап шығу; жарықтар болса — оны ауыстыру.
- 2. Блоктың салқындату көйлегін герметикалығын тексеру. Ол үшін блоктағы барлық тесіктерді ағаш тығындармен бітеу керек, тек біреуіне ғана қысылған ауа беруге арналған шлангіні жалғау керек.
Блокты су ваннасына батырып, 1,5 атм қысыммен қысылған ауа беру керек.
Герметикалығы бұзылған жерлерде ауа көпіршіктері шығады.
Дәл осылай блоктың май арналарының герметикалығын тексеру керек.
Герметикалығы бұзылғаны анықталса, блокты ауыстыру қажет.
3. Цилиндр төлкелерін қарап шығу.
Цилиндр айнасында сызаттар, қырылулар, қуыстар және т.б. болса, төлкелерді жөндеу өлшеміне дейін жону керек немесе ауыстыру керек.
Кестеде көрсетілген төлкелердің екі жөндеу өлшемі қарастырылған.
Қосалқы бөлшектер ретінде сол жөндеу өлшемдеріндегі поршеньдер мен поршень сақиналары жеткізіледі. Ақаулар тек бір төлкеде ғана анықталса да, барлық төлкелерді жөндеу өлшеміне дейін жону керек.
4. Поршеньдер мен төлкелер арасындағы саңылауларды тексеру. Номиналдық саңылау 0,024–0,048 мм шегінде болуы керек, шекті рұқсат етілген — 0,25 мм.
Саңылау шамасын қамтамасыз ету үшін поршеньдер мен төлкелер диаметрі бойынша бес өлшемдік топқа бөлінген: А, Б, В, Г және Д. Төлкенің тобын білдіретін әріп төлкенің төменгі центрлеу бөлігіне жазылады.
Саңылауды поршень мен төлкенің диаметрін өлшеу арқылы анықтауға болады.
Поршень диаметрі поршень саусағының осіне перпендикуляр жазықтықта және саусақ осінен 8,0 мм төмен өлшенеді.
Төлке диаметрі төлкенің жоғарғы шетінен 15–100 мм шегінде кемінде үш белдеуде, екі перпендикуляр бағытта өлшенеді.
5. Төлкелерді ауыстыру кезінде жаңа төлкелер цилиндр блогына төлкенің тобын білдіретін әріп көлденең жазықтықта орналасатындай етіп салынады.
Төлке блокқа мүлдем еркін кіруі керек.
Мыс төсеммен блокқа орнатылған төлке блок бетінен 0,02–0,1 мм шығып тұруы керек.
Цилиндрлер бойынша төлкелердің шығып тұру айырмасы 0,055 мм-ден аспауы керек (бұл төлкелерді ұзындығы бойынша іріктеу немесе оларды мыс төсемді деформациялай отырып отырғызу арқылы қамтамасыз етіледі).
Төлкелерді блоктан шығармас бұрын, оларды жинау кезінде бөлшектеуге дейінгі орнына және сол күйінде орнату үшін белгілеу керек.
Ескі төлкелерді пайдаланған кезде төлкенің жоғарғы бөлігіндегі тозбаған белдеуді цилиндр айнасымен бір деңгейде кесіп алу керек.
6. Негізгі мойынтіректердің төсемдері мен иінді білік мойындары арасындағы саңылауларды тексеру; олар 0,02–0,073 мм шегінде болуы керек.
Саңылауларды иінді білік мойындарының диаметрлерін және төсемдер мен негізгі мойынтірек қақпақтары орнатылған кездегі мойындарға арналған тесіктердің диаметрлерін өлшеу арқылы есептеуге болады, немесе оларды калибрленген пластмасса сыммен өлшеуге болады.
Саңылауларды келесі тәртіппен өлшейді:
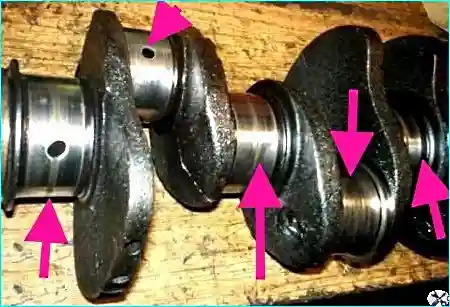
а) Иінді білік мойындары мен мойынтірек төсемдерін тазалау.
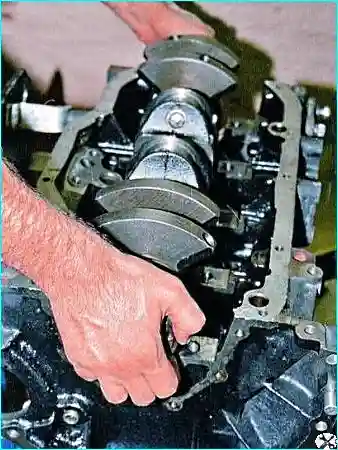
б) Иінді білікті төсемдері орнатылған негізгі мойынтірек төсеніштеріне салу.
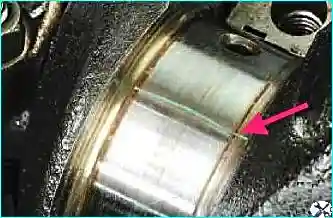
в) Иінді білік мойындарына калибрленген пластмасса сымның кесінділерін салу.
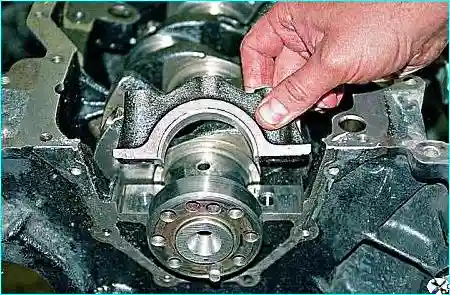
г) Негізгі мойынтірек қақпақтарын оларға орнатылған төсемдермен бірге орнату.
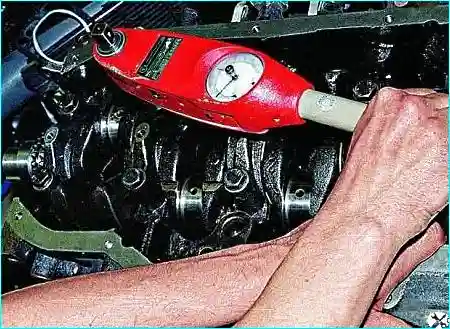
д) Қақпақтарды бекітетін бұрандаларды бұрап, 100 Н·м (10 кгс·м) моментімен тарту. Бұл ретте иінді білікті айналдыруға тыйым салынады.
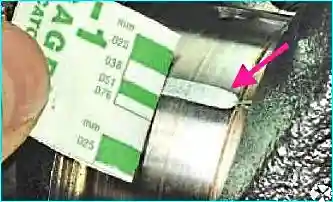
е) Негізгі мойынтірек қақпақтарын шешіп, сымның жаншылуы бойынша сым қаптамасындағы шкала арқылы саңылауды анықтау.
| Топ | Номиналдық өлшем | 1-ші жөндеу өлшемі* | 2-ші жөндеу өлшемі** | |||
|---|---|---|---|---|---|---|
| Цилиндр | Поршень | Цилиндр | Поршень | Цилиндр | Поршень | |
| А | 92,024–92,036 | 91,988–92,000 | 92,524–92,536 | 92,488–92,500 | 93,024–93,036 | 92,988–93,000 |
| Б | 92,036–92,048 | 92,000–92,012 | 92,536–92,548 | 92,500–92,512 | 93,036–93,048 | 93,000–93,012 |
| В | 92,048–92,060 | 92,012–92,024 | 92,548–92,560 | 92,512–92,524 | 93,048–93,060 | 93,012–93,024 |
| Г | 92,060–92,072 | 92,024–92,036 | 92,560–92,572 | 92,524–92,536 | 93,060–93,072 | 93,024–93,036 |
| Д | 92,072–92,084 | 92,036–92,048 | 92,572–92,584 | 92,536–92,548 | 93,072–93,084 | 93,036–93,048 |
* 1-ші жөндеу өлшемі 0,5 мм-ге үлкейтілген.
** 2-ші жөндеу өлшемі 1,0 мм-ге үлкейтілген.