
Перед сборкой нужно обязательно продефектовать блок цилиндров и определить дальнейшую его эксплуатацию.
Разборка двигателя была рассмотрена в статье — «Разборка двигателя».
Дефектовка коленчатого вала была рассмотрена в статье — «Разборка и осмотр коленчатого вала».
Ремонт шатунно-поршневой группы был рассмотрен в статье — «Ремонт ШПГ».
- 1. Осмотреть блок; если есть трещины — заменить его.
- 2. Проверить герметичность рубашки охлаждения блока. Для этого заглушить в блоке все отверстия деревянными пробками, кроме одного, к которому подвести шланг для подачи сжатого воздуха.
Опустить блок в ванну с водой и подать сжатый воздух под давлением 1,5 атм.
В местах негерметичности будут выходить воздушные пузыри.
Таким же образом проверить герметичность масляных каналов блока.
При обнаружении негерметичности блок необходимо заменить.
3. Осмотреть гильзы цилиндров.
Если на зеркале цилиндров есть царапины, задиры, раковины и т.д., расточить гильзы под ремонтный размер или заменить.
Предусмотрены два ремонтных размера гильз, указанных в таблице.
В запасные части поставляют поршни и поршневые кольца с такими же ремонтными размерами. Под ремонтный размер нужно растачивать все гильзы, даже если дефекты обнаружены только в одной.
4. Проверить зазоры между поршнями и гильзами. Номинальный зазор должен быть в пределах 0,024–0,048 мм, предельно допустимый — 0,25 мм.
Для обеспечения величины зазора поршни и гильзы разбиты по диаметру на пять размерных групп: А, Б, В, Г и Д. Буква, обозначающая группу гильзы, наносится на нижней центрирующей части гильзы.
Зазор можно определить, измерив диаметр поршня и гильзы.
Диаметр поршня измеряют в плоскости, перпендикулярной оси поршневого пальца, и на 8,0 мм ниже оси пальца.
Диаметр гильзы измеряют не менее чем в трёх поясах в пределах 15–100 мм от верхней кромки гильзы, в двух перпендикулярных направлениях.
5. При замене гильз новые гильзы вставляют в блок цилиндров так, чтобы буква, обозначающая группу гильзы, располагалась в поперечной плоскости.
Гильза должна входить в блок совершенно свободно.
Гильза, установленная с медной прокладкой в блоке, должна выступать над поверхностью блока на 0,02–0,1 мм.
Разница выступания гильз по цилиндрам должна быть не более 0,055 мм (это обеспечивается подбором гильз по длине или их осаживанием с деформацией медной прокладки).
Прежде чем вынимать гильзы из блока, их надо пометить, чтобы при сборке установить на то же место в том же положении, как они стояли до разборки.
При использовании старых гильз нужно снять неизношенный поясок в верхней части гильзы, вровень с зеркалом цилиндра.
6. Проверить зазоры между вкладышами коренных подшипников и шейками коленчатого вала; они должны быть в пределах 0,02–0,073 мм.
Зазоры можно рассчитать, измерив диаметры шеек коленчатого вала и отверстий под шейки при установленных вкладышах и крышках коренных подшипников, или измерить их с помощью калиброванной пластмассовой проволоки.
Измеряют зазоры в следующем порядке:
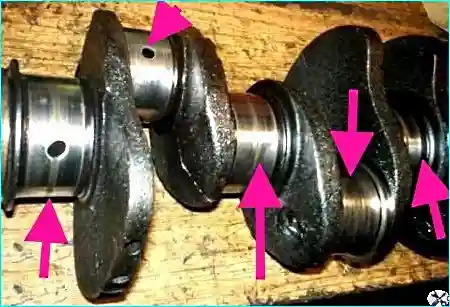
а) Очистить шейки коленчатого вала и вкладыши подшипников.
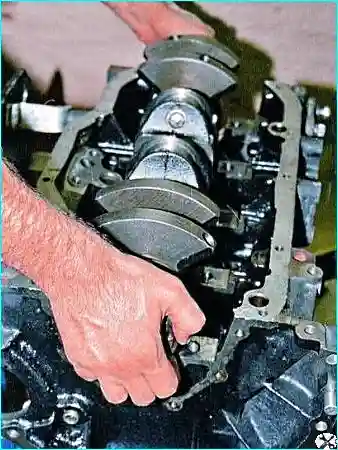
б) Уложить коленчатый вал на постели коренных подшипников с установленными вкладышами.
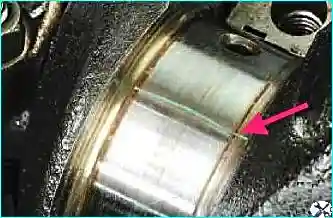
в) Положить на шейки коленчатого вала обрезки калиброванной пластмассовой проволоки.
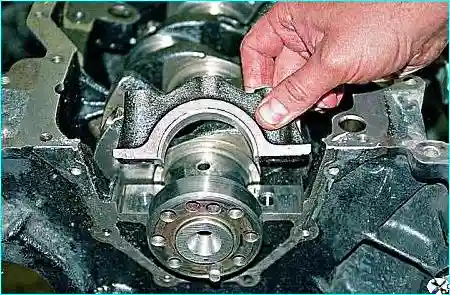
г) Установить крышки коренных подшипников с установленными в них вкладышами.
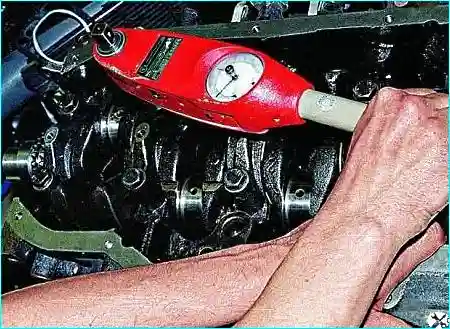
д) Завернуть болты крепления крышек и затянуть моментом 100 Н·м (10 кгс·м). При этом запрещается проворачивать коленчатый вал.
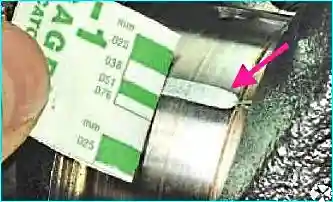
е) Снять крышки коренных подшипников и по сплющиванию проволоки определить зазор по шкале, нанесённой на упаковке проволоки.
| Группа | Номинальный размер | 1-й ремонтный размер* | 2-й ремонтный размер** | |||
|---|---|---|---|---|---|---|
| Цилиндр | Поршень | Цилиндр | Поршень | Цилиндр | Поршень | |
| А | 92,024–92,036 | 91,988–92,000 | 92,524–92,536 | 92,488–92,500 | 93,024–93,036 | 92,988–93,000 |
| Б | 92,036–92,048 | 92,000–92,012 | 92,536–92,548 | 92,500–92,512 | 93,036–93,048 | 93,000–93,012 |
| В | 92,048–92,060 | 92,012–92,024 | 92,548–92,560 | 92,512–92,524 | 93,048–93,060 | 93,012–93,024 |
| Г | 92,060–92,072 | 92,024–92,036 | 92,560–92,572 | 92,524–92,536 | 93,060–93,072 | 93,024–93,036 |
| Д | 92,072–92,084 | 92,036–92,048 | 92,572–92,584 | 92,536–92,548 | 93,072–93,084 | 93,036–93,048 |
* 1-й ремонтный размер увеличен на 0,5 мм.
** 2-й ремонтный размер увеличен на 1,0 мм.


