
Nota. La comprobación y el ajuste de las holguras en el accionamiento de válvulas se realizan con el motor frío (a una temperatura del líquido refrigerante de 20 °C) y con la culata montada.
1. Desmontaje de la cubierta decorativa y de la tapa de la culata
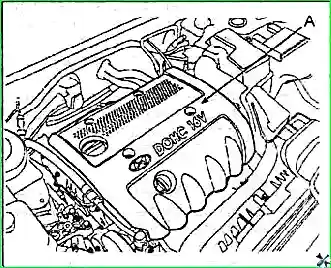
- Afloje los tornillos de fijación y retire la cubierta decorativa del motor (A).
- Retire la tapa de la culata:
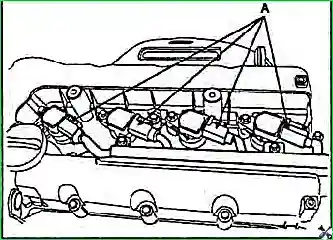
- desconecte los conectores (A) de las bobinas de encendido y, a continuación, retire las bobinas aflojando los tornillos de fijación correspondientes;
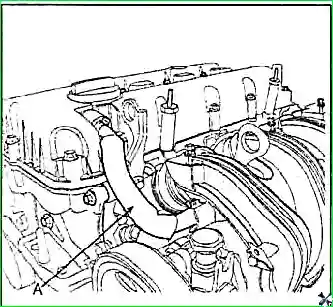
- desconecte el manguito de ventilación forzada del cárter (A) de la tapa de la culata;
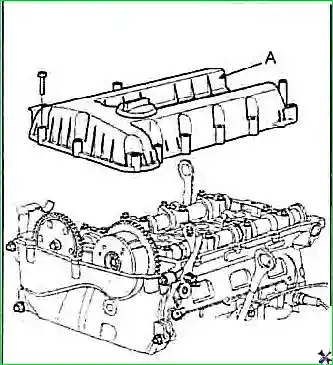
- afloje los tornillos de fijación de la tapa de la culata y, a continuación, retire la tapa (A) y la junta.
2. Puesta del pistón del cilindro n.º 1 en el PMS de la carrera de compresión
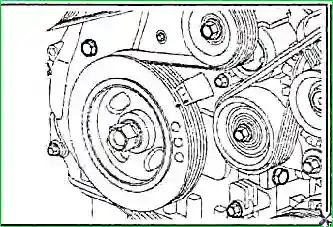
- Gire la polea del cigüeñal en el sentido horario y alinee su ranura con la marca de calado «T» de la tapa de la cadena de distribución.
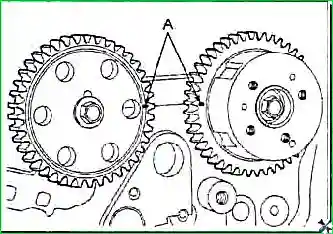
- Asegúrese de que las marcas (A) del PMS en el piñón del árbol de levas de las válvulas de escape y en el acoplamiento del sistema de distribución variable (CVVT) del árbol de levas de las válvulas de admisión estén dirigidas una hacia la otra (alineadas con el plano superior de la culata). Si no hay alineación, gire el cigüeñal una vuelta (360°).
3. Comprobación de las holguras en el accionamiento de válvulas
- Compruebe las holguras únicamente de las válvulas indicadas en la figura (con el pistón del cilindro n.º 1 en el PMS de compresión):
- válvulas de admisión de los cilindros n.º 1 y n.º 2;
- válvulas de escape de los cilindros n.º 1 y n.º 3.
Para medir la holgura:
- utilice una galga de espesores plana;
- mida la holgura entre el empujador de válvula y la superficie de la parte dorsal (no activa) de la leva.
- Holguras nominales a una temperatura del líquido refrigerante de 20 °C:
- válvulas de admisión: 0,10–0,30 mm;
- válvulas de escape: 0,20–0,40 mm.
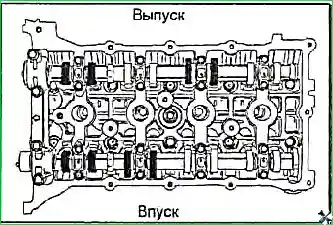
Anote los resultados de las mediciones cuando el valor de la holgura no corresponda a los valores admisibles. Estos datos serán necesarios para seleccionar un nuevo empujador de válvula.
- Gire la polea del cigüeñal una vuelta (360°) y alinee su ranura con la marca de calado «T» del indicador del ángulo de avance del encendido (escala en la tapa de la cadena de distribución).
- Compruebe las holguras únicamente de las válvulas indicadas en la figura (con el pistón del cilindro n.º 4 en el PMS de compresión):
- válvulas de admisión de los cilindros n.º 3 y n.º 4;
- válvulas de escape de los cilindros n.º 2 y n.º 4.
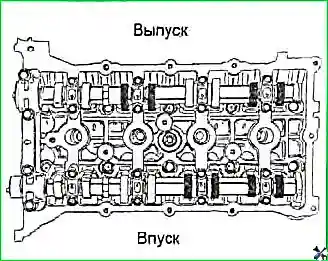
Mida las holguras de la misma manera que en el punto 3.1.
4. Ajuste de las holguras en el accionamiento de las válvulas de admisión y de escape
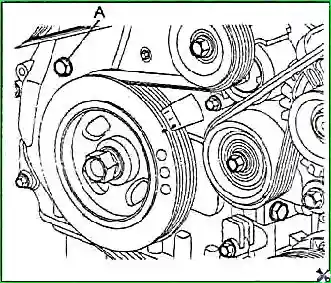
- Ponga el pistón del cilindro n.º 1 en el PMS de la carrera de compresión.
- Asegúrese de que las marcas del PMS en el piñón del árbol de levas de las válvulas de escape y en el acoplamiento CVVT del árbol de levas de las válvulas de admisión estén alineadas con el plano superior de la culata.
- Desenrosque el tornillo del orificio de servicio de la tapa de la cadena de distribución.
¡Atención! No reutilice el tornillo: sustitúyalo por uno nuevo.
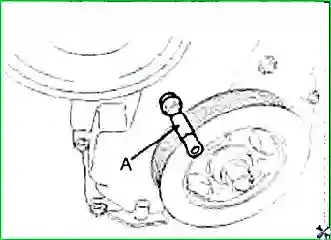
- Inserte una varilla fina (pasador) en el orificio de servicio de la tapa de la cadena de distribución para inmovilizar el émbolo del tensor de la cadena.
- Inmovilice el árbol de levas de las válvulas de escape con una llave y afloje el tornillo de fijación del piñón.
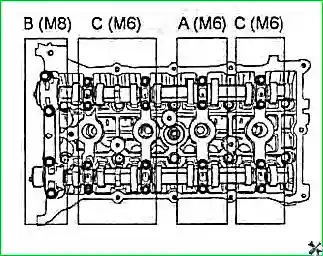
- Desenrosque los tornillos y retire la tapa (A) de los cojinetes de los árboles de levas.

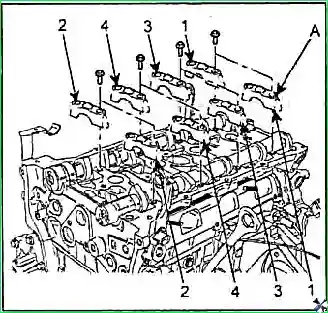
- Desenrosque los tornillos y retire las tapas (A) de los cojinetes de los árboles de levas en el orden indicado en la figura.
- Afloje y retire las tapas de los cojinetes del árbol de levas de las válvulas de admisión en el orden indicado en el punto 4.6.
- Retire los árboles de levas, sujetando la cadena de distribución para evitar que se caiga al desacoplarla de los piñones.
- Inmovilice la cadena de distribución con una cuerda.
Nota. No permita que entren objetos extraños detrás de la tapa de la cadena de distribución. - Con ayuda de un micrómetro, mida el espesor del empujador de válvula desmontado.
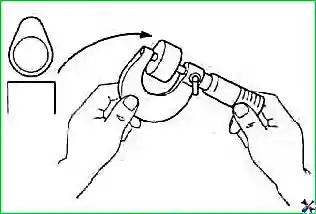
- Calcule el espesor del nuevo empujador para garantizar la holgura nominal:
- para una válvula de admisión: N = T + [A − 0,20] mm;
- para una válvula de escape: N = T + [A − 0,25] mm,
donde:
T — espesor del empujador desmontado;
A — holgura medida en el accionamiento de la válvula;
N — espesor del nuevo empujador.
- Seleccione un nuevo empujador de válvula cuyo espesor sea lo más cercano posible al valor calculado.
Nota. Hay disponibles 41 tamaños de empujador con un paso de 0,015 mm en el intervalo de 3,00 mm a 3,60 mm. - Instale el empujador de válvula seleccionado aplicando previamente un poco de aceite de motor.
- Sujetando la cadena de distribución, coloque el árbol de levas de las válvulas de admisión sobre la culata.
- Instale la cadena de distribución en el árbol de levas de las válvulas de admisión.
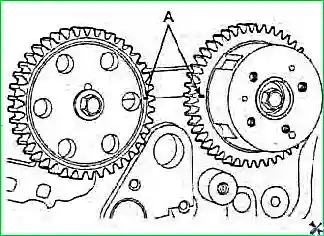
- Instale el árbol de levas de las válvulas de escape alineando las marcas (A) de posición relativa de la cadena y del piñón del árbol.
- Instale y apriete (en varias pasadas) las tapas de los cojinetes de los árboles de levas al par nominal en el orden indicado en la figura:
- tornillo M6: 11–13 N·m;
- tornillo M8: 28–31 N·m.
- Extraiga la varilla fina (pasador) del orificio de servicio de la tapa de la cadena de distribución (instalada en el punto 4.4) y, a continuación, instale un nuevo tornillo del orificio de servicio. Par de apriete: 12–15 N·m.
5. Comprobación repetida de las holguras en el accionamiento de válvulas
- Gire la polea del cigüeñal en el sentido horario dos vueltas.
- Compruebe:
- la alineación de las marcas de posición relativa de la cadena y de los piñones de los árboles de levas;
- la alineación de la ranura de la polea del cigüeñal con la marca de calado «O» del indicador del ángulo de avance del encendido (escala en la tapa de la cadena de distribución).
- Después del ajuste, vuelva a comprobar las holguras en el accionamiento de válvulas.
Holguras nominales después del ajuste (a una temperatura del líquido refrigerante de 20 °C):- válvulas de admisión: 0,17–0,23 mm;
- válvulas de escape: 0,27–0,33 mm.
6. Instalación de la tapa de la culata
- Elimine los restos de la junta antigua y del sellador de las superficies de unión de la tapa de la cadena de distribución y de la tapa de la culata.
- Instale una junta nueva en la ranura de la tapa de la culata.
- Desengrase la superficie destinada a la aplicación del sellador.
- Aplique el sellador Loctite 5900 en un cordón continuo de 2,0–2,5 mm de diámetro sobre la superficie de unión de la tapa de la cadena de distribución (véase la figura).
Nota. Antes de aplicar el sellador, asegúrese de que las superficies de unión estén secas y limpias.
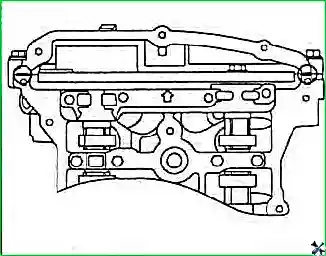
Atención:
- instale y fije la tapa de la culata en los 5 minutos siguientes a la aplicación del sellador;
- espere al menos 30 minutos antes de verter el aceite de motor en el motor.
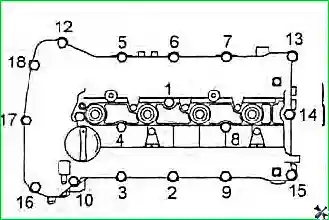
- Instale la tapa de la culata con una junta nueva y apriete sus tornillos de fijación al par nominal en dos pasadas en el orden indicado en la figura:
- pasada 1: 4–6 N·m;
- pasada 2: 8–10 N·m.
7. Operaciones finales
- Conecte el manguito de ventilación forzada del cárter a la tapa de la culata.
- Instale las bobinas de encendido, apriete los tornillos de fijación correspondientes al par nominal y conecte los conectores. Par de apriete: 10–12 N·m.
- Instale la cubierta decorativa del motor. Par de apriete: 8–12 N·m.


