
Перед складанням потрібно обов'язково продефектувати блок циліндрів і визначити подальшу його експлуатацію.
Розбирання двигуна було розглянуто в статті — «Розбирання двигуна».
Дефектовка колінчастого вала була розглянута в статті — «Розбирання і огляд колінчастого вала».
Ремонт шатунно-поршневої групи був розглянутий у статті — «Ремонт ШПГ».
- 1. Оглянути блок; якщо є тріщини — замінити його.
- 2. Перевірити герметичність сорочки охолодження блока. Для цього заглушити в блоці всі отвори дерев'яними пробками, крім одного, до якого підвести шланг для подачі стисненого повітря.
Опустити блок у ванну з водою і подати стиснене повітря під тиском 1,5 атм.
У місцях негерметичності виходитимуть повітряні бульбашки.
Таким же чином перевірити герметичність масляних каналів блока.
При виявленні негерметичності блок необхідно замінити.
3. Оглянути гільзи циліндрів.
Якщо на дзеркалі циліндрів є подряпини, задири, раковини тощо, розточити гільзи під ремонтний розмір або замінити.
Передбачено два ремонтні розміри гільз, зазначені в таблиці.
У запасні частини постачають поршні та поршневі кільця з такими ж ремонтними розмірами. Під ремонтний розмір потрібно розточувати всі гільзи, навіть якщо дефекти виявлені лише в одній.
4. Перевірити зазори між поршнями та гільзами. Номінальний зазор повинен бути в межах 0,024–0,048 мм, гранично допустимий — 0,25 мм.
Для забезпечення величини зазору поршні та гільзи розбиті за діаметром на п'ять розмірних груп: А, Б, В, Г і Д. Літера, що позначає групу гільзи, наноситься на нижній центруючій частині гільзи.
Зазор можна визначити, вимірявши діаметр поршня та гільзи.
Діаметр поршня вимірюють у площині, перпендикулярній осі поршневого пальця, і на 8,0 мм нижче осі пальця.
Діаметр гільзи вимірюють не менш ніж у трьох поясах у межах 15–100 мм від верхньої кромки гільзи, у двох перпендикулярних напрямках.
5. При заміні гільз нові гільзи вставляють у блок циліндрів так, щоб літера, що позначає групу гільзи, розташовувалася в поперечній площині.
Гільза повинна входити в блок цілком вільно.
Гільза, встановлена з мідною прокладкою в блоці, повинна виступати над поверхнею блока на 0,02–0,1 мм.
Різниця виступання гільз по циліндрах повинна бути не більше 0,055 мм (це забезпечується підбором гільз за довжиною або їх осаджуванням з деформацією мідної прокладки).
Перш ніж виймати гільзи з блока, їх треба помітити, щоб при складанні встановити на те ж місце в тому ж положенні, як вони стояли до розбирання.
При використанні старих гільз потрібно зняти незношений поясок у верхній частині гільзи, урівень з дзеркалом циліндра.
6. Перевірити зазори між вкладишами корінних підшипників і шийками колінчастого вала; вони повинні бути в межах 0,02–0,073 мм.
Зазори можна розрахувати, вимірявши діаметри шийок колінчастого вала й отворів під шийки при встановлених вкладишах і кришках корінних підшипників, або виміряти їх за допомогою каліброваного пластмасового дроту.
Вимірюють зазори в такому порядку:
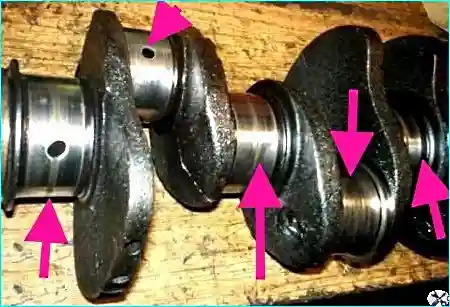
а) Очистити шийки колінчастого вала і вкладиші підшипників.
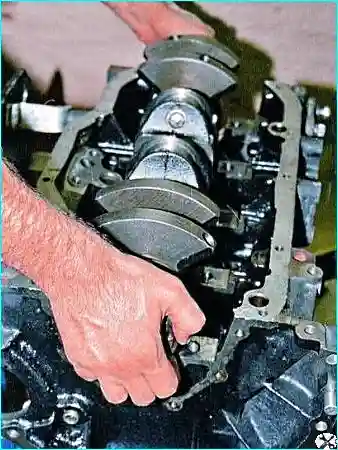
б) Укласти колінчастий вал на постелі корінних підшипників зі встановленими вкладишами.
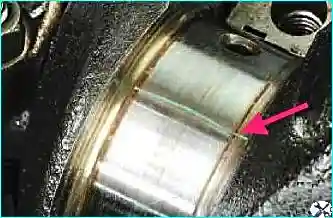
в) Покласти на шийки колінчастого вала обрізки каліброваного пластмасового дроту.
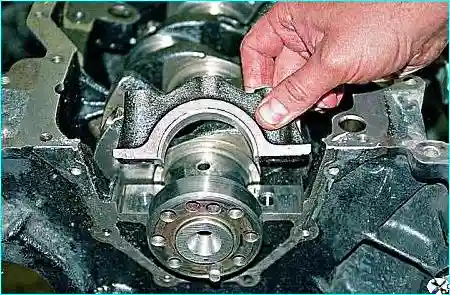
г) Установити кришки корінних підшипників зі встановленими в них вкладишами.
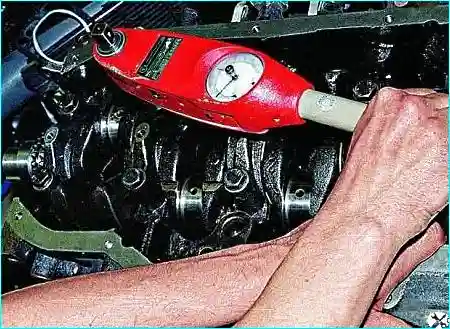
д) Закрутити болти кріплення кришок і затягнути моментом 100 Н·м (10 кгс·м). При цьому забороняється провертати колінчастий вал.
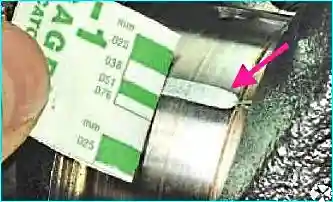
е) Зняти кришки корінних підшипників і за сплющенням дроту визначити зазор за шкалою, нанесеною на упаковці дроту.
| Група | Номінальний розмір | 1-й ремонтний розмір* | 2-й ремонтний розмір** | |||
|---|---|---|---|---|---|---|
| Циліндр | Поршень | Циліндр | Поршень | Циліндр | Поршень | |
| А | 92,024–92,036 | 91,988–92,000 | 92,524–92,536 | 92,488–92,500 | 93,024–93,036 | 92,988–93,000 |
| Б | 92,036–92,048 | 92,000–92,012 | 92,536–92,548 | 92,500–92,512 | 93,036–93,048 | 93,000–93,012 |
| В | 92,048–92,060 | 92,012–92,024 | 92,548–92,560 | 92,512–92,524 | 93,048–93,060 | 93,012–93,024 |
| Г | 92,060–92,072 | 92,024–92,036 | 92,560–92,572 | 92,524–92,536 | 93,060–93,072 | 93,024–93,036 |
| Д | 92,072–92,084 | 92,036–92,048 | 92,572–92,584 | 92,536–92,548 | 93,072–93,084 | 93,036–93,048 |
* 1-й ремонтний розмір збільшено на 0,5 мм.
** 2-й ремонтний розмір збільшено на 1,0 мм.


